

rigid drawer boxの調達記録は、サンプル、素材、印刷、公差、認証、量産リスクを網羅して初めて完成します。.
ドラワージャー箱はスリーブfitで承認され、スリーブfitは許容差の問題である。どこで測定し、その後何を凍結(固定)するか。
直接回答: リジッドドロワーボックスの場合、バイヤーはサンプル、材料、印刷、公差、認証、量産リスクを検証する必要があります。.
リジッドドロワーボックスを選ぶ前に確認すべきこと
- サプライヤーのリジッドボックス成形ラインが御社のドロワー構造を処理できることを確認する。. ドロワーボックスには精密な巻き付けと角の接着が必要です。ラインが間違っているとエッジが反ります。プロセス動画や実寸サイズでのサンプルランを依頼してください。適切な工具がないラインでは生産遅延や不良が発生します。ドロワー専用の生産実績を示すサプライヤーに候補を絞り込みます。.
- 材料の板厚と包装紙のGSMが仕様に適合していることを確認する。. 薄いボードや低GSMの紙は剛性と見た目の品質を変えます。キャリパー測定値と紙の坪量を含む材料サンプルセットを要求してください。ボックスが華奢に感じられたり、使用中に角で紙が破れたりします。合意したボードと紙の値をRFQに文書化してください。.
- 寸法公差と接着シーム検査のQC計画を確認する。. ドロワーボックスはスムーズにスライドする必要があります。規格外の寸法は詰まりや隙間を引き起こします。AQLサンプリング計画とドロワーフィットの不良基準を尋ねてください。量産ボックスがフィットテストに不合格となり、返品や手直しにつながります。生産開始前にQCチェックリストを承認してください。.
- サプライヤーが、あなたの製品カテゴリー向けのドロワーボックスについての経験があることを確認してください。. 壊れやすい製品には中敷き(インサート)または仕切りが必要です。経験があれば輸送中の破損を防げます。過去のドロワーボックスプロジェクトを確認するか、参考サンプルをリクエストしてください。インサート設計が不十分だと製品が動いて破損する原因になります。実際の製品でフィットテストを行うため、モックアップを依頼してください。.
- 出荷前にドロワーボックスに対してどのようなQCチェックを行っていますか? サプライヤーが、ボードの厚み、接着箇所、引き出しスライドの適合について文書化された検査プロセスを持っていることを確認します。サプライヤーは、ノギス測定や引き出しレールの引張試験などの具体的なチェックを挙げます。反りやスライドの緩みを見逃すと、現場での故障や返品につながります。QCチェックリストのコピーをリクエストし、検査台の写真を求めてください。.
- ドロワーボックスの寸法と許容差はどのように検証しますか? 箱が貴社の製品にぴったりのフィット感と積載要件を満たすことを保証します。サプライヤーは校正済みのゲージを使用し、公差範囲を明示します。サイズが大きすぎたり小さすぎたりすると、製品が損傷したり、棚での見た目が不整調になったりします。製品寸法を送付し、フィットテスト用の生産前サンプルを依頼してください。.
- 量産前サンプルの承認プロセスはどのようなものですか? サプライヤーが量産前に問題を発見できるか(後になってからではないか)が明らかになります。サプライヤーはサンプルへの書面による承認を要求し、検証すべき項目のチェックリストを提供します。承認をスキップすると、欠陥のある設計が大量生産される可能性があります。サンプル承認の締め切りを設定し、確認する基準(色、サイズ、仕上げ)をリストアップしてください。.
- 生産中または最終検査で見つかった不良品にはどのように対処しますか? サプライヤーの品質への取り組みと、手直しまたは交換のプロセスを示します。サプライヤーは明確な不良率の基準と手直しプロトコルを持っています。不良への対応が不十分だと、製品の投入が遅れ、コストが増加する可能性があります。不良率の履歴と、不良ユニットに関する書面による方針を求めてください。.
- 貴工場は特にリジッドドロワーボックスに関してどのような経験がありますか? サプライヤーがこのボックススタイルに適した設備とスキルを持っていることを確認します。サプライヤーは過去のプロジェクトを挙げ、生産ラインの映像を見せるか、参考人を提供します。経験の浅いサプライヤーは、引き出し機構やラッピング品質に苦労する可能性があります。工場見学(オンラインまたは対面)をリクエストし、クライアントの参考意見を求めてください。.
プレミアムバイヤーが確認すべきリジッドドロワーボックスの仕様
リジッドボックスの場合、リリースルールを使用します:サプライヤーの証拠が書面による要件と一致する場合のみ承認します。.
- ボードの厚みや接着のための文書化されたQCチェックポイントがない場合: チェックがないと、ドロワーボックスは輸送中に反ったり剥がれたりして、ブランドを損なう可能性があります。QCチェックリストをリクエストし、ボードの厚みの測定方法と接着強度の確認方法を尋ねてください。合格/不合格基準を含むQCチェックリストと校正記録を要求します。チェックリストが入荷材料と最終組み立てを対象としていることを確認してください。.
- サプライヤーが実物のプルーフやモックアップなしでアートワークを承認する: リジッドボードでは色と仕上がりが変化する可能性があり、デジタルプルーフだけでは実際のテクスチャーと箔押しの位置合わせを確認できない。量産前に実物のプリプロダクションサンプルを要求すること。正確なパントン、仕上がり、インサートを備えた実物サンプル。生産開始前に書面でサンプルを承認すること。.
- サプライヤーが引き出しボックスの正確なボードGSMまたは厚みを明示できない: 曖昧な仕様は、プレミアムな期待に応えられない薄っぺらいボックスにつながる。各パネルの正確なボード重量と厚みを要求すること。材料仕様書またはミル証明書。仕様があなたの カスタムパッケージングソリューション 要件と一致することを確認する。.
- 当サプライヤーは、蓋と底座の合わせや引き出しの滑り公差などを含む、引き出し箱構造の実績が証明されています。. 同種のdrawer box構造に関するケーススタディやサンプルセット、 drawersの組立工程と品質検査の様子を示す工場見学または動画の提供を依頼します。サプライヤーの営業・エンジニアリングチームに対応を頼み、生産またはQCチームの支援を得ます。経験不足のサプライヤーは、 drawersの位置ずれや緩いフィット感を生産し、返品やブランド毀損につながります。drawer boxの生産実績を視覚的に証明できるサプライヤーを候補に絞り込み、生産前サンプルを依頼してください。.
- 品質管理には、引き出しと外側スリーブの寸法チェック、スムーズなスライド動作のための許容差検証が含まれる。. ノギス測定と引き出しの引張力テストを含むQCチェックリストまたは検査レポートを要求すること。サプライヤーの品質管理部門。寸法QCがないと、引き出しが詰まったりガタついたりして、プレミアムな開封体験を損なう可能性がある。QCチェックリストのコピーを要求し、量産前に合格/不合格基準に同意すること。.
- 承認プロセスには、指定された材料、仕上がり、寸法に一致するプリプロダクションサンプルが含まれる。. 署名済み承認書付きの仕様確認と、実物サンプルまたは高精細写真のお申し込みに応じます。サプライヤーの見本室または生産チームによる。省略 サンプル承認 すると、誤った資材や色での大量生産となり、高額な手直しを強いられる結果となります。量産着手前に署名済みのサンプル承認を必須とします。.
- 仕様詳細には、正確な寸法、ボード厚、紙貼り(包装)、仕上げ(ソフトタッチラミネーション、箔押しなど)が含まれる。. 許容差と材料指定を含む詳細な仕様書または技術図面を要求すること。サプライヤーのエンジニアリングまたはデザインチーム。曖昧な仕様は誤解を招き、ブランド基準を満たさない最終製品につながる可能性がある。完全な仕様書を提供し、サンプリング前にすべての詳細を書面で確認するようサプライヤーに依頼すること。.
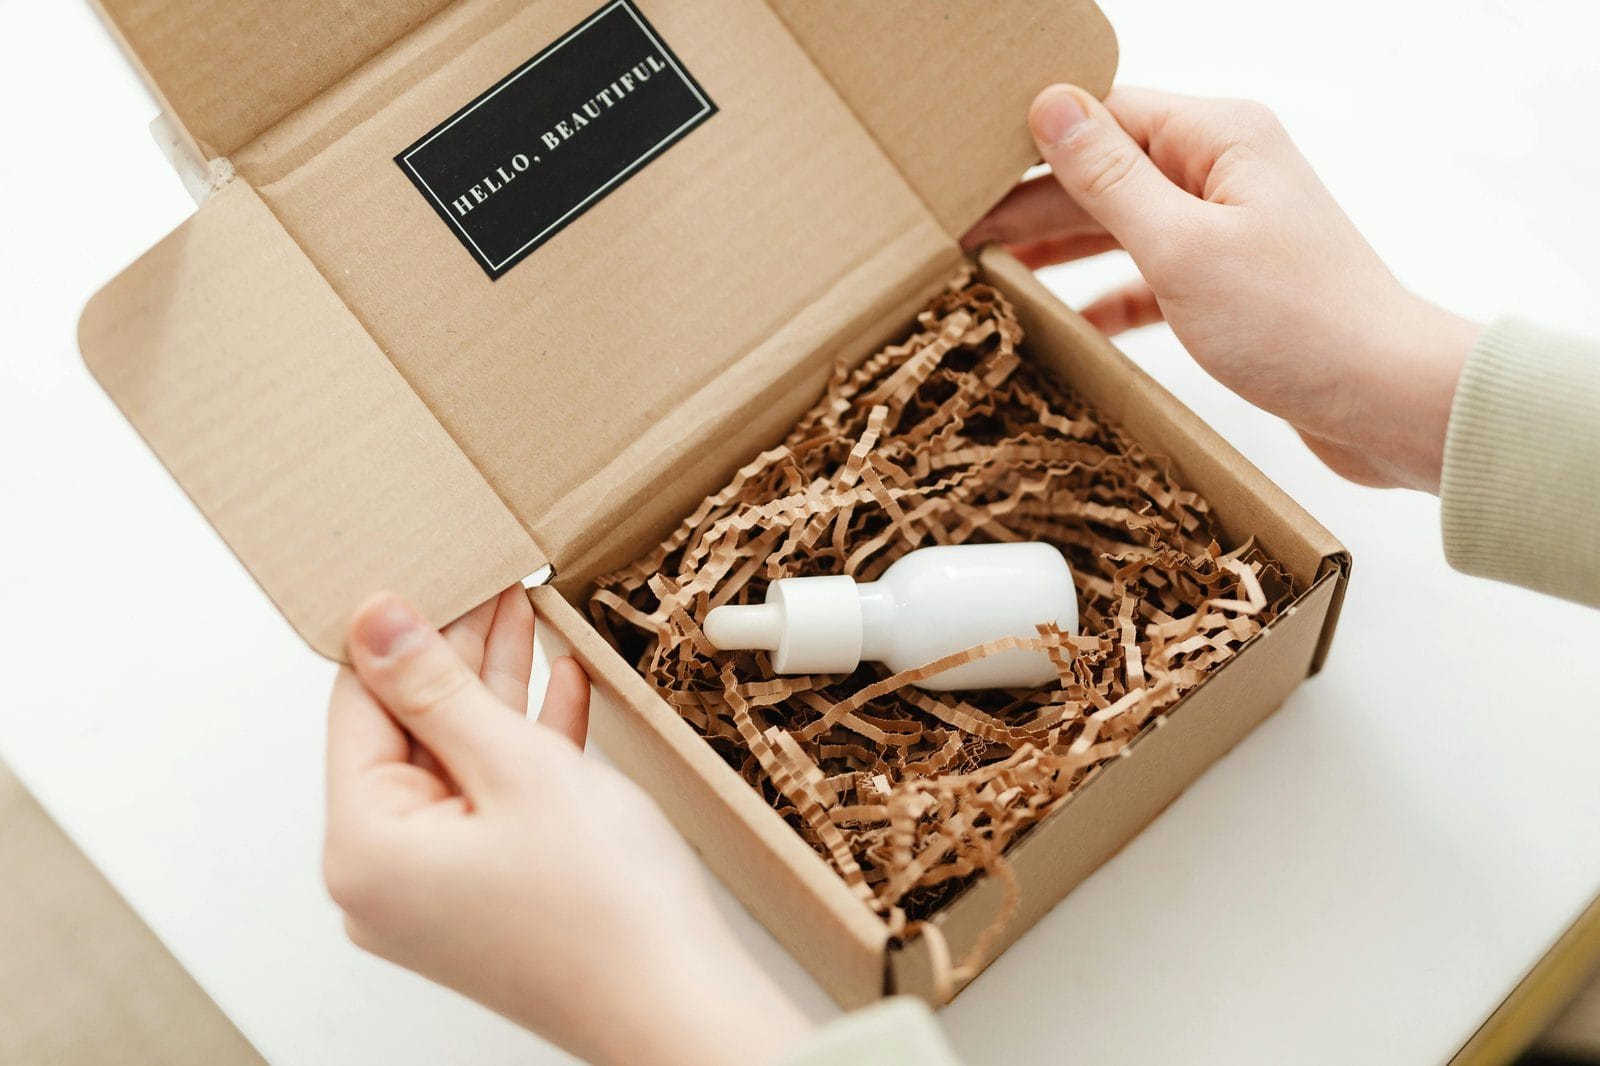
リジッドドロワーボックスの選択が発売時期と承認にどのように影響するか
マーク済みサンプルを視覚的な参考資料だけでなく、リリース記録として扱うこと。承認では、スリーブとトレイがどのように連動するか、インサートが製品をどのように保持するか、どの証拠がその後の生産を管理するかを示す必要がある。.
- 決定ポイント: スリーブの動きはスムーズで再現性があります。. 回避すべきリスク: 引き出しがきつすぎると開閉時に詰まり、緩すぎると不安定に感じられます。. プルーフまたは確認方法: 異なる位置から開閉サンプルを確認し、引っかかりや固さを記録し、マークされた基準と比較する。. バイヤーの対応: リリース前に適合を承認するか、修正を要求する。.
- 決定ポイント: インサートは、目に見える圧迫痕なしに製品を固定する。. 回避すべきリスク: 動きにより製品に擦り傷が生じる可能性があり、過度な圧縮は変形の原因となる。. プルーフまたは確認方法: 実際の製品を入れ、箱を回転・取り扱い、接触点を検査する。. バイヤーの対応: 承認された向きを写真に記録し、サンプルを保管する。.
- 決定ポイント: 包装、エッジ、プル機能、位置合わせは、繰り返し使用しても一貫性を保つ。. 回避すべきリスク: エッジの浮きや位置ずれは、目に見えるロット不良となる可能性がある。. プルーフまたは確認方法: 一定の照明下で角と継ぎ目を検査し、開閉サイクルを繰り返す。. バイヤーの対応: 許可される外観上の許容範囲を承認記録に明記する。.
- 決定ポイント: すべてのレビュー担当者が同じ改訂版に署名する。. 回避すべきリスク: 矛盾するコメントはリリースを遅延させたり、誤ったサンプルを承認したりする可能性がある。. プルーフまたは確認方法: マークされたサンプル、レビュー写真、変更ログを照合する。. バイヤーの対応: 生産に引き渡す前に、すべての未解決コメントをクローズする。.
このチェック項目は、主観的な感触を、調達・品質・工場が同じ承認ゲートで使用できる再現可能なエビデンスに変換する。.
生産開始前に承認ベースラインを確定する
サンプル承認チェックポイントにおいて、次のステージに進む前に必要な記録とは、rigid drawer boxのすべての測定可能な要件を定義した書面でのベースラインです。このベースラインがないと、量産は主観的な判断に基づいて行われ、これが手戻りと遅延の一般的な原因となります。.
ベースラインに記録すべき内容
以下の項目を、貴社チームと工場の双方が署名した共有承認シートに文書化してください:
- スリーブ嵌合公差: drawersとスリーブの間の許容ギャップと、開閉に必要な力を指定してください。.
- インサート寸法: フォーム、プラスチック、または板紙インサートの正確な厚み、深さ、配置位置を、切り抜き公差を含めて記録します。.
- 材質および仕上げ仕様: ボード厚、包装紙の種類、コーティング、色値(例:Pantone)を許容偏差とともに記載します。.
- 角部およびエッジ品質: 許容されるシームギャップ、エッジの鋭利さ、および許容可能な外観不良を定義します。.
- サンプリング計画: 生産中に使用する検査水準およびAQL値については、ISO 2859-1を参照します。.
量産リリース前のチェック
量産用サンプルを承認する前に、以下を検証してください:
- 少なくとも10個のサンプルでスリーブ嵌合を測定し、平均値と範囲を記録します。.
- 実際の製品を使用してインサート配置をテストし、確実に固定されつつも取り外し可能な嵌合を確認します。.
- サンプルを文書化された基準ラインと項目ごとに照合し、逸脱がある場合は書面で承認を得る必要があります。.
- 工場が同じ基準ライン文書を保有し、そのQCチームが生産中にそれを使用することを確認します。.
次のものを使用してください (この行は8番と10番の間にあり、空行ではありません。原文には9番「packaging dieline and custom packaging specs」の一部が含まれていますが、8番の文の続きです。ただし、指示通り番号ごとに1行ずつ翻訳する必要があります。原文では9番は単独行です。翻訳します:) 現実的な限度を設定します。今基準ラインを確定することで、生産途中の高コストな修正を防ぎ、発売スケジュールを維持できます。.
承認を生産に引き継ぐ
サンプル承認チェックポイントにおいて、次のステージに進む前に必要な記録とは、承認済みのサンプルと書面での生産ハンドオフ記録です。この記録は、承認されたrigid drawer boxと工場現場を結ぶ架け橋です。これがないと、生産チームがスリーブのフィット感、インサート奥行き、素材の仕上がりなどを異なった解釈をし、手戻りや遅延を引き起こします。.
生産用引き継ぎ記録
ハンドオフ記録には、承認されたスリーブ寸法、インサート公差、素材仕様などの正確な仕様を記録する必要があります。また、ボード厚さの変更やサイズの変更など、元のRFQからの逸脱事項も記載しなければなりません。この文書が生産ラインおよび品質検査の参照資料となります。.
スムーズな移行を確保するため、引き継ぎ記録には以下を含めてください:
- 承認済みサンプルの参照番号と日付。.
- 公差を含む最終的なスリーブおよびインサート寸法。.
- カラーコードを含む材質および仕上げの仕様。.
- 梱包方法とマスターカートンあたりの数量。.
- バイヤーと工場の品質管理責任者の両方による署名。.
再注文時の参照
再注文の場合、引き継ぎ記録が基準となります。変更がない限り、工場は再承認なしで承認済みサンプルを再現できます。再注文に変更が必要な場合は、新しいサンプル承認を開始する必要があります。これにより、古い仕様に基づいた生産を防ぐことができます。.
標準化された引き継ぎ記録を使用することで、生産リスクも軽減されます。工場が記憶や口頭での指示ではなく、承認済みサンプルに従って注文を実行することが保証されます。これは、スリーブのフィット感とインサートのプルーフが最終製品の品質に不可欠なリジッドドロワーボックスにとって特に重要です。.
生産に移行する準備ができたら、引き継ぎ記録が完全であり、工場がそれを確認したことを確認してください。このステップが生産ライン開始前の最終チェックポイントです。.
ソースチェック: ISO 2859-1 抜取検査規格; カスタムリジッドドロワーボックスをMOQなしで注文する.
結論として
rigid drawer boxの生産承認前に、グレーボードの厚さ、ラッピング用紙、インサートスタイル、表面仕上げなど、すべての仕様が入力サンプル承認フォームおよびハンドオフ記録に記載されていることを確認してください。測定した寸法と公差を元の請求見積りと照合し、仕様・ artwork・サンプル要件の確認後にカウントされる200個のMOQおよび15~30営業日のリードタイムが購買注文に確定されていることを確認してください。一意のサンプルIDおよび正確に承認された仕様を記載したサイン済みのサンプル承認フォームは、再発注時のベースラインであり、生産時のズレに対する最初の防御ラインとなります。.
サプライヤーリスクについては、QCサンプリングプラン(理想的にはISO 2859-1に準拠)を提示できる工場を候補に絞り込み、承認済みサンプルの測定値、ボード厚、仕上げ詳細を記録した文書化された引き継ぎ記録を要求してください。この記録により、量産前に工場と自社チームの認識が一致し、コストのかかる手直しのリスクが軽減され、今後の注文の明確な参照基準となります。サンプル段階でこれらの詳細を確認することで、ブランドのパッケージ品質を保護し、コスト、リードタイム、最終的な外観の予期せぬ問題を回避できます。.
リジッドドロワーボックスFAQ
どの仕様が、リジッドドロワーボックスが一括購入プロジェクトに適合するかを決定しますか?
リジッド抽屉ボックスの場合、見積もり依頼メモには intended use(用途)、サイズ、素材、仕上げ、梱包方法、および承認者を明記してください。サプライヤーに対し、量産時に同様の結果を確認できるサンプル proofs や QC レコードを提示するよう依頼しましょう。曖昧な回答は、見積もりミスマッチ、サンプル納期の遅延、梱包時の破損、継続発注時のズレを引き起こす可能性があります。.
大量にリジッドドロワーボックスを注文する前に、バイヤーはサプライヤーと何を確認すべきですか?
スケーリング前に、サプライヤーのMOQ(ZhypackingのプロジェクトレベルMOQは200個)および仕様・ artwork・サンプル要件の確認後の標準的な生産リードタイム15~30営業日を確認してください。ツールコストの内訳、ご要望の数量単価、その他のセットアップ chargesについて問い合わせください。また、サプライヤーのご注文サイズへの対応能力およびオーランや欠陥に対する対応プロセスについても確認してください。ボードタイプ、厚さ、ラップ素材、仕上げを明記した書面での仕様書を作成させ、生産前にサプライヤーに承認させてください。.
硬質引き出し箱の生産を確定する前に、どのサンプルまたは梱包チェックがリスクを軽減しますか?
ハンドメイドのモックではなく、実際の生産工程と完全に一致する量産前サンプルを依頼してください。引き出しが引っかからずスムーズにスライドすること、スリーブが隙間なくフィットすること、インサートが製品をしっかりと保持することを確認してください。承認済みアートワークに対して、印刷の見当合わせ、色の正確さ、仕上げ(マット、グロス、ソフトタッチ)を検証してください。また、サンプルの反り、擦り傷、糊残りがないか検査してください。大量注文の場合は、梱包テストを依頼して、輸送中に箱が潰れたり傷ついたりせずに耐えられることを確認してください。誤った構造やサプライヤーの校正刷りを承認すると、品質、コスト、納期の問題が発生する可能性があります。.
購入者はどのサンプルまたはQC証明を要求すべきですか?
測定寸法、ボード厚、仕上げを記録した署名済みサンプル承認書を要求してください。スリーブのフィット感、ドロワーのアライメント、インサートの配置という主要チェックポイントを網羅したQCレポートをサプライヤーから取得してください。可能であれば、スライドとフィットのテスト中のサンプルのビデオまたは写真を入手してください。 紙包装の品質管理, 製品が重い場合は、落下テストまたは圧縮テストの結果も要求してください。承認済みサンプルは、生産時および入荷検査時の基準として保管してください。誤った構造やサプライヤープルーフを承認すると、品質、コスト、納期の問題が発生する可能性があります。.
バイヤーは、一貫した大量再注文のために、仕上げ、位置合わせ、および承認サンプル参照をどのように記録すべきですか?
承認済みサンプルの固有ID、日付、正確な仕様(寸法、ボード厚、包装材、仕上げ)を記載した共有承認シートを作成してください。スリーブのフィット感とドロワーのスライドに関する測定公差を記録し、承認された逸脱があれば注記してください。再注文時にはこのシートを参照し、アートワーク、材料、構造に変更がある場合のみ新しいサンプルを要求してください。また、サプライヤーのQCチェックリストと、入荷ロットの検査に使用する検査基準を文書化し、すべての大口注文が同じ基準で比較されるようにしてください。.
見積依頼の引き継ぎ: 仕様をレビュー用に送信.
このルートでの次のステップについては、以下のページをご覧ください パフュームペーパーボックスチェックリスト: リジッド、折りたたみ式、インサート、またはスリーブ?.
パッケージングに関する質問をする