

A rigid box sample approval can become hard to compare when specs, quote assumptions, samples, and approval responsibility sit in different messages. At Zhypacking, rigid boxes start at 200 pcs per size, and rigid-box samples take around 7 working days after structure and specs are agreed.
段ボール箱のサンプル承認において、サプライヤーの回答は購入者のユースケースを書面仕様、サンプルチェック、見積もり前提条件へと落とし込むべきです。.
以下のセクションでは、堅牢箱の反りとコーナーアライメントを測定可能なサンプルチェック、サプライヤーへの証明要求、および1つの承認記録に紐付いたRFQ引き継ぎ詳細に変換します。.
直接回答: 段ボール箱の注文における直接的な購入判断とは、書面仕様、サプライヤーの証明、サンプル結果、見積もり前提条件、承認責任者が同一の注文を指しているかどうかを確認することです。.
この承認記録をRFQファイルにコピーし、発注をリリースする前に全チェック項目が同一版数であることを確認してください。.
- ☐ 最終仕様および意図された用途
- ☐ サプライヤーの実行可能性および文書化された例外
- ☐ サンプルまたは検査証拠
- ☐ 取引上の前提、責任者、決定、および日付
各ゲートが次の工程に向けて文書による証拠を残す場合にのみ、注文を前進させること。未解決の仕様、サンプル、または見積もりの例外事項は、量産前にその担当者に差し戻すこと。.
ブランドオーナーと輸入業者は、段ボール箱の注文を見積もり可能な状態に保ちましょう:送信する仕様、要求する証明、承認するサンプルチェック、再注文時に保持するメモ。.
堅牢箱の構造基準を定義する
- ボール紙の目の方向が包装紙の方向と一致していることを確認する:目のずれは、組み立て後にボックスの蓋に反りを引き起こし、特にタイトラップの硬質ボックスで顕著である。.
- 蓋とベースの間の角の位置合わせの隙間を全4辺で測定する:不均一な隙間は、ダイカットや組み立てジグのセットアップの不一致を示し、バルクで目立つようになる。各角で校正済みのフィーラゲージを使用し、最大偏差をミリメートル単位で記録する。.
- インサートキャビティの寸法が圧縮なしで製品に適合することを確認する:きつすぎるインサートは製品を損傷し、緩すぎると輸送中に動きが生じる。実際の製品をインサートに配置し、力を入れず、目に見える隙間なくぴったりと収まるか確認する。.
- 角部および蓋の縁に沿った包装紙の接着を確認する:接着が不十分だと、特に湿気の多い保管条件下で数週間後に剥がれや気泡が発生する。.
ラドとベースの嵌合力を、過度な摩擦や遊びなしで検証してください:きつすぎると包装紙を傷め、緩すぎると箱が安っぽく不安定に感じられます。箱を開閉し、ひっかかりや異音、ガタつきがないか確認してください。.
サンプル承認前に、ボード厚、包装紙重量、インサート材質が仕様書に固定されていることを確認する。各コンポーネントはコーナーの位置合わせと反りリスクに影響する。サプライヤーにボード等級、gsm、コーティングを記載した材料仕様書を要求する。包装紙の目方向がボードの目方向と一致していることを確認し、組立後の反りを防ぐ。.
平面度とパネルの反りを確認する
- サプライヤーは、ダイカット精度、接着剤塗布、パネル反りチェックをカバーする文書化されたQCチェックリストを維持する:サンプルバッチに使用されたQCチェックリストのコピー(サプライヤーの生産または品質管理者の署名印付き)。QC記録がない場合、量産が承認サンプルから逸脱し、手直しや注文拒否につながる可能性がある。サンプル承認パッケージの一部としてQCチェックリストを要求する。
- サプライヤーは、リジッドボックスのコーナー位置合わせと反り防止プロセス管理に関する事前の経験を示すことができる:類似のボックス構造と達成された公差を示す参考プロジェクトまたは能力表明書。サプライヤーの営業またはエンジニアリングチーム。経験不足のサプライヤーは、サンプルではコーナーが合っていても生産で反りやずれが生じる可能性がある。少なくとも2件のクライアント参考事例または同等のリジッドボックスデザインのケーススタディを求める。
- 承認サンプルは、すべての材料と寸法仕様が固定された単一のリビジョンIDに固定される:サンプルリビジョンIDを仕様書、アートワーク、QC計画に結び付ける署名済み承認記録。買い手とサプライヤーが共同署名し、サプライヤーがリビジョンを参照する生産注文を提供する。固定リビジョンなしで再注文すると、異なるボードや仕上げが届き、返品やブランドの不一致を引き起こす可能性がある。リビジョン固定文書を作成し、発注書に含める。
ベース、蓋、側壁、インサートの観察
サンプル検査中、各コンポーネントを個別に検査する。ベースと蓋を認定された平らな面に置き、ぐらつきや隙間がないか確認する。側壁の高さを4隅すべてでノギスで測定する。インサートがパネルを外側に押し出すことなくぴったりと収まることを確認する。承認仕様書からの逸脱を記録し、機能テストに進む前にサプライヤーに報告する。.
目に見える歪みと機能的な歪み
箱は見た目には正方形でも、スタッキングや蓋の閉まりに影響する機能的な反りがある場合がある。各パネルに直定規を当てて、目に見えない微妙な反りを検出する。蓋のフィットをテストするため、5回開閉する;引っ掛かりや隙間は機能的な歪みを示す。目に見える結果と測定結果の両方を承認記録に文書化し、外観上の許容と構造的リスクを分離する。.
確認 紙袋のフォーマットとサンプル承認 これらの平板性チェックについて。.
RFQチェックポイント
段ボール箱のサンプル作成前に、サイズ、構造、素材、仕上げ、RFQの詳細を含むプロダクトルートを確認してください。.
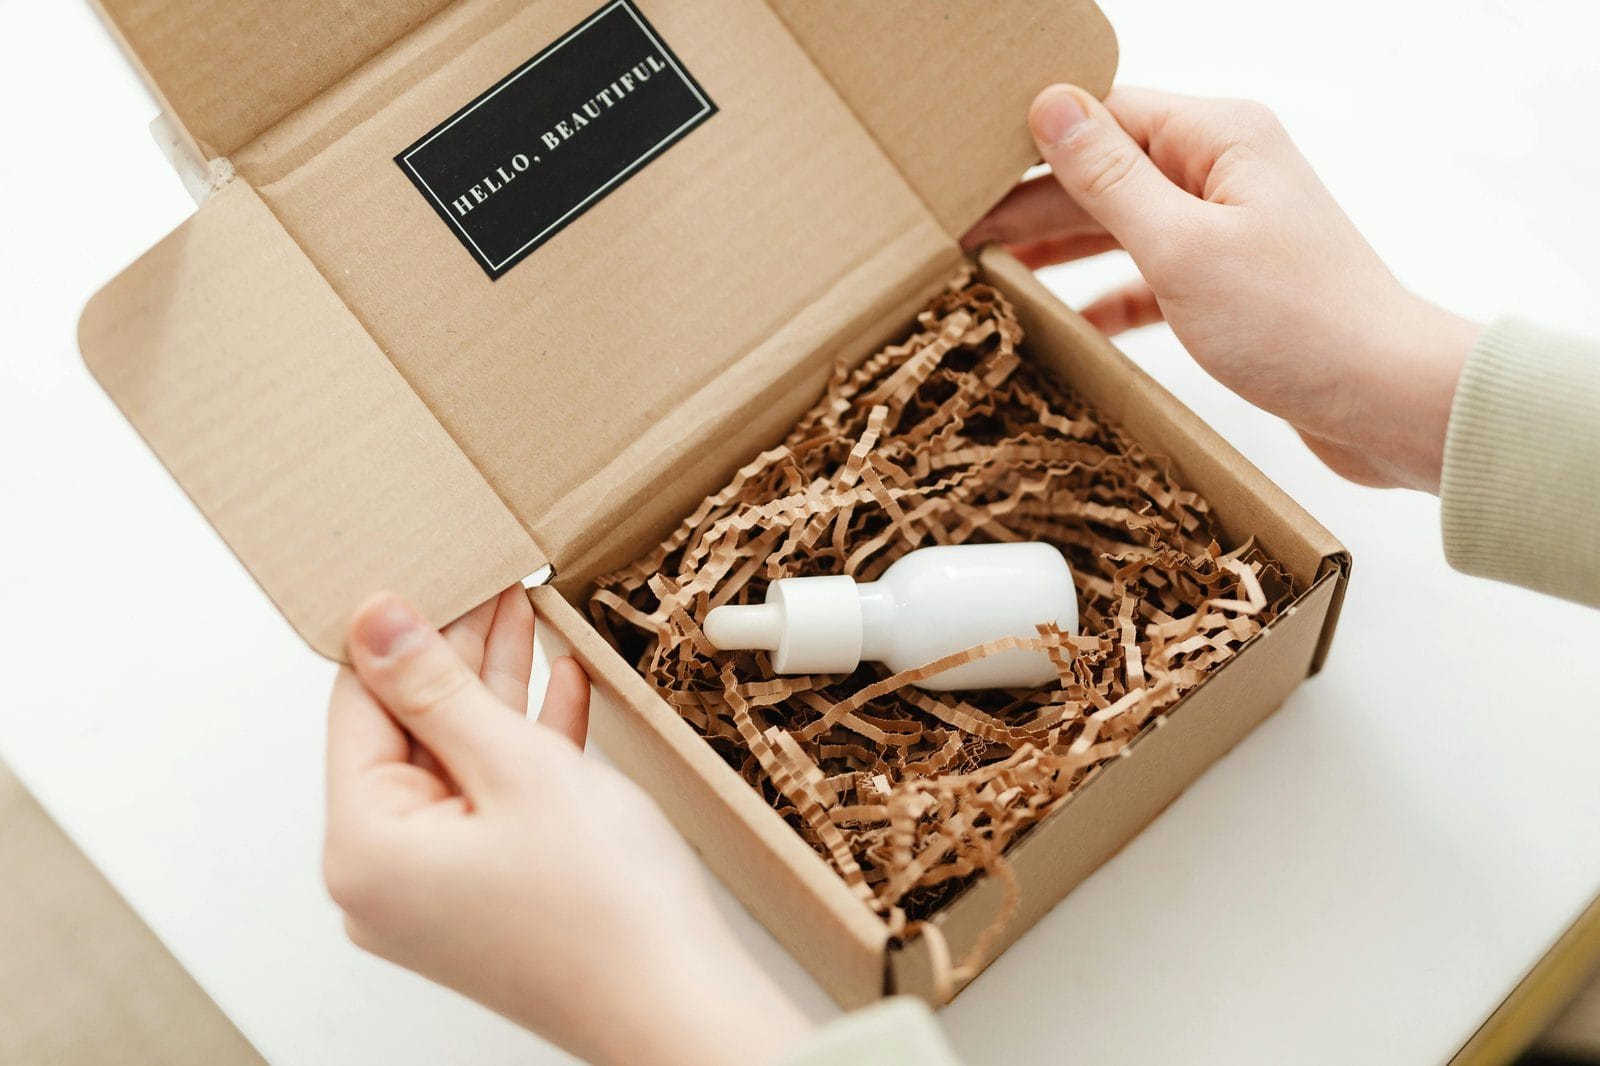
角と位置合わせを検査する
- サプライヤーは生産治具からのコーナー位置合わせを再現できない:一貫性のない打ち抜き加工により、コーナーの反りとバッチ不良が発生。サプライヤーの打ち抜き位置合わせ記録、校正日付入りの生産治具メンテナンスログを要求。文書化された打ち抜き位置合わせを持つサプライヤーのみを選定候補とする。
- サンプルのコーナーは直角に見えるが、開閉10サイクル後にラップが浮き上がる:接着不良により剥離が発生し、店頭返品につながる。各コーナーのラップに対するピールテストを実施。バッチの工程内接着剤塗布品質管理記録を要求。サンプル承認前に24時間接着テストを必須とする。
- ボックスは外観検査に合格するが、3段積みテストに不合格:隠れた反りにより保存期間と積み重ね安定性が低下。3つのボックスを積み上げ、垂直方向のたわみを測定。サプライヤーの品質管理記録からの積み重ねテストレポート。承認チェックリストに積み重ねテスト基準を含める。
- 仕様書に板厚、ラップ紙の坪量、および繊維方向が記載されていない:材料の代替によりコーナー位置合わせと反りリスクが変化。板グレード、坪量、繊維方向を文書化された仕様に固定。サプライヤー署名入りの材料仕様書。完全な仕様がないサンプルは承認しない。
コーナーの直角性とラップの一貫性
箱を平らな面に置き、各コーナーを直角定規で90度の角度を確認します。包装端に沿って指を滑らせ、浮きや気泡を検出します。折り目がきれいに折れていること、接着剤が意図された範囲に留まっていることを確認します。きつく見えるが包装が浮いているコーナーは取り扱い中に剥離するため、承認前に10回の開閉テストを実施してください。.
蓋と本体の嵌合と隙間の均一性
蓋を本体に置き、隙間ゲージやノギスを使って四辺すべての隙間を測定します。蓋と本体の間に見える隙間は、箱全体で均一でなければなりません。不均一な隙間は、包装のずれや板厚のバラつきを示し、開封体験の低下や蓋の嵌合不良の原因となります。.
使用する カスタムパッケージングソリューション 関連する仕様とRFQ入力を整合させるため。.
考えられる原因を調査する
- サプライヤーは、板目方向と接着剤塗布に関する文書化された工程管理を持っていますか? 反りやコーナーの位置ずれは、多くの場合、板目方向の不一致や接着剤の塗布ムラに起因します。サプライヤーは、サンプル改訂に関連する板目方向、接着剤の種類、塗布方法を示した文書化された工程管理シートを提供します。工程管理の証拠なしにサンプルを承認すると、隠れた反りやコーナー剥離を抱えた大量生産につながる可能性があります。サンプル承認前にサプライヤーの工程管理文書を要求し、承認仕様書と比較してください。.
- 反りやコーナーの位置ずれの根本原因を特定するために、どのような検証方法を使用していますか? 体系的なチェックにより、材料の問題と組み立てエラーを分離し、修正が実際の欠陥を対象としていることを確認します。サプライヤーは、段階的な方法(板の平坦度の測定、接着ライン幅の確認、直角定規によるコーナー角度の確認)を説明します。定義された検証方法がないと、サプライヤーは外見上の修正を適用し、機能テストで不合格になる可能性があります。承認記録に検証方法を文書化し、サプライヤーに各ステップの証拠を提出するよう要求してください。.
- コーナーの位置ずれの根本原因を特定せずにサンプルを承認するリスクは何ですか? 視覚的に許容できるサンプルは、量産時に再発し手直しや注文拒否を引き起こす工程欠陥を隠す可能性があります。買い手は、承認前に根本原因を文書化しなければならず、逸脱があればサンプルは再開されることを認識します。原因調査なしに承認すると、サプライヤーがサンプルは承認されたと主張する可能性がある量産にリスクが移ります。サインオフ前に根本原因の特定とサプライヤーの是正措置を要求する書面による承認ルールを作成してください。.
サンプルとバルク管理を承認する
受入記録とゴールデンサンプル
この段階では、承認されたサンプルに公式な受入記録によるサインオフが必要です。この記録により、リジッドボックスがすべての変形およびコーナー揃え仕様を満たしていることが確認されます。ゴールドサンプル(物理的な基準)は、量産時の参照用として保管しなければなりません。.
梱包と再注文のチェック
次の段階に進む前に、梱包方法が輸送中にコーナーを保護し反りを防ぐことを確認してください。また、再注文指示が承認されたサンプルと一致することを確認してください。これらのチェックは生産リスクを低減し、工場の一貫した実行を確保します。.
RFQとサンプルの引き継ぎについては、受入記録とゴールデンサンプルの詳細を注文ファイルに添付してください。これにより承認ループが閉じられ、コストと品質管理のための明確な仕様が提供されます。.
使用する 紙包装の品質管理 サンプルと生産の引き継ぎを調整するため。.
ソースチェック: ISO/TC 122 包装規格.
結論として
リジッドボックスサンプルの最終承認は、ボードグレード、寸法、包装紙の目方向、インサートFitなどすべての仕様を承認済み仕様書に確定させ、平面度およびコーナー揃えが測定公差内にあり、サプライヤーが材料仕様書、工程内QCチェックリスト、およびサンプル改版と同一仕様を紐付けた生産記録を提供していることに依存します。サプライヤーの証拠を元の見積仮定と比較し、単価、治工具費、MOQ(プロジェクトレベルで200個、製品固有の例外が確認されていない限り)が確定済みの改版に基づいていることを確認してから進行してください。.
ゴールドサンプル参照、許容されるデルタE範囲(該当する場合)、および輸送中の変形防止とコーナー保護に配慮した梱包方法を含む受入記録を文書化してください。仕様、 artwork、サンプル要件の確認後にカウントされる標準的な量産リードタイム15〜30営業日が承認済み改版に適用され、サプライヤーのQCプランに承認済み基準に対する色チェックが含まれていることを確認します。RFQファイルにサインオフ済みの受入記録と改版IDが含まれ、再現性のある量産に向けた承認ループが完了してから、サプライヤーの候補選定を行ってください。.
硬質ボックスの反りに関するFAQ
購入者は、許容可能な外観をどのように定義すべきでしょうか?
許容可能な外観とは、リジッドボックスを平らな面に置いたときに、角のしわ、ラップの浮き、またはパネルの反りが視認できないことを意味します。ボードの厚さ、ラップ紙の目、およびインサートの適合が仕様書に固定されていることを確認し、ノギスで四隅すべての側壁の高さを測定し、フィーラーゲージで蓋とベースの隙間の均一性をチェックします。あらゆる偏差を記録し、承認されたサンプルと比較してから進めてください。.
改訂サンプルはいつ必要ですか?
サプライヤーの証拠(材料仕様書、工程内QCチェックリスト、または生産記録)が承認済み仕様または元の見積仮定と一致しない場合は、改版サンプルが必要となります。平面度、コーナー揃え、または蓋のFitが測定公差を満たさない場合は、修正されたサンプルを要求し、RFQファイルを更新する前にゴールドサンプル_against_して再検証してください。単価、治工具費、MOQ(プロジェクトレベルで200個、製品固有の例外が確認されていない限り)が確定済みの改版に基づいていることを確認してから進行してください。誤った構造やサプライヤーProofを承認することは、品質、コスト、納期の問題を引き起こす可能性があります。.
RFQ引き継ぎ: 製品サイズ、材質、アートワーク、数量、サンプル要否、梱包方法、納期をお送りいただき、サンプル承認前にRFQを確認できるようにしてください。. 仕様をレビュー用に送信.


パッケージングに関する質問をする