

直接回答: ボード構造、フレート形状、ECT等級を製品重量・段積み高さ・出荷経路に合わせ、量産前に検体承認を取得してください。.
段ボール箱の強度は何に依存するか
- 製品重量と輸送経路を、板紙グレードおよびフルート形状と照合してください。. 輸送中の製品重量、寸法、脆弱性レベル、積み重ね高さを提供してください。サプライヤーは、シングルウォールまたはダブルウォールの板紙、フルートタイプ(B、C、またはBC)、およびエッジクラッシュテスト(ECT)定格を推奨します。板紙グレードの指定が不十分だと輸送中に箱が潰れます。過剰指定はコストが増えるだけで利益はありません。サプライヤーの推奨事項を輸送環境(湿度、長距離輸送)と比較し、見積もりの前に構造を承認してください。.
- 仕様とサンプル承認後、カスタム段ボール箱のリードタイムを確認してください。. 仕様・アートワーク・検体要求が確定していることを確認してください。サプライヤーは全承認後、標準生産リードタイムとして15~30営業日と答えます。アートワークや検体承認の遅れが生産開始を遅らせ、不明瞭なリードタイムは出荷期日の見逃しリスクをもたらします。承認日を記録し、書面による生産スケジュールを依頼してください。.
- 量産前サンプルを、印刷位置合わせ、接着性、寸法精度について検査してください。. 板紙グレード、フルート、寸法に合意した後、量産前サンプルを要求してください。サプライヤーは、測定された寸法、印刷位置合わせ、接着シームチェックを含むサンプルを提供します。印刷または接着の欠陥は量産品質の問題を示します。欠陥のあるサンプルを承認するとエラーが固定化されます。サンプルを仕様書と照合して測定し、すべてのチェックに合格した場合のみ署名してください。署名済みの参照サンプルを保管してください。.
- 再注文と品質一貫性のための買い手のフォローアップアクションを文書化してください。. 将来の注文に備えて、承認された板紙グレード、フルート、寸法、サンプル参照を記録してください。サプライヤーは、承認済みサンプルと生産パラメータを参照する再注文コードまたは仕様書を提供します。仕様が文書化されていないと、再注文時に板紙の品質や寸法が変動し、梱包不良を引き起こす可能性があります。承認済み仕様書と再注文コードを調達システムに保存し、すべての繰り返し注文に使用してください。.
製品重量、輸送経路、サイズ、構造
輸送中の製品の重量、寸法、脆弱性レベル、積み重ね高さは、必要な板紙グレードとフルート形状を直接決定します。重量物または壊れやすいアイテムには、より高いエッジクラッシュテスト定格のダブルウォール板紙が必要です。輸送環境(高湿度または長距離輸送)を確認し、構造を承認する前に、サプライヤーの推奨事項を実際の荷重条件と比較してください。.
ブランディングと保護を一緒に計画する必要がある理由
カスタム段ボール箱は、保護とブランディングの両方に役立ちます。印刷位置合わせ、接着性、寸法精度は、量産前に量産前サンプルでチェックする必要があります。見た目は良いが輸送中に失敗する箱はブランドを傷つけます。保護はするが印刷品質が悪い箱は店頭での魅力を損ないます。コストのかかる手直しや納期遅れを避けるために、両方の要件を同じRFQに計画してください。.
購入者が最初に確認すべき出荷詳細
| 要件 | 工場管理 | 検証のためのエビデンス | Order risk | RFQフォローアップ |
|---|---|---|---|---|
| サンプル承認 | 量産前サンプルは、承認されたアートワーク、寸法、および構造に一致する必要があります。. | 実物サンプルを要求し、重要な寸法を測定して仕様書と比較します。. | 大量生産が承認サンプルから承認なしに逸脱している場合。. | 生産リリース前にサンプルを書面で承認します。. |
| 素材 / 基材 | 合意された仕様に従った板紙のグレード、フルートタイプ、および坪量。. | 材料証明書を検査し、サンプルのグラメージ(坪量)を測定します。. | より低グレードの板紙に置き換えると、箱の強度と積み重ね性能が低下します。. | 材料データシートを要求し、RFQでグレードを確認します。. |
| 仕上げまたは色の管理 | 印刷色は、買い手が承認した色許容範囲内でパントン参照色に一致する必要があります。. | 承認された色標準に対して、量産サンプルに分光光度計を使用します。. | 色のずれは、ブランドの一貫性の欠如と顧客による拒否につながります。. | RFQとともに色標準を提出し、初回品の色レポートを承認します。. |
| 包装形式 | 箱は、合意された梱包指示に従って、平らに、結束して、またはパレット化して出荷されます。. | 積み込み時に、パレットの安定性、ストレッチフィルム、および結束数を検査します。. | 不適切な梱包は輸送中の損傷と納品の遅延を引き起こします。. | 発注書に梱包形式を記載し、出荷前にサプライヤーと確認します。. |
各行を承認順序として読み込みます。サンプル承認から始め、リスクと買取手動のカラムを使って証拠が十分かどうかを判断します。表に記載された検査方法と承認証拠を用いて検証してください。.
サプライヤーの回答、マーク付きサンプル、承認責任者を同じ版番号で管理する。何らかの証明が承認記録と矛盾する場合、サプライヤーが逸脱を書面で説明するまで、見積、サンプル、または生産リリースを保留する。チェックポイントをクローズする前に、最新の図面、サンプル、見積、承認コメントを調整し、不一致がある場合はどの記録が管理しているかを特定し、解決策を文書化する。署名済みの表を購入注文書と生産引継ぎ書に添付し、同じチェックが見積比較、サンプル承認、出荷リリース、および後の再発注をサポートするようにする。.
製品重量、脆弱性、フルフィルメント経路、およびカートン梱包
段ボール箱の仕様を確定する前に、製品の重量、脆弱性レベル、およびパーセルキャリア、パレットLTL、コンテナのいずれで出荷するかを文書化します。フルフィルメント経路によって、必要なエッジクラッシュテスト(ECT)と破裂強度が決まります。壊れやすいアイテムには、内部仕切りまたはフォームインサートを指定します。また、以下を確認してください。 (この行は8番と10番の間にあり、空行ではありません。原文には9番「packaging dieline and custom packaging specs」の一部が含まれていますが、8番の文の続きです。ただし、指示通り番号ごとに1行ずつ翻訳する必要があります。原文では9番は単独行です。翻訳します:) カートンが二次包装システムに手直しなしで適合するための仕様。.
損傷が通常発生する箇所
損傷は、パレット積み付け、コンベヤー移送、またはラストマイル配送中に最も頻繁に発生します。コーナー接合部の強度不足、フルート高さの不足、または箱の寸法の不一致は、圧縮による潰れを引き起こします。これを軽減するには、サプライヤーにスタッキングテストレポートを要求し、箱のECT評価が計算されたスタック荷重を超えていることを確認します。実際の製品重量を使用した量産前サンプルが最良の検証です。.
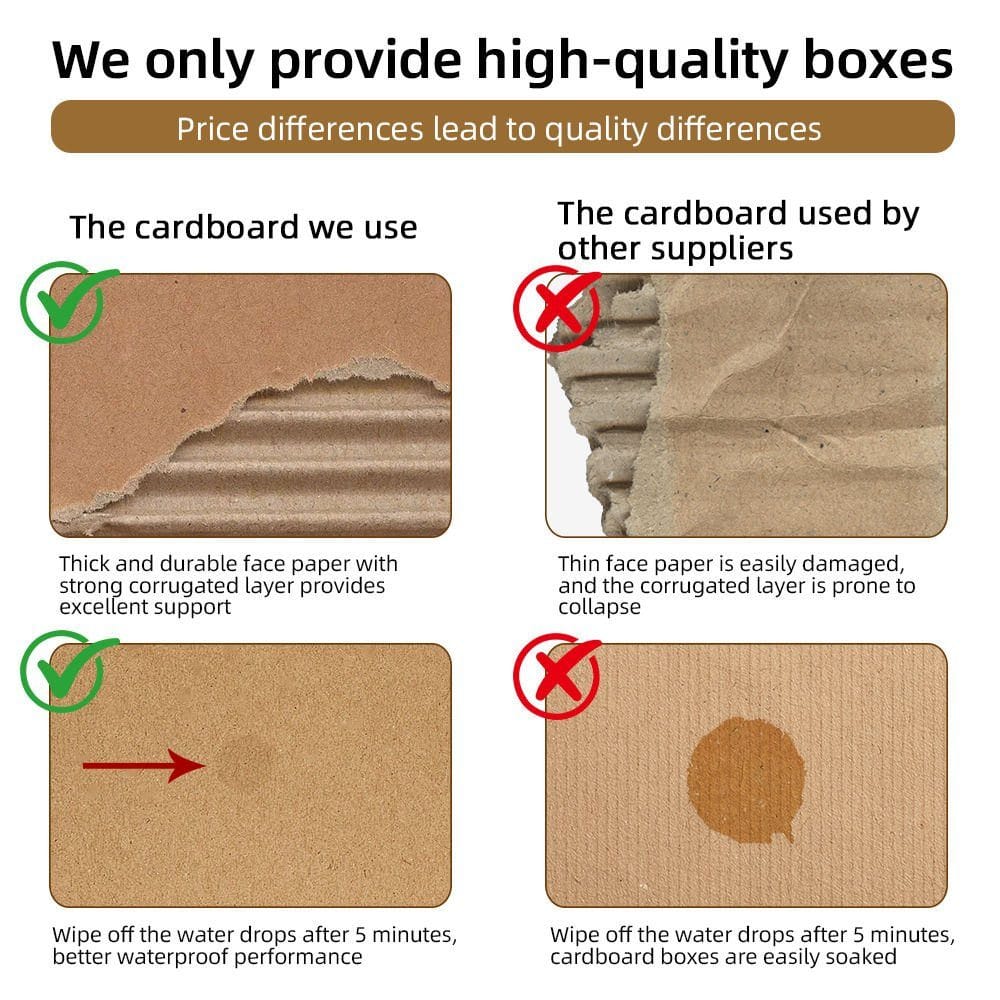
RFQ前に比較する波形構造の選択肢
| 基準 | 基本オプション | 確定オプション | バイヤーの意味 | 回避すべきリスク | フォローアップ |
|---|---|---|---|---|---|
| 板紙構造 | 片面段ボール (シングルウォール) | 両面段ボール (ダブルウォール) | シングルウォールは2つのライナーの間に1つのフルート層を使用します。ダブルウォールは2つのフルート層を使用して、より高い積み重ね強度を実現します。. | 重量物にシングルウォールを過小指定すると、パレット積み付け中または輸送中の振動で潰れが発生します。. | 製品重量と積み上げ高さに合わせて板紙構造を選択し、ECTおよび破裂試験データを要求します。. |
| フルートプロファイル | Bフルート(中程度の耐圧壊性) | Cフルート(より高い積み重ね強度) | Bフルートは印刷面に平らな耐圧壊性を提供します。Cフルートは積み重ねられた箱に優れた垂直圧縮を提供します。. | 誤ったフルートプロファイルの選択は、荷重による箱の変形や印刷見当不良の原因となる。. | 製品の重量分布と積み付け計画に照らして、フルートプロファイルを検証する。. |
| エッジクラッシュテスト(ECT)定格値 | 32 ECT(両面段ボールの一般的な値) | 44 ECT以上(複両面段ボールの一般的な値) | ECTは1インチあたりの垂直圧縮強度を測定します。定格が高いほど、潰れずに積載圧力に耐えます。. | ECTを過小評価すると、湿気の多い環境や高積載環境で箱が破損し、損害賠償請求につながります。. | RFQに必要なECT定格を明記し、サプライヤーに板紙グレードの試験証明書を要求してください。. |
| 箱のスタイルと閉鎖方法 | レギュラースロットコンテナ(RSC) | 蓋付きハーフスロットコンテナ(HSC) | RSCは中央で合わさる4つのフラップを持ち、HSCは開閉と再封が容易な別蓋を持ちます。. | 誤った閉鎖方法は、梱包ラインの速度低下や、重量物に対する不十分な密封を引き起こします。. | 箱のスタイルを、梱包プロセスと閉鎖方法(テープ、接着剤、結束バンド)に合わせてください。. |
ボード構造チェックポイントでは、サプライヤーの回答・マーキング済み検体・承認済み仕様・見積書・承認担当者を同一の改訂番号で一括管理してください。証拠が承認記録と矛盾する場合は、書面による説明があるまで見積・検体・生産リリースを保留してください。署名済みの意思決定記録を購入注文・生産引継ぎ・出荷リリース・後続の再発注見直しプロセスに引き継ぎ、すべてのチームが同じ基本データに基づいて作業できるようにします。.
板紙と構造の前提条件
見積依頼を送信する際、特に指定しない限り、サプライヤーは標準のボードグレードとフルートを想定します。製品が重量物であるか、高く積み重ねる場合は、BCフルートのダブルウォールが標準です。軽量なEコマース品目の場合は、シングルウォールのBフルートがコストを節約できます。想定される積載高さとパレット荷重を必ず明記し、サプライヤーが最初から正しいECTと壁構造を見積もれるようにしてください。.
サイズ、閉鎖、インサート、梱包の影響
ボックスの寸法と閉鎖タイプは、ボード使用量と梱包労務に直接影響します。テープを使用する標準的なRSCは均一な品目に最速ですが、異形の形状には自己ロック底付きのカスタム抜型ボックスが必要な場合があります。インサートはコストを追加しますが、動きを防ぎます。サンプル段階で閉鎖方法とインサート設計を確認し、量産時の手直しや単価上昇を回避してください。.
出荷箱承認のためのサンプルおよびQCチェック
- サプライヤーの材料証明書から、エッジクラッシュテスト(ECT)値と破裂強度を文書化してください。. これらの数値は、輸送用段ボールの段積み強度と衝撃耐性を直接決定します。輸送中や倉庫での段積み時に箱が崩壊し、製品損傷や返品につながる可能性があります。指定のボードグレードの製紙工場試験報告書を要求し、段積み荷重と比較してください。.
- 見積書でフルートプロファイル(B、C、BC、またはEB)とボード構造(シングルウォール vs. ダブルウォール)を確認してください。. フルートの選択は、製品重量に対するクッション性、平面圧縮強度、およびボックス全体の剛性に影響します。重量のあるガラス製品の出荷には、垂直強度のためにBCダブルウォールが必要ですが、軽量なEコマースにはシングルウォールのBフルートを使用できます。フルートが間違っていると、保護が不十分になったり、過剰梱包による不要な輸送費が発生したりする可能性があります。仕様を承認する前に、サプライヤーのフルートサンプルを製品の脆弱性と積載計画と照合してください。.
- 仕様承認から出荷までのリードタイムを、サンプル反復時間を含めて稼働日数で確認してください。. 生産リードタイムは在庫補充サイクルと製品ローンチスケジュールに直接影響します。標準リードタイムは仕様・アートワーク・検体要求が確定してから15~30営業日であり、これは見積書で確認してください。量産中の予期せぬ遅れは品切れや小売棚上げ日の逸脱を招きます。サプライヤーに書面でリードタイムを明記させ、検体修正分のバッファを設けてください。.
- 箱のサイズごとの最小発注量(MOQ)を確認し、SKUごとに適用されるのか、注文全体のラインごとに適用されるのかを確認する。. 最低発注数量(MOQ)構造は総コミットメントに影響し、一度の実行で複数サイズをテストできるかどうかを決定します。プロジェクトレベルのMOQは200個ですが、製品固有の例外が確認された場合は除くものとします。各サイズについて... カスタム小売包装 サイズがその最小数量を個別に満たす必要があるかどうかを確認する。動きの遅いサイズの過剰在庫を注文せざるを得なくなったり、分割生産に追加料金を支払うことになったりする可能性がある。SKUごとのMOQの内訳を書面で要求し、複数サイズがある場合は組み合わせ注文を交渉する。.
- 箱ごとのコスト要因を文書化する:板紙の等級、フルート、印刷色数、コーティングやラミネーションなどの仕上げ。. 仕様変更は単価に直接影響します。変更の要因を理解することで予算を管理できます。シングルウォールからダブルウォールへの変更はコスト増を招き、印刷色を4色に追加すると設定費用が発生します。開示されていないコスト要因や工程変更により後から金額が増加することのないよう、サプライヤーに材質・印刷・仕上げの線別内訳を見積書に記載させ、オプションを比較できるようにしてください。.
生産前に記録すべきこと
承認されたサンプルの寸法、板紙の等級、フルートプロファイル、印刷色数、および封筒方法を文書化する。リードタイムの約束を営業日で記録し、最小注文数量200個を記載する。倉庫向けの特別な取り扱い指示があれば記録する。この記録を署名付き承認としてサプライヤーと共有する。このファイルは、将来の再注文におけるQCベンチマークとなり、仕様のずれから両者を保護する。.
カスタム段ボール輸送箱の見積チェックリスト
- 板紙の構造を出荷重量と積み上げ高さと比較する: シングルウォールの箱は重い荷重で潰れ、損傷や返品の原因となる。箱の辺圧強度(ECT)定格を製品の重量およびパレット積み付け計画に合わせる。輸送中の箱の崩壊は製品損失や顧客クレームにつながる。必要なECT最小値を見積書とサンプル承認フォームに記載する。
- 乱暴な取り扱い環境での破裂強度を確認する: 破裂強度は、選別や積載中の側壁破損を防ぎます。提案されたボール紙グレードに対するサプライヤーの破裂試験報告書を要求してください。側壁の破裂はパッケージの破損や出荷遅延を引き起こします。破裂試験報告書が見積仕様と一致した場合のみ承認してください。
- フルート方向と箱の接合強度を確認します: 縦フルートの整列が積載力を支えます。弱い接合部は圧力で割れます。量産前サンプルでフルートの向きとメーカーの継ぎ目接着強度を検査してください。輸送中に箱が継ぎ目で割れ、内容物がこぼれます。生産リリース前にサンプルで継ぎ目剥離試験を要求してください。
- スロット加工と罫線寸法を製品適合性に対して確認します: 大きすぎるスロットは積載強度を低下させ、小さすぎる罫線は角割れを引き起こします。サンプルのスロット幅と罫線深さをノギスで測定してください。箱が正しく閉じなかったり、組み立て時に割れたりして、包装ラインが遅延します。検査チェックリストに許容スロットおよび罫線公差を記載してください。
- 印刷見当とハンドリング耐久性のためのコーティングを検査します: 印刷ずれや弱いコーティングはブランド拒否や湿気による損傷を引き起こします。印刷サンプルでラブ試験を実施し、ライト下でコーティング被覆率を確認してください。ラベルが汚れたり、箱の外観がプロフェッショナルでなかったり、湿気でボール紙が弱くなったりします。サンプルがラブ試験とコーティング密着検査に合格するまで生産を保留してください。
MOQ、コスト、リードタイムに影響する入力
ボール紙グレード、フルートタイプ、印刷の複雑さは、最小注文数量とリードタイムに直接影響します。より厚く、カスタム強度のボール紙は特別な調達が必要となることが多く、最小数量が増加し、生産期間が延びます。標準フルートを使用したシンプルな片面段ボール箱は、コストを低く抑え、納期を短縮します。これらの入力を常に早期に確認して、予期せぬ事態を避けてください。.
発注前のサプライヤーへの質問
サプライヤーに質問してください:提案されたボール紙グレードは在庫品ですか?カスタムフルートまたはライナーのリードタイムはどのくらいですか?圧縮試験用の量産前サンプルを提供できますか?この組み合わせに対する過去のECT試験データはありますか?これらの質問は、強度を検証し、遅延を回避するのに役立ちます。.
発注前に確認すべき強度根拠
- サプライヤーは、提供される各ボードグレードについて、エッジクラッシュテスト(ECT)またはミューレンバーストテストの証明書を提供しますか? ECT値とミューレン値は、出荷環境における積載強度と突き刺し耐性を直接予測します。試験証明書がなければ、ボードが荷重要件を満たしていることを確認できません。サプライヤーは、見積もられた各ボードグレードについて、ECT値(例:32 ECT)とフルートタイプを示す、コルゲーター発行の日付入り試験証明書を提供します。輸送中または倉庫保管中に積載荷重で段ボール箱が潰れ、製品の損傷や返品が発生する可能性があります。見積もられたボードグレードの試験証明書を要求し、ECT値を箱あたりの積載重量と比較してください。.
- 製品と内装材を合わせた重量はどのくらいですか。また、パレタイズ時に何箱積み重ねますか? 最下部の箱にかかる総荷重が、必要な最小エッジクラッシュ強度を決定します。この数値を推測すると、ボードグレードが過剰仕様または過小仕様になります。買い手は、箱あたりの明確な重量(製品+緩衝材)と、パレット積み付けの最大段数を提供します。過小仕様のボードは荷重で破損します。過剰仕様のボードは箱のコストを不必要に増加させます。重量と積み段数を使用して必要なECTを計算し、見積もられたボードグレードがその値を満たすか超えるかを確認してください。.
- サプライヤーは、量産前に、正確なボードグレード、フルート、寸法に一致する試作品を提供しますか? サンプルを使用することで、本生産に入る前に、ボードの剛性、フルート形状、印刷見当を物理的に確認できます。このステップを省略すると、実際の使用で失敗する箱を承認するリスクがあります。サプライヤーは、見積もりと同じボードグレードとフルートを使用してサンプルを作成することに同意し、サンプル納品のスケジュールを提供します。量産箱は、ボードの品質や適合性が異なる場合があり、納品拒否や製品損傷につながる可能性があります。サンプルが見積もりと同じボードグレードとフルートで作成されることを確認し、受け取り時に耐圧強度と寸法精度を検査してください。.
最初の見積もりで送るもの
最初の見積もりでは、製品重量、寸法、積み重ね高さ、出荷環境の詳細を送ってください。また、シングルウォールまたはダブルウォールのボードが必要かどうか、耐湿性の必要性も指定してください。これにより、サプライヤーは適切なECT値とフルートプロファイルを推奨でき、箱の破損を引き起こす強度の不一致を回避できます。.
サンプルレビューを要求するタイミング
ボードグレード、フルート、寸法に合意した後、量産開始前に試作品を要求してください。サンプルを使用して、印刷見当、接着剤の接着性、実際の圧縮強度を確認します。荷重試験と目視検査に合格した場合にのみ、サンプルを書面で承認し、コストのかかる量産不良を防いでください。.
ソースチェック: ISO 2859-1 抜取検査規格; D5639/D5639M 段ボール繊維板の選択に関する標準実施方法…; 査読付き論文.
段ボール箱の場合、使用する カスタムパッケージングソリューション 見積もりを比較する前に、該当する仕様、証明記録、サプライヤー責任、および見積依頼の引き継ぎを整合させる。.
結論として
カスタム段ボール輸送箱の調達成功は、生産開始前に仕様・コスト・リスク要因をいかに thorough に比較できるかに尽きます。出荷内容に合わせてボードグレード、フレート形状、ECT等級を確認することで、構造要件と予算の両方を満たすサプライヤーを選定できます。これらの確認事項を見積書依頼に文書化し、生産前の検体承認を取得することで、最終製品が品質期待値に合致することを保証します。また、200個のプロジェクトレベル最低発注数量と、仕様・アートワーク・検体要求確定後の標準リードタイム15~30営業日がプロジェクトスケジュールと整合しているか確認してください。この体系的アプローチにより、輸送および保管中の高コストな失敗の可能性を最小限に抑え、発注した包装材に自信を持って臨めます。.
見積もりを依頼するには、アクセスしてください。 紙箱のサイズオプション そして、大量発注前に最終仕様、見積もりの前提条件、サンプル承認、QC証拠、承認リスク、サプライヤーへのフォローアップを確認する。.
段ボール製輸送箱の強度カスタム注文に関するFAQ
製品の詳細と配送条件は、段ボール箱の強度にどのような影響を与えますか?
製品の重量、寸法、脆弱性レベル、および輸送中の積み重ね高さは、必要なエッジクラッシュテスト(ECT)および破裂強度を直接決定する。これらの詳細はボードグレード、フルートタイプ、および必要となるプライ数に影響するため、見積もりを依頼する前に文書化する。.
輸送環境、すなわち箱が高湿度・長期輸送・複数回の取り扱いにさらされるかどうかも検証してください。このデータをサプライヤーに提供し、過度なスペックによりコストが増えることなく、強度要件を満たす段ボール構造を推奨させてください。サイズ・アートワーク・梱包ルート別の最低発注数量と発注数量を確認してください。仕様および検体承認確定後の生産リードタイムを確認し、検体・色・仕上げ・梱包・量産品の品質検査方法を問い合わせてください。.
購入者は、見積もり依頼前に段ボール構造のオプションをどのように比較すべきですか?
ボード等級(例:単層 vs 二重層)、フルート形状(B、C または BC)、ライナー重量オプションを並べて比較し、各等級が在庫品かどうかサプライヤーに確認してください。在庫品でない等級は最小注文量やリードタイムに影響する可能性があります。.
各構造オプションの箱1個あたりのコストを項目別に示した見積もりを要求し、選択した仕様の最小注文数とリードタイムを確認する。これにより、サンプル生産に移る前に、強度要件と予算および納期スケジュールのバランスを取ることができる。.
サンプル検査は段ボール輸送箱のリスクを何明らかにしますか?
実際に製品を入れた状態で落下試験を実施し、角 Crush 耐性を確認、変形せずに積載圧力に耐える強度を測定します。.
さらに、サンプルの印刷レジストレーション(位置合わせ)と接着部の接着力も点検してください。いずれかの項目で不合格になった場合はその問題を記録し、生産承認前に供給業者に段ボール構造または製造プロセスの修正を依頼してください。この工程は、輸送中に箱が崩れるリスクを低減します。見積依頼において、素材、セットアップ、梱包、運賃、再発注のコスト驱动要因をそれぞれ明確に分離してください。.
見積依頼の引き継ぎ: 仕様をレビュー用に送信.
このルートでの次のステップについては、以下のページをご覧ください 特注品の段ボール箱強度チェックリスト.
パッケージングに関する質問をする