
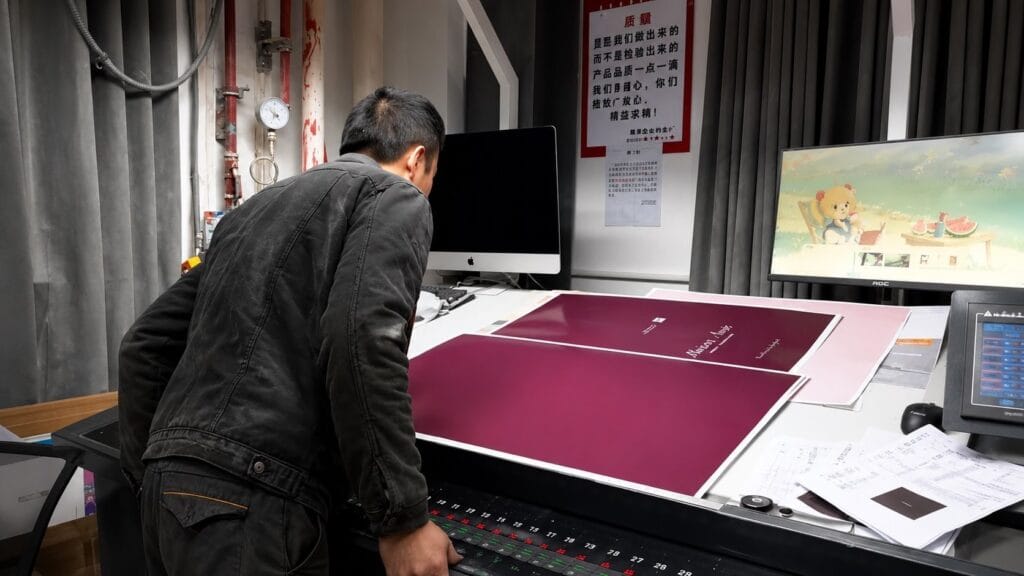
カスタム包装仕上げの調達記録は、アートワーク、ダイライン、サンプル、仕上げ、生産引き継ぎをカバーするまで不十分です。.
このガイドは、一般的な梱包の定義ではなく、買い手の決定リスク、見積もりの前提、サンプル承認、確認済みのZhypackingの事実を中心にテーマを構成しています。.
直接回答: スポットUVや箔押しなどのカスタム包装仕上げにおいて、バイヤーはカスタムアートワーク、ダイライン、サンプル、仕上げ、そして生産引き継ぎを計画すべきです。.
カスタムパッケージ仕上げの選び方
仕上げはブランドの瞬間と素材に従います。仕上げオプションは、効果、セットアップ、故障モードにおいて異なります。パッケージ仕上げは、果たすべき視覚的または触覚的な役割、実際の紙の表面、サプライヤーが再現できる証拠によって選びます。アートワークや一括指示を確定する前に、生産代表素材で組み合わせを承認してください。.
| 仕様 | 許容範囲 | 検証チェック | 承認リスク | バイヤーのフォローアップ |
|---|---|---|---|---|
| スポットUV | 選択箇所の光沢コントラスト | 見当合わせ、カバレッジ、表面適合性 | ズレた、または不均一な光沢 | アートワークレイヤー、コーティング領域、許容差 |
| ホイルスタンピング | メタリックなブランドディテール | 箔の色、エッジのシャープさ、折りテスト | ひび割れ、埋まり、または見当不良 | 箔基準、型押し領域、および位置 |
| エンボスまたはデボス | 浮き上がった、または窪んだ触覚的ディテール | 深さ、裏面効果、および基材の一体性 | 弱い浮き出し、または基材の変形 | 浮き出し領域、方向、および承認済み深さ |
| ラミネーション | 表面保護および管理された光沢 | 色ずれ、密着性、折り曲げ、および縁端被覆 | 剥がれ、シルバリング、または変色 | フィルム種別、光沢、被覆範囲、および基材 |
効果による仕上げ
必要な効果から始め、印刷、折り加工、梱包、取り扱い中に何が問題となり得るかを尋ねる。購入者の視認条件下で、見本が許容可能な見当合わせ、縁端品質、密着性、および色を示すまでは、高級な外観は承認されない。.
材料による仕上げ
コーティング、テクスチャー、吸収性、厚み、および折り方向が結果を変える可能性があるため、選択したプロセスを指定の紙または板紙で実行する。承認済み材料コード、仕上げ参照、アートワーク改訂版、および見本IDを生産用および再注文用に1つの記録に保管する。.
スポットUV、ホットスタンプ、エンボス、デボス、ラミネートを比較する
について カスタム紙箱, 、アートワークファイル、素材選択、仕上げ見本、サンプル承認、生産再現性Against、スポットUV、箔押し、エンボス、デボス、ラミネーションを比較します。.
オプションの比較方法
パッケージ仕上げを最終決定する前に、選択した効果を確認した承認済みサンプルを確保してください。各仕上げには、それぞれ異なるコスト、リスク、施工要因があります。.
- スポットUV:特定の領域に光沢のある盛り上がった層を追加します。1個あたりのコストは低いですが、精密な型抜き位置合わせが必要です。硬化が不十分な場合、剥がれのリスクがあります。.
- ホイルスタンピング:熱と圧力を用いて金属または顔料箔を塗布します。カスタムダイによるコスト上昇があります。深いエンボス加工部での箔のひび割れリスクにご注意ください。.
- エンボス加工/デボス加工:紙の表面を浮き上がらせる、または凹ませる加工です。コストは中程度で、対になった版型が必要です。厚手の用紙では紙割れのリスクがあります。.
- ラミネーション:保護と光沢のため、薄いプラスチックフィルムを貼り付けます。低コストですが、細かいディテールがぼやける場合があります。基材が清潔でない場合、層間剥離のリスクがあります。.
RFQおよびサンプル引き渡しの際は、仕上げの種類、位置、および組み合わせによる効果を明記してください。生産前に、ISO 2859-1検査に基づく実物サンプルを依頼し、色、密着性、寸法精度を検証してください。.
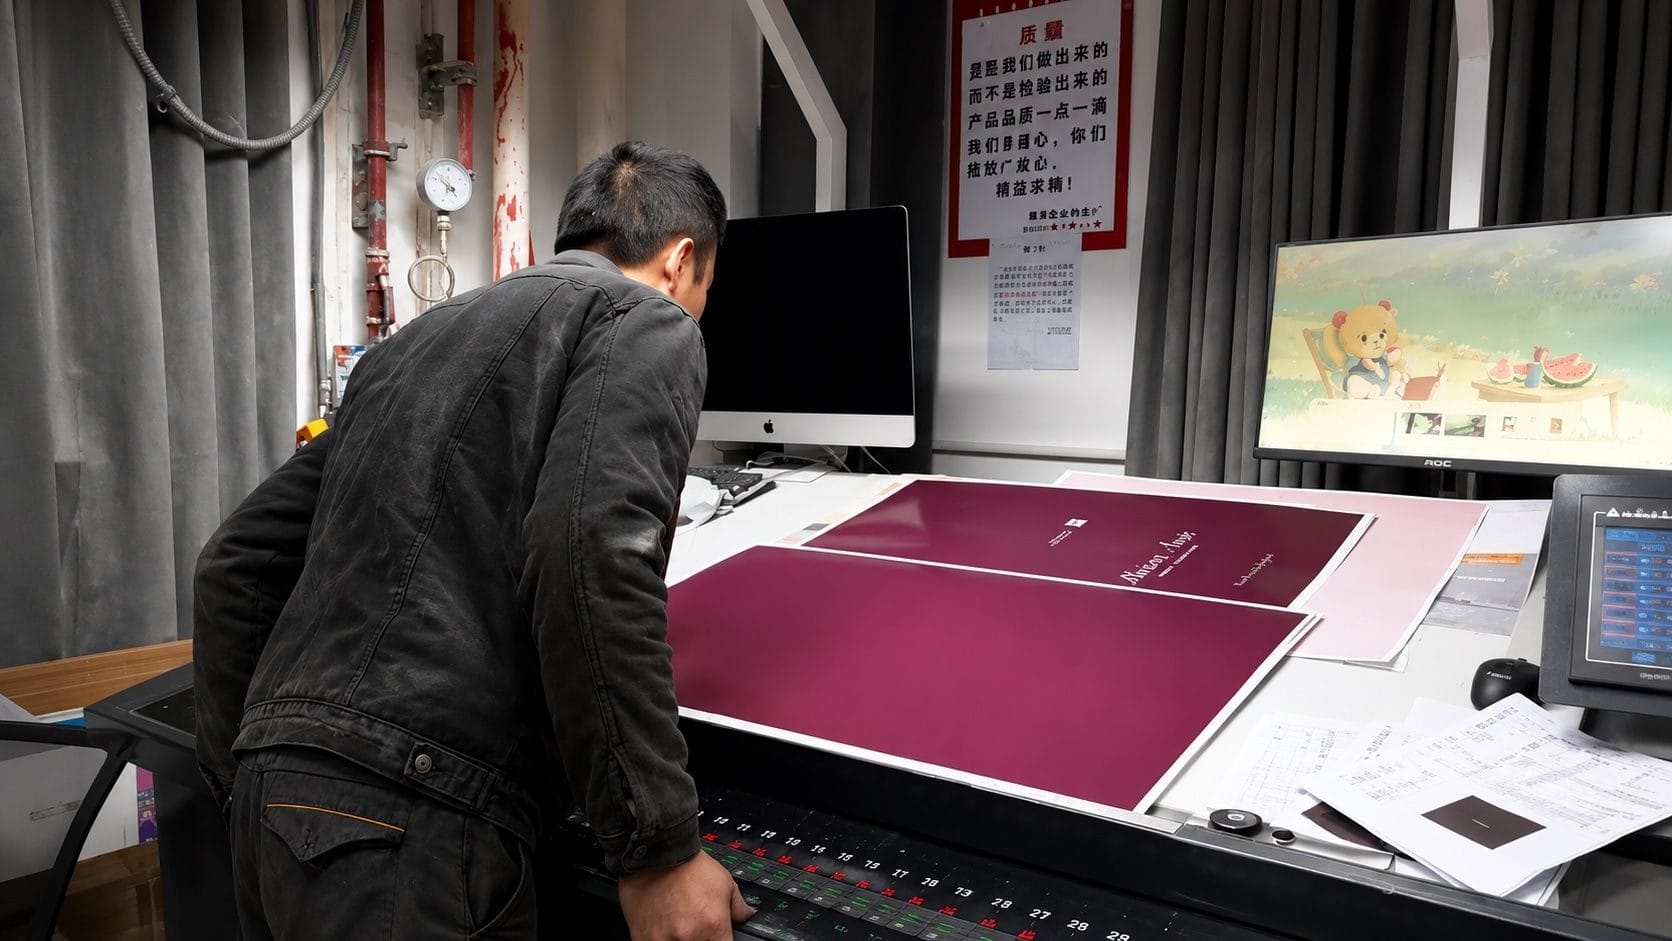
確認が必要な印刷・仕上げの組み合わせ
カスタムパッケージ仕上げには、リリースルールを使用します:サプライヤーの証拠が文書化された要件と一致する場合のみ承認します。.
- 1. 各仕上げの組み合わせの仕様詳細を確認します: パッケージ構造上の正確な仕上げの種類、位置、およびカバー範囲を確認します。仕上げの配置について、オーバーラップやマスキング要件を含む文書による確認を提供します。箔押しやエンボス加工上のスポットUVの位置ずれは、密着不良や外観不良を引き起こす可能性があるため、これを回避します。確定した仕上げ配置をダイラインファイルに記録し、注文書に添付します。
- 2. 仕上げの付着性および正確な位置決め(レジストリ)に関する品質管理方法を承認する: 仕上げの位置合わせ、密着強度、および生産工程全体での色の一貫性に関する合格基準を指定します。クロスカット密着試験や標準照明下での目視位置合わせチェックを含むQCチェックポイントを共有します。再印刷や納期遅延を引き起こす層間剥離や位置ずれした仕上げのリスクを低減します。量産前に、すべての仕上げ層を含む量産前サンプルを要求し、承認を得ます。
- 3. 複合仕上げにおけるサンプル承認後のバイヤーのフォローアップを文書化する: 確認済みの仕様詳細を参照して、仕上げサンプルの書面による承認または修正メモを提供します。承認の受領を確認し、製版や材料カットなどの次の生産マイルストーンを明記します。承認ステータスの曖昧さを排除し、誤った仕上げでの無許可生産を防ぎます。承認済みサンプルと承認メールをプロジェクトファイルに保存し、監査および再注文の参照用とします。
- 4. 仕上げの耐久性および外観を検証する方法を確認する: ラブテストや光沢計の測定などの検証方法と許容公差範囲を定義します。承認サンプルの試験結果を提供し、本生産でも同じ方法を使用することを確認します。これにより、仕上げがブランド標準を満たしていることが保証され、 10. カスタム化粧品包装 現場での不良を防ぎます。工場で最終検査をスケジュールし、承認サンプルと照らし合わせて仕上げ品質をレビューします。
この組み合わせが確認すること
このステップでは、選択された基材上で、スポットUVを箔押しの上に施す、またはラミネーションの下にエンボス加工を施すなど、複数の印刷および仕上げ工程が連携して機能することを確認します。互換性を確認することで、剥がれ(デリミネーション)、位置ずれ、または効果の減衰を回避できます。.
仕上げ選択によるコスト、MOQ、リードタイムのリスク
- 指定のアートワーク領域にスポットUVを施す: コーティングの位置ずれは不良品と再印刷コストを招く 生産管理者とバイヤーがサンプル承認後に確認 標準照明下でマーク済みサンプルを生産プルーフと照合する サプライヤーが署名済みスポットUVサンプルを提出し、コーティング工程のリードタイムを確認した場合のみ承認する
- 板紙基材への箔押し加工: 箔の密着不良や見当ずれはスクラップを増やし、QCリードタイムを延ばす バイヤーとQCが箔の引き剥がし試験レビュー後に確認 サプライヤーの最終生産ロットからの箔密着試験レポートを要求する 注文確定前に箔押しリードタイムを書面で提示するサプライヤーのみを候補に絞り込む
- エンボス/デボス加工の深さ仕様: 深さの不均一は外観不良と構造的弱点を引き起こす デザイン責任者と工場エンジニアがダイ承認後に確認 承認済みサンプルのエンボス高さをデプスゲージで測定する 承認済み深さ公差を文書化し、サプライヤーのリードタイムにダイ準備が含まれていることを確認する
- ラミネーションタイプ(グロス、マット、ソフトタッチ): ラミネーションの誤りは色と仕上げの耐久性を変える 調達マネージャーがサプライヤーのラミネーションサンプルレビュー後に確認 ラミネーションサンプルを昼光下で承認済みカラー標準と照合する サプライヤーのラミネーションリードタイムがプロジェクトスケジュールに合致するか確認し、MOQ 200個が適用されることを確認する
コスト行が担う役割
このチェックリストの各行は、コスト増、リードタイム延長、または最小注文量(MOQ)増加を引き起こしうる特定の仕上げ変更を記録しています。各行には、変更内容、商業的影響、承認者、承認前のチェック項目、および次のアクションが記載されます。.
生産前の仕上げ承認チェックリスト
チェックリストが担う役割
仕上げ承認チェックポイントでは、生産開始前に署名済みサンプルと書面による仕様書を保有していなければならない。このチェックリストは、すべての詳細が捕捉され合意されていることを保証する。.
- 仕様 – スポットUV領域、箔色(例:PMS 877)、エンボス深さ、ラミネーションタイプ(グロス/マット)を確認する。マークアップ済みアートワークファイルを添付する。.
- コストまたは最小注文数 – 選択した仕上げが価格加算や最小注文量の増加を引き起こさないことを確認します。例えば、小面積へのスポットUVは追加コストなしでも、全面箔押しは単価を上昇させる可能性があります。.
- 生産リスク – 位置合わせリスク(例:箔のレジスト許容範囲)や表面欠陥(例:UVの橙皮現象)を特定します。製造工厂からリスクアセスメントを要求してください。.
- 工場の実行 – 工場が正しい工具(ダイ、スクリーン、クリシェ)を保有し、パイロットテストを実施済みであることを確認する。仕上げラインのビデオを要求する。.
- 見積依頼/サンプル引き渡し – 承認済みサンプル、仕様書、見積依頼参照番号を添付する。バイヤーとサプライヤーの双方が署名した引き渡しフォームを使用する。.
このチェックリストを使用して、高コストな手直しを回避してください。.
仕上げの決定をカスタムパッケージRFQに組み込む
見積数量分の生産ロットから、承認済みアートワークと比較してサンプルを採取し、光沢度(GU単位)および箔の付着性の測定差が検証可能な証拠となります。各行には、仕上げ、仕様(例:光沢度 80±5 GU、箔付着性 ≥4B)、単位あたりのコスト影響、および生産リスク(例:位置ずれ、ゴースト)を特定してください。.
RFQに含める内容
- 仕上げの種類と正確な仕様(例:スポットUV光沢80±5GU、箔押し密着性≥4B).
- 各仕上げオプションの単価(セットアップ費と型費を含む).
- 複合仕上げの見積数量で確定した最小注文数量(MOQ).
- 生産リスクチェックリスト:見当許容差、材料適合性、不良率.
- サンプル引き渡しプロトコル:サプライヤーは生産前に測定レポート付きの署名済みサンプルを提出する必要があります.
これらのバイヤーツールをRFQに組み込むことで、バイヤーは主観的な承認から客観的な検証へと移行できます。以下の表は、仕上げを仕様、コスト影響、リスクレベルに対応付けています。.
| 仕上げ | 仕様 | コストへの影響 | 生産リスク |
|---|---|---|---|
| スポットUV | 光沢80±5GU | 単価あたり見積もり | 見当が合わない場合のゴースト現象 |
| ホイルスタンピング | 密着性≥4B | 単価あたり見積もり | 曲線部分の版ズレ |
| エンボス加工 | 承認済みの許容範囲内での深さ | 単価あたり見積もり | 端部の紙破れ |
| ラミネーション | 買手承認済みの閾値以上の接着力 | 単価あたり見積もり | 熱による層間剥離 |
RFQが落札された後、サンプル引き渡しには署名済み承認フォームと測定レポートを含める必要があります。これにより、RFQで決定された仕上げが逸脱なく実行され、最終検査での高コストな手戻りや不合格のリスクが軽減されます。.
ソースチェック: ISO 2859-1 抜取検査規格; スポットUV印刷ガイド:パッケージングのコーティング&仕上げ; 箔押しとスポットUV:パッケージング仕上げガイド.
カスタムパッケージング仕上げには、以下を使用してください カスタムパッケージングソリューション 見積もりを比較する前に、アートワーク修正版、実物サンプル、生産プルーフ、および責任あるRFQ担当者を整合させてください。.
結論として
スポットUV、箔押し、エンボス、ラミネーションの調達選択は、最終的には各仕上げが基材、予算、最小注文数量に対応しているかを確認することに帰着します。サプライヤーを候補に挙げる前に、各仕上げのコストとリードタイムへの影響をプロジェクトの数量と比較してください。追加の仕上げ工程ごとに最小注文数量が上がり、生産期間が延びる可能性があることを忘れないでください。品質リスクを管理するには、仕上げの正確な位置、光沢レベル、色合わせを仕様書に明記し、そのパラメータに合致する実物サンプルを請求して仕様を検証してください。サンプルが承認されたら、サプライヤーは生産開始前に仕上げ詳細を確定するための署名入り承認書を提供する必要があります。.
この注文の見積もりをリクエストするには、以下を使用してください (この行は8番と10番の間にあり、空行ではありません。原文には9番「packaging dieline and custom packaging specs」の一部が含まれていますが、8番の文の続きです。ただし、指示通り番号ごとに1行ずつ翻訳する必要があります。原文では9番は単独行です。翻訳します:) 大量注文の前に、最終仕様、見積もりの前提条件、サンプル承認、QC証拠、承認リスク、サプライヤーのフォローアップを確認するため.
パッケージ仕上げ「スポットUV、箔押し」FAQ
プレミアムリテール、化粧品、ギフト、またはEコマースの紙包装にはどの仕上げが適していますか?
基材と求める仕上がりによります。高級小売、化粧品、ギフト包装の場合、マットラミネート表面へのスポットUVはコントラストが高く、触感のあるハイライトを生み出し、箔押しは金属的な反射を加えます。サプライヤーの仕様書を確認し、その仕上げが使用する紙質に対応していること、アートワークファイルに各仕上げ用のレイヤーが分離して含まれていることを確認してください。生産に着手する前に、正確な組み合わせのサンプルをリクエストし、密着性と光沢レベルを検証してください。.
箔押し、エンボス、スポットUV、ラミネーション、コーティングは、アートワーク、サンプリング、およびコストにどのように影響しますか?
箔押し、エンボス加工、スポットUV、ラミネート加工は、それぞれ個別のアートワーク層と型が必要であり、セットアップコストが増加し、リードタイムが長くなります。例えば、箔押しには金属版が必要で、エンボス加工にはオス/メスの型セットが必要で、スポットUVにはスクリーン版が必要です。各加工のサプライヤーのコスト明細を比較し、複合加工の場合の最小注文数とリードタイムを確認してください。サンプルが承認済みの色と見当に一致することを検証し、折り線でのデラミネーションやひび割れのリスクを文書化してください。.
生産前に買い手が承認すべき仕上げの詳細は何ですか?
バイヤーは、署名済みの生産サンプルで仕上げ位置、光沢レベル、色合わせ、密着性を承認する必要があります。承認書には、スポットUV領域、箔の色コード、エンボス深さ、ラミネーションタイプを正確に記載してください。サプライヤーのQCレポートに、箔とスポットUVのラブテストとピールテストが含まれていることを確認してください。サンプル承認後、リードタイムを確認し、生産ロットが承認サンプルと同じ基材と金型を使用することを確認してください。.
見積依頼の引き継ぎ: 仕様をレビュー用に送信.

パッケージングに関する質問をする