
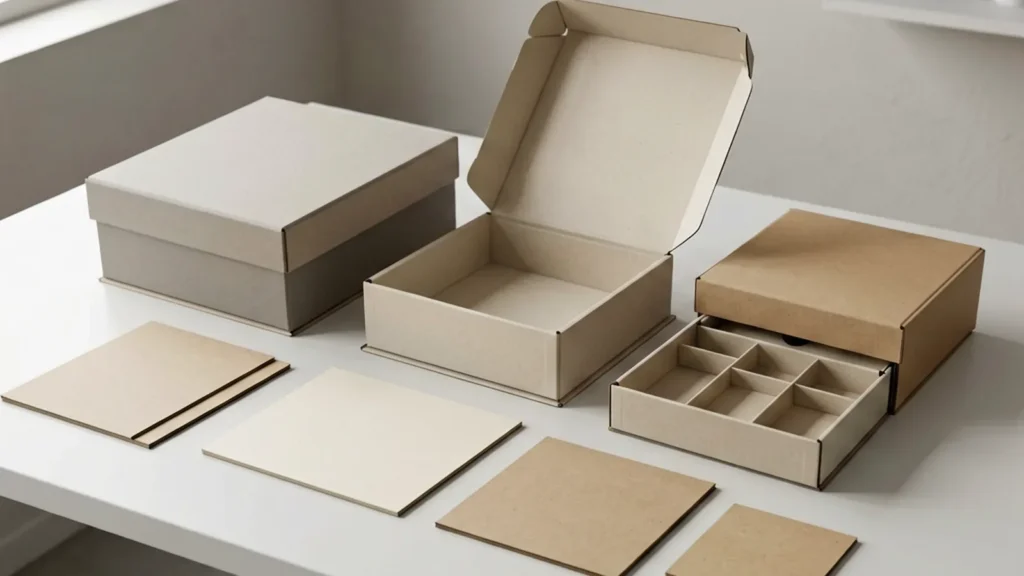
カスタム磁気ボックスのプログラム開始は製品寸法と配送ルートから始まります。両方がボード、構造、印刷、インサートクリアランス、梱包、そして生産リリースに使用されるサンプルに影響するからです。.
この包装ガイドは、これらの選択をダイライン概要、サンプル承認記録、および同一仕様でサプライヤーを比較するための見積チェックリストに変換します。.
直接回答: カスタム磁気ボックスプログラムでは、アートワークファイル、寸法、素材と仕上げの目標値、承認済みサンプル、梱包指示、そして量産引き継ぎを1つの管理された仕様書に統一します。.
買い手の要件を定義する
| 要件 | 工場管理 | 検証のためのエビデンス | Order risk | RFQフォローアップ |
|---|---|---|---|---|
| 仕上げまたは表面効果 | 工場は仕上げスウォッチライブラリを維持し、毎日グロスメーターを適用します。. | 量産シートを、バイヤー承認の視聴条件下で承認済み仕上げ基準と比較します。. | 仕上げの不一致はブランドの一貫性を損ない、小売バイヤーからの返品を引き起こします。. | 生産承認前に、指定されたボードで仕上げストライクオフを要求します。. |
| アートワークまたはロゴファイル | 工場は解像度、塗り足し、カラースペース準拠のプリフライトチェックを実行します。. | 署名済みPDFプルーフを提出し、元のベクターファイルと照合します。. | 位置ずれや低解像度のアートワークは、スクラップや再印刷コストにつながります。. | 印刷対応CMYKファイルを送信し、署名用のハードコピープルーフを要求します。. |
| サンプル承認 | 工場は寸法、マグネット、仕上げチェック用に量産前サンプルを保持します。. | 仕様書に対してボックス寸法、マグネット引き出し力、閉じ合わせの位置を測定します。. | 未確認のサンプルを承認すると、全注文にわたって欠陥が固定される可能性があります。. | サンプル承認フォームに署名し、RFQで生産スケジュールを確認します。. |
明確なバイヤー要件なしにカスタムマグネットボックスプログラムを承認すると、寸法、仕上げ、マグネット位置のリスクが発生し、生産中に複合化します。バイヤーは工場が型製作や材料調達を開始する前に、すべての仕様を文書化する必要があります。このステップにより、高額な手直しを防ぎ、最終ボックスが意図したブランドプレゼンテーションと正確に一致することを保証します。.
要件を定義した後、バイヤーは単価、MOQ、リードタイムを含むすべての商取引条件を、書面のRFQで直接確認する必要があります。口頭での合意や一般的な見積もりに依存しないでください。各仕様を確固たる価格と納期に結び付ける正式な見積書を要求してください。このアクションにより、サンプル生産開始前に条件が固定されます。.
利用可能なルートを比較する
| オプション | 最適フィット | トレードオフ | 回避すべきリスク | 検証 | フォローアップ |
|---|---|---|---|---|---|
| 現在の仕様 | 承認済み仕様が固定され、リピート注文の生産準備が整った場合。. | デザイン変更の柔軟性はありません。逸脱がある場合は、新たな承認サイクルが必要です。. | 古い仕様書は、工場の最新の素材やマグネット公差を反映していない可能性があります。. | 現在の仕様を、最終承認サンプルおよび生産ロットレポートと比較してください。. | 差異を文書化し、次の大口注文の前に仕様レビューを依頼してください。. |
| 代替仕様。 | ボックスの機能を変えずにコスト削減や素材代替を検討する場合。. | 新規サンプルの承認が必要になり、リードタイムが変更される場合があります。. | 代替のボードやマグネットグレードは、閉鎖テストや耐久性チェックに合格しない可能性があります。. | 物理的な代替サンプルを依頼し、同じ引張強度テストと落下テストを実施してください。. | 代替ルートを承認する前に、単価とMOQへの影響を比較してください。. |
| カスタムオプション | 標準カタログにない独自の寸法、仕上げ、またはマグネット配置が必要な場合。. | 開発サイクルが長くなります。工具や型抜きの変更により、最小注文数量が増える可能性があります。. | 公差が文書化されていない場合、カスタム仕様はバッチ間で再現できない可能性があります。. | サンプル作成前に、すべてのカスタム寸法とマグネット位置を署名済み仕様書に固定してください。. | 量産前サンプルを依頼し、カスタム仕様書と照合して検証してください。. |
| より安全なフォールバック | 時間が短い場合、またはバイヤーが承認リスクを最小限に抑えた実績のある構造を必要とする場合。. | 差別化が限定的で、プレミアムブランドのポジショニングに合わない可能性があります。 カスタム紙箱. | フォールバックデザインは、意図した製品の寸法や重量配分に適合しない可能性があります。. | フォールバックボックスの寸法とマグネット強度が製品荷重に一致するか確認してください。. | 実際の製品でフィットテストを実施し、輸送中に閉鎖が維持されることを確認してください。. |
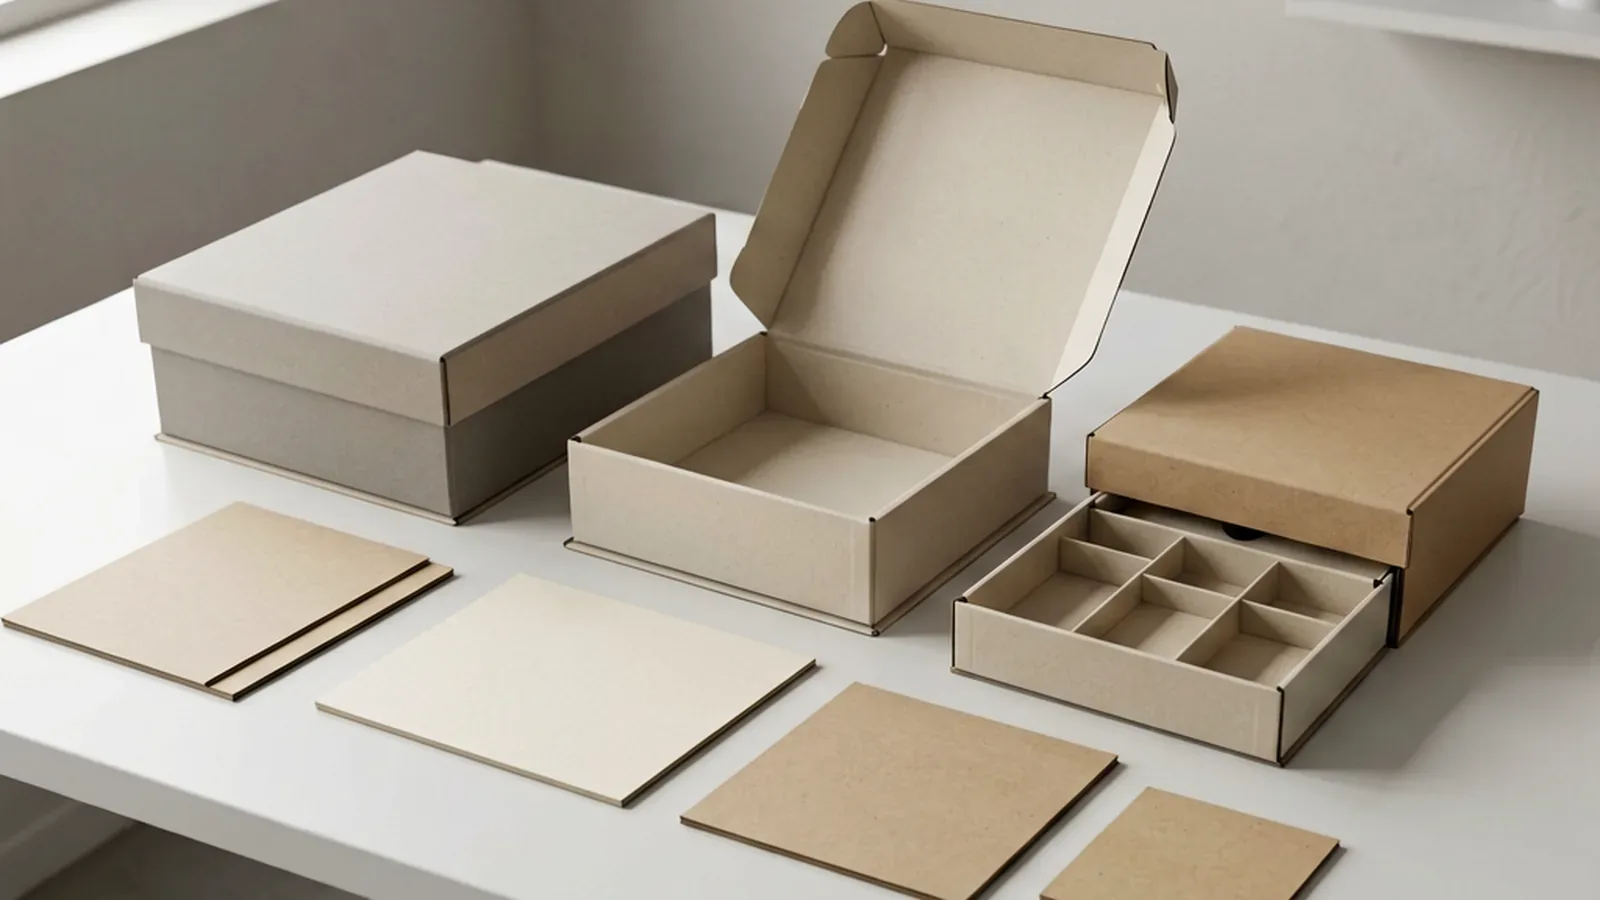
必要な証明を確認する
カスタム磁気ボックスプログラムを承認する前に、実物Proofを仕様書と照合して確認してください。このステップを省略する工場では、寸法誤差、磁石の位置ズレ、または色味Mismatchがよく発生します。Proofが生産準備完了であると確認するためのチェックリストは以下の通りです:
- 仕様とコスト: ボックス寸法、板厚、磁石の保持力を測定してください。承認済みアートワークおよびコスト明細と比較してください。.
- MOQと生産リスク: プルーフが提示されたMOQ構成と一致することを確認してください。反り、不均一なラミネーション、または不良品の原因となる弱い磁石ポケットがないか確認してください。.
- 工場の実行: 折り線、接着シーム、磁石の位置合わせを検査してください。きれいなプルーフは、工場が量産規模で再現できることを示しています。.
- 見積依頼/サンプル引き渡し: プルーフにPO番号、日付、改訂メモが含まれていることを確認してください。すべての項目が合格した後にのみ承認してください。.
プルーフが承認されると、工場は型を固定し生産を開始します。今の徹底的なレビューが、後の高額な手直しを防ぎます。.
意思決定アセットを構築する
供給業者によるProofチェック段階では、購入者は検証済みの工場監査レポートと署名済みの品質覚書を保持している必要があります。これらなしではプログラムはサンプル承認に進めません。ここで使用するツールは、供給業者が貴社の仕様、コスト、リスク基準を満たしていることを確認する文書化されたチェックリストです。.
サプライヤー証明チェック
供給業者が磁気ボックスの一貫した磁石配置とボード厚みで生産できる能力を持っているか検証してください。過去3回の生産ロットからの工程フロー図と不良率データを要求してください。供給業者がこれらを提示できない場合は、高リスクとしてフラグを立ててください。.
サンプル承認チェック
サンプルを承認する前に、実物サンプルを仕様書と照合し、寸法、マグネット強度、閉鎖力を確認する。各属性について合否マトリクスを使用する。すべての重要仕様が許容範囲内で満たされている場合のみ承認する。.
再注文管理チェック
在庫レベルとリードタイムに基づいて再発注トリガーを設定する。再発注バッチ間の色またはマグネット位置の最大許容差を定義する。一貫性を維持するため、毎回の再発注で初品検査を要求する。.
比較可能なRFQ入力を準備する
- サプライヤーは、リジッドマグネットボックスの組立およびマグネット埋め込みに関する文書化された経験を有しているか? マグネットの配置とグレーボードの巻き付けには、専用のジグセットアップと訓練されたオペレーターが必要である。一般的な箱メーカーでは、閉鎖部のズレやマグネットの緩みが生じる可能性がある。サプライヤーは、各生産バッチについてマグネット挿入、接着剤の養生時間、圧着ステーションのチェックを示す工程フローを提供する。検証された能力がなければ、マグネットが弱いまたは位置がずれた箱を受け取る可能性があり、現場での不良や返品につながる。サンプル承認前に、能力表明書またはマグネット組立ラインのビデオウォークスルーを要求する。.
- サプライヤーは、マグネットの引張強度と閉鎖の一貫性をチェックする文書化されたプロセスを有しているか? 磁石の強さはボードの厚みや接着結合の状態によって変化します。一貫性のない閉磁力はボックスの perceived quality および再利用可能性に影響を与えます。供給業者は各生産ロットのサンプルに対し pull-force gauge を使用し、結果を定義された許容範囲に対して記録します。磁石が弱すぎると輸送中に蓋が開く原因となり、強すぎると繰り返しの使用によりボックス構造を損なう可能性があります。pull-forceテストプロトコルを要求し、直近のカスタム磁気ボックス注文に関するロット別テスト記録を求めてください。.
- 量産開始前に初品を承認するためのサプライヤーのプロセスは何か? 初回品検査(ファーストアーティクル)により、型、マグネットの位置、紙巻きが承認済みサンプルと一致することを確認します。この工程を省略すると、全ロットが不適合品となるリスクがあります。サプライヤーは、署名済み仕様書に基づき、6面すべての写真と内部のマグネット位置を含む初回品をバイヤー承認用に保管します。正式な初回品ホールドポイントがない場合、工場は未修正のセットアップエラーを抱えたまま量産を開始し、時間と材料を無駄にする可能性があります。発注書に初回品承認条項を盛り込み、生産開始前にデジタル写真による証拠を要求してください。.
結論として
最終承認は、ボックスプログラム全体について、板厚、マグネットの保持力、工場監査ステータス、リードタイム整合性など、チェックリストの全項目が文書化され、元の仕様書と照合されていることを確認することに集約されます。実物の量産前サンプルを承認済みアートワークと比較し、最小注文数量200個と生産期間15〜20営業日を確認し、サプライヤーの品質管理プロセスに在庫レベルに基づく再発注トリガーが含まれていることを確認してください。仕様を検証したら、全基準を満たすサプライヤーを絞り込み、見積もりを依頼して価格を確定し、サンプル受け渡しを開始します。この構造化されたアプローチにより、推測ではなく検証可能な工場シグナルと文書化された承認に基づいて承認リスクを最小限に抑えます。 カスタム磁気ボックス チェックリストの全項目—ボードの厚みや磁石の吸引強度、工場監査の実施状況、リードタイムの整合性など—がすべて文書化され、貴社の仕様書と比較検証されていることを確認することが本プロセスの核心です。承認済みアートワークと生産前の物理サンプルを照合し、製品固有の例外が認定されていない限りプロジェクト単位の最小注文数は200個であることを確認し、仕様・アートワーク・サンプル要件が確定した後の製造期間が15〜30営業日であること、さらにサプライヤーの品質管理プロセスに在庫水準に基づく再発注トリガーが含まれていることを確実にします。仕様が検証できたら、全基準を満たすサプライヤーを絞り込み、Quoteを取得して価格を確定、サンプル受け渡しを開始してください。この構造化されたアプローチは、推測を排除し、検証可能な工場からのシグナルと文書化された承認に置き換えることで、承認リスクを最小限に抑えます。.
よくある質問
B2Bバイヤーはカスタム注文をどのように計画すべきですか?
まずは、箱の正確な寸法、ボードの厚さ、磁石の種類と配置、箔押しやエンボス加工の詳細などを記録することから始めます。次に、製品固有の例外が認定されていない限りプロジェクト単位の最小注文数は200個、およびサプライヤーとの間で仕様・アートワーク・サンプル要件が確定した後、標準的な製造リードタイムは15〜30営業日であることを確認します。コミットする前に、同一仕様に対する少なくとも2社のサプライヤーから提示された見積もりを比較し、コストや最小注文数の違いを特定し、磁石の強度や閉鎖部のアライメントを検証するために物理サンプルを依頼してください。.
カスタムマグネットボックスの場合、バイヤーはどのサプライヤープルーフを要求すべきですか?
マグネットの保持力、板の坪量、包装紙の種類、箔押しやエンボスの詳細を含む最終仕様書を確定します。最小注文数量200個とリードタイム15〜20営業日を書面で確認し、生産開始前に実物サンプルを承認します。在庫切れを防ぐため、自社の在庫レベルとサプライヤーのリードタイムに基づく再発注トリガーを文書化します。.
カスタムプログラム計画チェックリストを承認する前に、バイヤーは何を確定すべきですか?
磁石の吸引強度、ボードのグラム数、ラッピングペーパーの種類、箔押しやエンボス加工の詳細を含む最終仕様書を確定させます。仕様・アートワーク・サンプル要件が書面で確定した後のリードタイムが15〜30営業日であり、製品固有の例外が認定されていない場合はプロジェクト単位の最小注文数が200個であることを確認し、生産開始前に物理サンプルを承認します。在庫切れを避けるため、在庫水準とサプライヤーのリードタイムに基づく再発注トリガーを文書化してください。.
見積依頼の引き継ぎ: 仕様をレビュー用に送信.
パッケージングに関する質問をする