
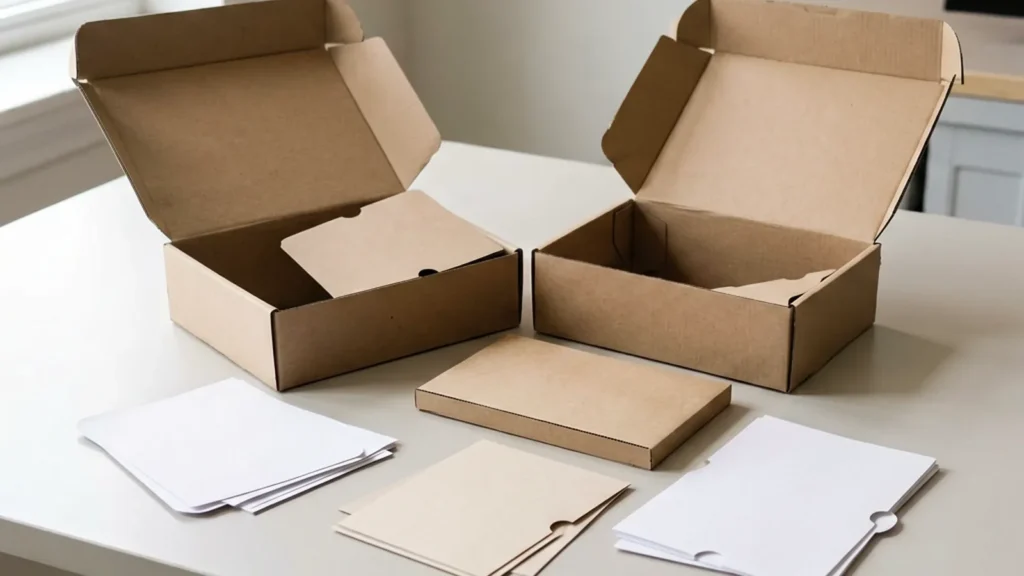
メーラーボックスの計画:カスタムプログラム計画は、製品寸法と配送ルートから始まります。これらは板紙、構造、印刷、インサートのクリアランス、梱包、そして生産リリースに使用するサンプルに影響するためです。.
この包装ガイドは、これらの選択をダイライン概要、サンプル承認記録、および同一仕様でサプライヤーを比較するための見積チェックリストに変換します。.
直接回答: メーラーボックス:カスタムプログラム計画では、アートワークファイル、寸法、素材と仕上げの目標、承認済みサンプル、梱包指示、量産引き継ぎを、1つの管理された仕様書にまとめる必要があります。.
買い手の要件を定義する
ビジネスバイヤーは、サプライヤー選定リスト入りを目指すに際し、どの工場信号を強く評価すべきか、確認事項やサプライヤー証明の請求内容、および次のRFQ・試作・承認ステップを決定する必要があります。.
| 要件 | 工場管理 | 検証のためのエビデンス | Order risk | RFQフォローアップ |
|---|---|---|---|---|
| 仕上げまたは表面効果 | 工場は生産前に承認済み仕上げ見本をサンプルパネルに適用する | 生産ロットをバイヤー承認の観察条件下で封印済み仕上げ標準と比較する | 光沢や質感の不一致は、ロット間でブランドの一貫性を損なう可能性がある | 仕様書を承認する前に、使用基材で仕上げモックアップを依頼する |
| アートワークまたはロゴファイル | 工場は解像度、塗り足し、カラースペースの適合についてファイルをプリフライトする | デジタル証明書を元のファイルの実際のサイズと比較して確認する | 低解像度または色違いのアートワークは、再印刷と発売遅延につながる | 承認済み塗り足し付きのCMYK・300DPIのPDFを提出し、カラープルーフを承認する |
| サンプル承認 | 工場は初品サンプルを寸法および印刷の承認用に保持する | ノギスで重要寸法を測定し、印刷の見当を目視検査する | 未承認サンプルは、最終検査で全ロット不合格となる可能性がある | サンプル承認書に署名・日付を記入し、工場にコピーを返送する |
メーラーボックスのバイヤー要件を確定するということは、ブランド仕様を測定可能な工場管理項目に変換することを意味します。この表の各項目は、サプライヤーが確認すべき内容、その適合性を検証する方法、およびそのゲートをスキップした場合の結果を定義しています。承認シーケンスは、最終検査時または納品後に初めて表面化する可能性のある仕上げの不一致、アートワークエラー、サンプル逸脱からプログラムを保護します。このマトリクスを発注書発行前の調達チェックリストとして扱ってください。.
各要件を確認したら、次のバイヤーアクションは、確認済み仕様書を書面のRFQに添付することです。仕上げ、アートワーク、サンプル標準について口頭での合意に依存しないでください。量産前サンプルを承認する前に、サプライヤーに見積依頼書の回答で商業条件(MOQ、単価、リードタイム)を確認するよう求めてください。このステップにより、商業条件を技術仕様とは別に固定化し、生産中のコスト変動リスクを軽減します。.
メーラーボックス向け:カスタムプログラム計画チェックリスト。バイヤー要件定義エビデンスチェックを使用して、サプライヤー記録と照合します。 ISO 2859-1 抜取検査規格 要件を受け入れる前に照合してください。.
利用可能なルートを比較する
| オプション | 最適フィット | トレードオフ | 回避すべきリスク | 検証 | フォローアップ |
|---|---|---|---|---|---|
| 代替仕様。 | コスト削減や耐久性向上のために、異なる板紙グレード、印刷仕上げ、またはサイズが必要な場合に選択します。. | 新しいダイライン、サンプル承認、およびリードタイムの延長が必要になる場合があります。. | 物理サンプルなしで未検証の代替品を選択すると、輸送中に構造破損が発生する可能性があります。. | 代替仕様の量産前サンプルを依頼し、実際の充填重量でテストしてください。. | 代替仕様を文書化し、改訂見積もりとサンプルラン用に提出します。. |
| カスタムオプション | 独自のブランド要件に最適です。例: カスタム紙箱 専用コーティングまたはインサート付き。. | エンジニアリングコストが高く、開発サイクルが長く、最小注文数量は200個です。. | コストを増加させる一方で、顧客体験や保護を向上させない過剰仕様の機能。. | 工場の能力シートを確認し、コミットする前にモックアップまたはデジタルプルーフをリクエストします。. | 詳細なブリーフを提供し、実現可能性評価とコスト内訳を依頼します。. |
| より安全なフォールバック | 主要仕様が遅延している場合、またはサプライヤーが元の要件を満たせない場合に使用します。. | 標準在庫材料とより簡素な印刷を使用する場合があり、差別化が低下します。. | 最低強度およびブランド基準を満たしていることを検証せずにフォールバックを受け入れること。. | フォールバック仕様が重要品質パラメータ(破裂強度、印刷見当合わせ、コーティング)と一致することを確認します。. | フォールバック仕様を書面で承認し、現在の注文用に社内仕様シートを更新します。. |
代替仕様を選択する場合、試作样品なしでの選択は輸送中の構造破壊を引き起こす可能性があります。代替仕様の上流試作品を依頼し、実際の充填重量でテストしてください。その結果に基づき、このチェックポイントを次の工程に進めるか保留するかを判断します。.
代替仕様の決定を1つのリビジョン番号で管理します。サプライヤー応答、マーク済みサンプル、承認済み仕様、見積書、承認責任者をまとめて保管します。エビデンスが承認済み記録と矛盾する場合は、逸脱が書面で説明されるまで、見積書、サンプル、または生産リリースを保留します。バイヤーと指定された技術責任者がエビデンスを受け入れたら、署名済みの承認記録を発注書、生産引き継ぎ、出荷リリース、およびその後の再注文レビューに引き継ぎ、全チームが同じベースラインで作業できるようにします。.
メーラーボックス向け:カスタムプログラム計画チェックリスト。利用可能なルート比較エビデンスチェックを使用して、サプライヤー記録と照合します。 信頼できるカスタムメーラーボックスメーカー上位12社(米国) . 要件を受け入れる前に照合してください。.
必要な証明を確認する
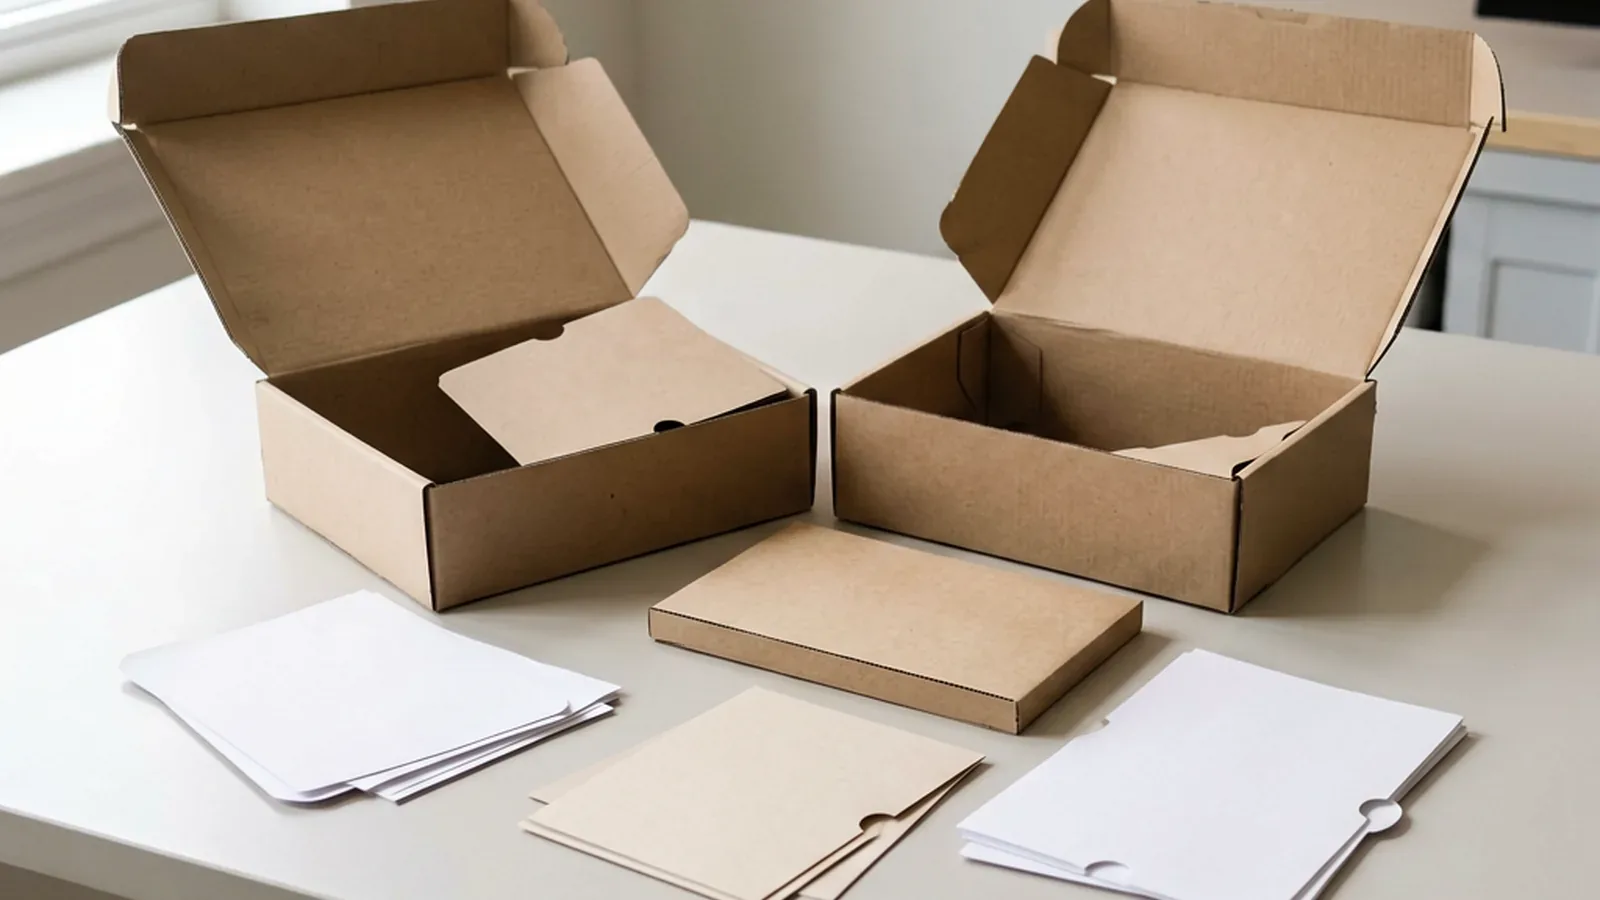
生産ロットを承認する前に、実物プルーフまたはデジタルモックアップを仕様書と照合してください。この工程により、高コストな手直しを防ぎ、工場の製造が設計意図どおりであることを確認できます。.
- 仕様・コスト/MOQ: 寸法、材料グレード(例:Eフルート vs. Bフルート)、印刷方式(オフセット vs. デジタル)、仕上げ加工(マットラミネーション、スポットUV)を確認します。見積コストとMOQがプルーフと整合しているか確認してください。.
- 生産リスク: 色ずれ、型抜きのズレ、構造上の弱点(例:フラップの閉じ具合)を検査します。メタリックインクを使用する場合は、折り曲げテストと耐光性チェックを依頼してください。.
- 工場の実行: 署名済みのプルーフ承認書と、最終注文と同じロットからの生産サンプルを要求します。工場が一貫した品質を確保するために校正済みの設備を使用していることを確認してください。.
- 見積依頼/サンプル引き渡し: 承認済みプルーフを見積依頼に添付し、サンプル引き渡し用のチェックリストを含めてください。定規を添えたプルーフの写真をスケール用に同梱します。.
このチェックリストをプルーフレビューのゲートとして使用し、生産に移る前に各項目を合格/不合格で判定してください。.
| チェック項目 | 合格/不合格 |
|---|---|
| 寸法が合意された許容差の範囲内で仕様と一致している | |
| 色が承認済みのPantoneに一致している | |
| 模切線與圖稿對齊 | |
| 折疊測試合格(無龜裂) |
所有項目通過後,簽核並進入下一階段。有關客製化步驟的更多資訊,請參閱我們的 客製化包裝訂製.
意思決定アセットを構築する
この段階で次の工程に進む前に必要な記録は、能力証明が文書化された検証済みサプライヤー短縮リストです。この資産なしでは、サンプル承認と再発注管理に信頼できる基準がありません。.
サプライヤー証明チェック
各候補者のメーカー製法参照およびMailer boxの対応能力を確認してください。仕様書、コスト構造、生産リスク許容度との整合性を確認するため、見積り依頼書の提出とサンプル引継ぎプロトコルを求めます。.
サンプル承認チェック
在核准生產批次前,請將實體打樣或數位模型與您的規格書進行比對。此步驟可排除尺寸、材質或印刷上的差異。記錄核准標準與簽核權限,以避免代價高昂的返工。.
再注文管理チェック
建立再訂購觸發條件與品質基準。定義工廠在重複訂單中的執行績效衡量方式。使用簡單的表格追蹤關鍵決策點:
| チェックポイント | 重要アクション | 軽減されたリスク |
|---|---|---|
| サプライヤー証明 | 核實工廠參考資料 | 不合格供應商 |
| サンプル承認。 | 將模型與規格比對 | 生産エラー |
| 再注文管理 | 設定品質門檻 | 輸出不一致 |
請將此決策矩陣作為核准流程,確保每個關卡通過後再投入量產。有關客製化方案規劃的更多資訊,請造訪 カスタムパッケージングソリューション.
比較可能なRFQ入力を準備する
- 供應商是否在廠內自行檢驗 紙包装の品質管理 進廠紙板庫存? 紙板厚度或含水率不一致會導致印刷套印不準及出貨時的紙盒故障。供應商應提供文件化的進料檢驗紀錄,包含每捲或每批紙張的 GSM 與含水率數據。若核准以高級庫存製作的樣品,而量產卻使用品質不穩定的材料,將導致現場故障。請在列入候選名單前,索取最近三份進料檢驗報告。.
- 工廠在出貨前使用何種驗證方法確認郵寄盒的耐壓強度? 耐壓強度直接影響倉庫中的堆疊性及透過包裹網絡運輸的存活率。工廠應對每個生產批次執行邊緣抗壓測試(ECT),並將數值結果分享給買方。若無文件化的耐壓測試,您核准的設計可能在正常棧板堆疊負載下塌陷。請在報價申請中加入 ECT 最低標準,並要求每批出貨附上測試證書。.
- 供應商將首件樣品與量產批次隔離的程序為何? 初回品サンプルは特別な注意を払って手作りされることが多いため、実際の量産品質を代表するものではありません。工場は別のサンプルラインを運営し、量産リリース前に書面による初回品検査報告書を提供します。手作りサンプルを、量産相当の初回品なしで承認すると、量産品の不良につながります。量産承認前に、同じ金型と印刷ランから生産された量産相当の初回品を要求してください。.
結論として
カスタムメーラーボックスプログラムの最終承認は、すべての仕様、コストパラメータ、品質チェックポイントが文書化され、合意されていることを確認することに尽きます。先に構築した意思決定マトリクスを用いて候補供应商を比較し、各社が仕様・artwork・サンプル要件確定後15〜30営業日以内に、正確な段ボールグレード、寸法、印刷方法、リードタイムを確認できるかを検証してください。承認済みartworkおよび構造要件に対し生産前サンプルを検証し、以降のロットを支配する再発注トリガーと品質ベンチマークを文書化します。仕様書とサンプル認諾が確定すれば、見積もりを要請し、自信を持って生産に進めます。.
お見積りをリクエストするには、 メーラーボックス 大量注文の前に、最終仕様、見積もりの前提条件、サンプル承認、QC証拠、承認リスク、サプライヤーのフォローアップを確認するため.
よくある質問
B2Bバイヤーはカスタム注文をどのように計画すべきですか?
見積もりを依頼する前に、内部寸法、段ボール種類、印刷方法、留め具タイプという正確なメーラーボックス仕様を確認できる企業に限り、供应商をshortlistしてください。各供应商のMOQ(プロジェクトレベル最低注文数は200個)および仕様・artwork・サンプル要件確定後の標準リードタイム15〜30営業日を比較し、承認済みartworkに対するサンプル品質を検証することで生産リスクを低減してください。.
メーラーボックスについて、バイヤーはどのサプライヤープルーフを依頼すべきですか?
量産前に、メーラーボックスの構造的完全性、印刷レジストレーション、色精度を証明する物理的な量産前サンプルを要求してください。サンプルが承認済み仕様書と一致することを確認し、逸脱を文書化し、寸法、材料厚、印刷位置合わせに関する合否ゲートを通過した場合のみ承認して、高額な手直しを回避します。.
カスタムプログラム計画チェックリストを承認する前に、バイヤーは何を確定すべきですか?
カスタムプログラム計画チェックリストを承認する前に、最終アートワークファイル、確認済み仕様書(板紙グレード、フルートタイプ、コーティングを含む)、および署名済みサンプル承認を確定してください。サプライヤーの生産リードタイムと最小注文数が注文数量と一致することを検証し、色許容差とボックス圧縮強度に関するQCベンチマークが発注書に文書化されていることを確認します。.
見積依頼の引き継ぎ: 仕様をレビュー用に送信.
パッケージングに関する質問をする