
La planification de boîtes magnétiques sur mesure commence par les dimensions du produit et l'itinéraire de distribution, car ils influencent tous deux l'épaisseur du carton, la structure, l'impression, les jeux pour inserts et emballage, ainsi que l'échantillon servant à lancer la production.
Ce guide d'emballage transforme ces choix en un brief de plan de découpe, un relevé de validation d'échantillon et une liste de contrôle de devis pour comparer les fournisseurs sur la même spécification.
Réponse directe : Pour les boîtes magnétiques sur mesure, commencez par les conditions d'utilisation et les performances requises, puis traduisez-les en spécifications mesurables, preuves fournisseur, contrôles d’échantillon, et exclusions RFQ.
Définir l'exigence de l'acheteur
| Application | Condition d'ajustement | Risque à éviter | Spécification ou preuve | Suivi |
|---|---|---|---|---|
| Boîte cadeau de luxe pour un coffret de parfum de 300 grammes | Carton rigide à l'épaisseur confirmée par l'acheteur, revêtu de papier art 157 g/m² avec lamination soft-touch | Un écart de profondeur du logement d’aimant provoque un bombement du couvercle ou un défaut de fermeture après le nombre de cycles approuvé par l’acheteur | Soumettre un échantillon de préproduction avec rapport d’essai de force de traction de l’aimant | Valider l’échantillon en fonction du poids de votre produit et de la tolérance de la charnière |
| Boîte d’abonnement pour 6 articles en céramique fragiles | Insert en carton ondulé double cannelure avec fentes de découpe personnalisées et aimants néodyme | Une densité de mousse d’insert trop faible entraîne le déplacement et la casse des articles pendant le transport | Demander la valeur ECT (test de résistance à la compression des bords) de l’insert et une vidéo de test de chute | Vérifier que l’ECT respecte la norme colis de votre transporteur avant la commande en gros |
| Kit de déballage e-commerce pour un accessoire électronique haut de gamme | Fermeture à volet aimanté avec carton gris à l'épaisseur confirmée par l'acheteur, finition mate, et tirette ruban | Un désalignement des aimants supérieur à la tolérance convenue maintient le volet ouvert, ce qui réduit la valeur perçue | Fournir un schéma de positionnement des aimants avec la tolérance approuvée par l’acheteur | Inspecter le premier article sous jauge go/no-go pour le placement des aimants |
| Boîte cadeau d’entreprise pour 500 articles promotionnels identiques | Boîte rigide standard avec le carton spécifié, un gaufrage au feuillet uni et l'aimant spécifié | La dérive de l’enregistrement du marquage à chaud sur toute la série crée une incohérence de marque. | Demandez une épreuve de marquage à chaud sur le carton réel avant la production. | Validez l’épreuve et convenez d’un contrôle aléatoire convenu lors de l’emballage. |
Utilisez ce tableau d'adéquation des applications comme séquence d'approbation. Pour un coffret cadeau de luxe destiné à un set de parfum de 300 grammes, une mauvaise décision peut entraîner une incompatibilité de profondeur de poche aimantée, provoquant un bombement du couvercle ou une défaillance de la fermeture après le nombre de cycles approuvé par l'acheteur. Demandez une preuve écrite et comparez-la avec l'échantillon approuvé ou la spécification. Utilisez le résultat pour décider si cette étape peut être poursuivie ou doit être suspendue.
Conservez la décision relative au coffret cadeau de luxe pour le coffret de parfum de 300 grammes sous un seul numéro de révision : gardez ensemble la réponse du fournisseur, l’échantillon marqué, le cahier des charges approuvé, la soumission et le responsable de l’approbation. Si les preuves contredisent le dossier approuvé, bloquez la soumission, l’échantillon ou la libération de production jusqu’à ce que l’écart soit expliqué par écrit. Une fois que l’acheteur et l’autorité technique désignée ont accepté les preuves, intégrez le dossier d’approbation signé dans le bon de commande, la transmission de production, la libération d’expédition et l’examen de réapprovisionnement ultérieur afin que chaque équipe travaille sur la même base.
- L’épaisseur du carton et la force de traction de l’aimant correspondent au poids du produit et à la séquence de déballage. Rapport de test d’usine pour l’épaisseur du carton et la lecture gauss de l’aimant par taille de boîte. Responsable qualité ou production du fournisseur. La boîte ne reste pas fermée ou la charnière se fissure lors de la première utilisation. Demandez le rapport de test avant l’approbation de l’échantillon.
- La profondeur de la poche à aimant et la liaison adhésive réussissent un test de pelage de 24 heures. Vidéo du test de pelage sur trois échantillons de production de la même série. Équipe QC du fournisseur. Les aimants se détachent après quelques cycles, entraînant des retours. Ajoutez la vidéo du test de pelage à la liste de contrôle d’approbation des échantillons.
- Les dimensions finales de la boîte restent dans la tolérance approuvée par l’acheteur sur la fiche technique. Rapport d’inspection des premiers échantillons de production sortis de la ligne. QC du fournisseur ou inspecteur tiers. Les boîtes ne s’adaptent pas au produit ou à l’étagère de vente au détail, entraînant des retouches. Exigez le rapport d’inspection de la première pièce avant la production en série.
- Le fournisseur a récemment traité des commandes similaires de boîtes magnétiques. Historique des commandes ou référence client pour des tailles de boîtes et des types d’aimants comparables. Ventes ou gestionnaire de compte du fournisseur. Le fournisseur manque d’expérience, entraînant des retards ou des problèmes de qualité. Demandez deux références clients et confirmez par téléphone ou par e-mail.
Comparez l'historique du fournisseur avec le Norme d'inspection par échantillonnage ISO 2859-1 avant d’accepter l’exigence.
Comparer les voies disponibles
Avant de commander, vérifiez que l’usine peut produire une boîte adaptée au poids et aux dimensions de votre produit. Demandez : Quel est le grammage maximal de carton que vous pouvez enrober autour de l'aimant spécifié ? Un échantillon confirmé avec un rapport de test de traction de l’aimant élimine les conjectures.
Utilisez cette liste de contrôle pour comparer les options des fournisseurs :
- Spécifications : Confirmez que la taille standard des aimants de l'usine correspond à votre exigence de force de fermeture de la boîte.
- Risque de production : Demande : Comment empêchez-vous le désalignement des aimants lors du laminage ? Recherchez un processus d'assemblage basé sur un gabarit.
- Exécution en usine : Demandez une vidéo de la boîte ouverte et fermée 50 fois pour vérifier la durabilité des charnières.
- demande de devis / remise des échantillons : Exigez un échantillon avec une fiche technique signée avant d'approuver la production en série.
Pour les boîtes magnétiques rigides, le tableau ci-dessous compare les voies courantes :
| Circuit | Contrôle clé | Question de l'acheteur |
|---|---|---|
| Boîte en stock + impression personnalisée | Force de l'aimant | Le bouton aimanté peut-il supporter le poids de mon produit ? |
| Taille personnalisée + standard aimanté | Épaisseur du carton | Quel est le grammage minimal pour mes dimensions ? |
| Entièrement personnalisable (taille, aimant, habillage) | Approbation de l'échantillon | Quel est le délai de réalisation pour un échantillon pré-production ? |
Après avoir comparé les options, passez à l'étape de demande de devis uniquement lorsque vous avez un échantillon validé qui réussi vos tests de fermeture et de charnière.
Point de contrôle de la demande de devis
Examiner les preuves requises
- Les boîtes magnétiques personnalisées destinées aux coffrets-cadeaux retail ou aux produits d'abonnement exigent des spécifications dimensionnelles et matérielles plus strictes que les cartonnettes pliantes standard. Vérifiez l’épaisseur du carton gris, la force d’adhésion des aimants et le grammage du papier d’habillage en fonction du poids de votre produit et du test de chute du couvercle. Un carton sous-spécifié provoque un affaissement du couvercle ; des aimants faibles peuvent tomber en panne après plusieurs ouvertures. Ces deux défauts peuvent augmenter les taux de retour et nuire à l’image de marque. Demandez une fiche technique incluant les plages de tolérance et sollicitez une vidéo de test de chute depuis le laboratoire échantillons de l’usine.
- Les boîtes à fermeture magnétique nécessitent des portes de contrôle qualité que les lignes d'emballage cartonné standard ignorent, notamment l'alignement des aimants et la force d'adhésion de la colle. Assurez-vous que l’usine effectue un test de traction sur les aimants pour chaque lot de production et qu’elle documente le temps de durcissement de la colle avant l’emballage. Des aimants mal alignés ou des joints collés insuffisamment durcis provoquent des défaillances sur le terrain, invisibles jusqu’à ce que la boîte arrive entre les mains de l’utilisateur final. Sélectionnez uniquement les fournisseurs qui partagent une liste de contrôle QC écrite, incluant les tolérances de placement des aimants et les résultats des tests de cisaillement de la liaison.
- La personnalisation d'emballages sur mesure pour les boîtes magnétiques nécessite souvent un minimum de commande couvrant la préparation du cutter et les pertes de matière. Confirmez si le MOQ (quantité minimum de commande) projet s’applique, ou vérifiez si la taille/la construction choisie entraîne un minimum plus élevé. Commander en deçà du MOQ peut retarder la production ou entraîner un supplément de prix qui grignote votre marge. Une vérification claire du MOQ permet d’éviter les mauvaises surprises de devis de dernière minute. Comparez votre volume prévisionnel au seuil du MOQ et demandez une confirmation écrite de la commande minimum avant l’approbation des échantillons.
- Les acheteurs approuvent souvent un échantillon de boîte magnétique sans avoir examiné la preuve de production, puis font face à des écarts de couleur ou de ajustement sur la production en série. Exigez une préproduction signée indiquant le design final, les dimensions, la position de l'aimant et les spécifications de conditionnement, avant que l'usine ne découpe les matériaux. Un échantillon peut être réalisé à la main sur carton avec impression simple face ; les productions en série utilisent la taille par matrice et l'impression offset. Sans validation de proof, vous autorisez un processus différent de l'échantillon. Ajoutez une étape de validation des preproduction à votre planning et ne débloquez pas l'acompte production tant que le proof ne correspond pas au cahier des charges signé.
- Le risque de non-conformité lors de l'approbation augmente lorsque l'acheteur et l'usine utilisent des unités de mesure différentes ou ignorent la tolérance cumulative sur plusieurs composants de boîte. Documentez les tolérances acceptables pour l’interstice couvercle-base, la profondeur d’encastrement de l’aimant et le recouvrement du papier d’habillage, exprimées en millimètres. Un petit espace par côté s’accumule pour créer un désalignement global qui fait bouger le couvercle. Sans tolérances écrites, l’usine expédie ce qui passe sa vérification interne, et non la vôtre. Intégrez votre tableau de tolérances dans le bon de commande et demandez à l’équipe QC de mesurer trois échantillons aléatoires tirés de la première caisse de production.
Construire l'actif de décision
Lorsqu’une boîte magnétique présente une défaillance au niveau de la charnière ou de l’alignement des aimants, l’acheteur absorbe le coût des retours et la perte d’attrait en rayon. Le mode de défaillance concret est un placement incohérent des aimants, provoquant un affaissement ou un désalignement du couvercle. Le contrôle repose sur un atout décisionnel en trois étapes : vérification des preuves fournisseur, contrôle d’approbation des échantillons et contrôle de commandite de reproduction.
Preuves à demander au fournisseur
Demandez un rapport de capacité procédé documentant la tolérance d’insertion des aimants et la régularité d’épaisseur du carton. Vérifiez que l’usine utilise une ligne d’assemblage calée sur gabarit plutôt qu’un placement manuel. Cette mesure élimine toute ambiguïté concernant la capacité du fournisseur à respecter des spécifications serrées à grande échelle.
Preuve d'approbation d'échantillon
Inspectez les échantillons de pré-production pour la force d’adhésion des aimants (égale ou supérieure au seuil validé par l’acheteur) et pour la flexibilité cyclique de la charnière (le nombre convenu d’ouvertures sans déformation). Rejetez tout échantillon présentant un suintement visible de l’adhésif ou une fermeture irrégulière. Ce contrôle confirme que l’exécution usinière correspond à votre demande de devis.
Registres de contrôle des réapprovisionnements
Établir un protocole d’inspection de premier article pour chaque réquisition. Comparer la nouvelle série à l’échantillon validé en utilisant un jauge de contrôle go/no-go pour la position de l’aimant. Cela évite la dérive de production et garantit que les coûts de commande ou les conditions de MOQ sont respectés, sans changement inattendu des spécifications.
Utilisez ce tableau pour suivre la transmission de la demande de devis à la signature de l'échantillon :
| Point de contrôle | Spécification | Critères de réussite |
|---|---|---|
| Preuve du fournisseur | Tolérance de l'aimant dans la tolérance approuvée par l'acheteur | Assemblage sur gabarit, procédure documentée |
| Approbation de l'échantillon | La force de traction ≥ le seuil de force approuvé par l'acheteur | Cycles de charnière convenus sans défaillance |
| Contrôle de réapprovisionnement | Inspection du premier article | Conforme à l'échantillon validé, go/no-go |
En construisant cet actif de décision, l'acheteur passe du dépannage réactif au respect proactif des spécifications, réduisant les risques de production et garantissant que chaque transfert de demande de devis ou d'échantillon soit reproductible.
Préparer des intrants RFQ comparables
À cette étape du processus, vous devez disposer d'une fiche de spécification produit finalisée et d'une fourchette de prix unitaire cible avant de demander des devis. Sans ces éléments, les réponses des usines seront incohérentes et difficiles à comparer.
Utilisez la checklist ci-dessous pour standardiser vos entrées de demande de devis auprès des fournisseurs :
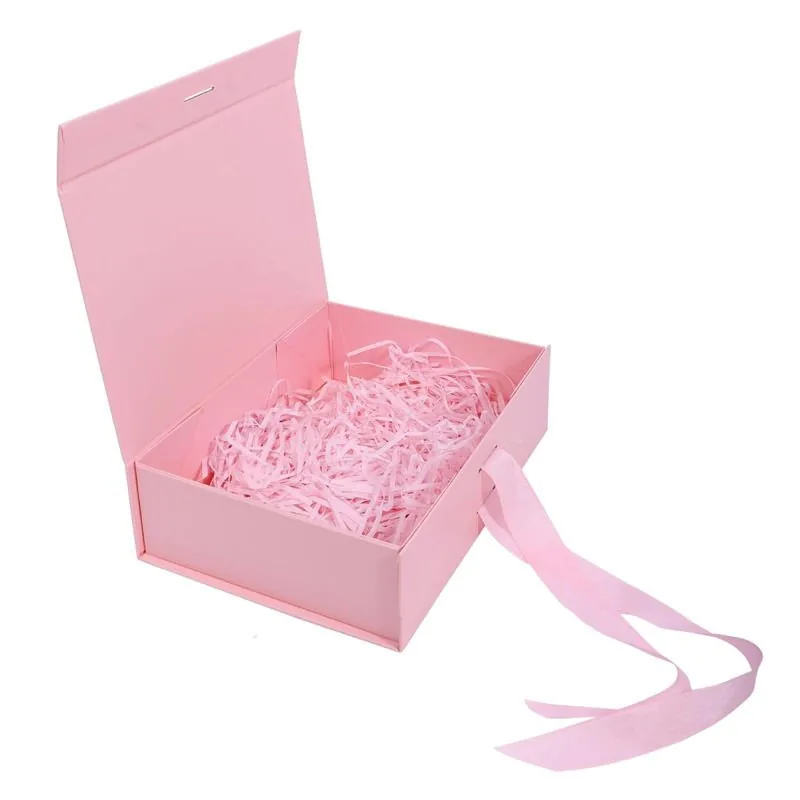
- Spécifications: Indiquez les dimensions exactes (mm), l’épaisseur du carton (par ex., épaisseur du carton gris en mm), le type d’aimant (par ex., néodyme ou ferrite) et le style de fermeture (par ex., couvercle à charnière avec tirette en ruban).
- Coût ou quantité minimale de commande: Précisez votre coût unitaire cible et votre quantité de commande préférée. Notez que les coûts d'outillage pour boîtes magnétiques varient selon le nombre d'aimants et la complexité des charnières.
- Risque de production: Identifiez les points qualité critiques — tolérance d’alignement des aimants, résistance cyclique des charnières, et résistance à la déformation sous forte humidité.
- Exécution en usine: Exigez une production d’échantillons pour les essais dimensionnels et de fermeture avant le lancement de la production en série.
- Transfert de demande de devis / Échantillon: Soumettez un seul PDF contenant toutes les spécifications, une rendu 3D ou une référence d'échantillon physique, ainsi qu'un calendrier clair pour l'approbation de l'échantillon.
Pour plus d'informations sur l'alignement avec les capacités de l'usine, consultez notre Contrôle qualité des emballages en papier.
En conclusion
L'approbation finale pour produits de boîtes magnétiques sur mesure repose sur la vérification que le prix unitaire cité correspond bien à l’épaisseur de panneau et au grade d’aimant choisis, ces deux variables étant le premier poste de coût dans la production de boîtes rigides . Avant de sélectionner un fournisseur, consignez la force de traction magnétique et la tolérance de charnière dont vous avez besoin, puis comparez-les aux spécifications standard de l’usine afin d’identifier tout risque de rejet lié à un écart d’attente. Faites valider la spécification par un échantillon conforme à vos dimensions finalisées et à votre force de fermeture, et utilisez cet échantillon pour confirmer que le fournisseur pourra maintenir un alignement magnétique constant sur toute la série.
Foire aux questions
Comment un acheteur B2B doit-il faire correspondre le cas d'usage industriel ?
Commencez par cartographier les dimensions, le poids et la séquence de déballage de votre produit sur le style de boîte — les boîtes rigides magnétiques conviennent aux articles plus lourds, tandis que les cartons pliants conviennent aux biens plus légers. Vérifiez les commandes passées du fournisseur pour des secteurs similaires afin de confirmer qu'il comprend les exigences structurelles de votre application, et demandez une fiche de spécification listant l'épaisseur du carton, la taille de l'aimant et la tolérance de l'angle de fermeture avant de comparer les devis.
Quel épreuve de fournisseur les acheteurs doivent-ils demander pour les boîtes magnétiques personnalisées ?
Avant d’approuver des boîtes magnétiques personnalisées, demandez un échantillon ou une preuve écrite correspondant aux exigences finales en matière de matériau, de structure, d’impression, de finition et d’emballage. Demandez quelles preuves QC le fournisseur peut produire, et qui est responsable de l’approbation en cas de modification de l’échantillon. Le risque réside dans le passage à la production en série sans référence partagée concernant les défauts, la couleur, l’ajustement ou la régularité des commandes de reproduction.
Que doivent verrouiller les acheteurs avant d'approuver la liste de contrôle d'adéquation du cas d'utilisation ?
Verrouillez la fiche technique finale détaillant le type de panneau, les dimensions et l'emplacement des aimants, l'effort de fermeture requis et la finition d'impression, puis confirmez le délai de production de 15 à 30 jours ouvrables après approbation de l'échantillon. Exigez un rapport d'inspection du premier article signé pour la commande initiale et chaque réapprovisionnement, et vérifiez les mesures d'atténuation des risques du fournisseur concernant l'approvisionnement en aimants ou la défaillance des charnières afin de garantir une qualité constante à l'échelle volumique.
transfert de demande de devis : Envoyer les spécifications pour examen..
Poser une question sur l'emballage