

Respuesta directa: Adapte la construcción del cartón, el perfil de onda y la clasificación ECT al peso del producto, la altura de apilamiento y la ruta de envío, luego aprueba una muestra preproducción antes de la producción en serie.
De qué depende la resistencia de la caja de cartón corrugado
- Verifique el peso del producto y la ruta de envío contra el grado del cartón y el perfil de la onda. Proporcione el peso del producto, las dimensiones, el nivel de fragilidad y la altura de apilado durante el envío. El proveedor recomienda cartón de una sola pared o de doble pared, tipo de onda (B, C o BC) y clasificación de prueba de aplastamiento del borde (ECT). Especificar de menos el grado del cartón provoca el colapso de la caja en tránsito; especificar de más aumenta el costo sin beneficio. Compare la recomendación del proveedor con su entorno de envío (humedad, tránsito largo) y apruebe la estructura antes de cotizar.
- Verifique el plazo de entrega de las cajas de cartón corrugado personalizadas después de la aprobación de especificaciones y muestras. Confirme que las especificaciones, el diseño gráfico y los requisitos de la muestra están finalizados. El proveedor confirma un plazo de producción estándar de 15 a 30 días laborables una vez recibidas todas las aprobaciones. La falta de diseño gráfico o de aceptación de la muestra retrasa el inicio de la producción; un plazo poco claro pone en riesgo las fechas de envío. Documente la fecha de aprobación y solicite al proveedor un calendario de producción por escrito.
- Inspeccione la muestra de preproducción en cuanto a registro de impresión, adhesión del pegamento y precisión dimensional. Solicite una muestra de preproducción después de acordar el grado del cartón, la onda y las dimensiones. El proveedor proporciona una muestra con dimensiones medidas, alineación de impresión y verificación de la unión del pegamento. Los defectos en la impresión o la adhesión indican problemas de calidad en la producción en serie; aprobar una muestra defectuosa fija los errores. Mida la muestra contra su hoja de especificaciones y firme solo cuando todas las verificaciones pasen; conserve una referencia firmada.
- Documente las acciones de seguimiento del comprador para reordenar y consistencia de calidad. Registre el grado de cartón aprobado, la onda, las dimensiones y la referencia de la muestra para pedidos futuros. El proveedor proporciona un código de reorden o una hoja de especificaciones que hace referencia a la muestra aprobada y los parámetros de producción. Sin especificaciones documentadas, los pedidos repetidos pueden desviarse en la calidad del cartón o las dimensiones, causando fallas de empaque. Almacene la hoja de especificaciones aprobada y el código de reorden en su sistema de compras; úselo para todos los pedidos repetidos.
Peso del producto, ruta de envío, tamaño y estructura
El peso, las dimensiones, el nivel de fragilidad y la altura de apilado del producto durante el envío determinan directamente el grado del cartón y el perfil de onda requeridos. Un artículo pesado o frágil necesita cartón de doble pared con una clasificación más alta de prueba de aplastamiento del borde para evitar el colapso. Verifique el entorno de envío (alta humedad o tránsito largo) y compare las recomendaciones del proveedor con sus condiciones de carga reales antes de aprobar la estructura.
Por qué la marca y la protección deben planificarse juntas
Las cajas de cartón corrugado personalizadas cumplen tanto funciones de protección como de marca. El registro de impresión, la adhesión del pegamento y la precisión dimensional deben verificarse en una muestra de preproducción antes de la producción en serie. Una caja que se ve bien pero falla en tránsito daña su marca; una que protege pero tiene mala calidad de impresión perjudica el atractivo en el estante. Planifique ambos requisitos en la misma solicitud de cotización para evitar retrabajos costosos o incumplimiento de plazos.
Detalles del envío que los compradores deben confirmar primero
| Requisito | Control de fábrica | Evidencia a verificar | Riesgo de pedido | Seguimiento de RFQ |
|---|---|---|---|---|
| Aprobación de muestra | La muestra de preproducción debe coincidir con el arte aprobado, las dimensiones y la estructura. | Solicite una muestra física; mida las dimensiones críticas y compárelas con la hoja de especificaciones. | La producción en masa se desvía de la muestra aprobada sin autorización. | Aprobar la muestra por escrito antes de la liberación de la producción. |
| Material / sustrato | Grado del cartón, tipo de onda y peso base según la especificación acordada. | Inspeccionar el certificado de material y medir el gramaje en la muestra. | Sustituir por cartón de menor calidad reduce la resistencia de la caja y el rendimiento de apilamiento. | Solicitar la ficha técnica del material y confirmar la calidad en la RFQ. |
| Control de acabado o color | El color de impresión debe coincidir con la referencia Pantone dentro de la tolerancia de color aprobada por el comprador. | Usar espectrofotómetro en la muestra de producción contra el estándar de color aprobado. | La deriva de color provoca inconsistencia de marca y rechazo del cliente. | Enviar el estándar de color con la RFQ; aprobar el informe de color de la primera pieza. |
| Formato de embalaje | Cajas enviadas planas, agrupadas o paletizadas según la instrucción de embalaje acordada. | Inspeccionar la estabilidad del palé, el film estirable y el recuento de paquetes en la carga. | Un embalaje inadecuado causa daños en el tránsito y retrasa el cumplimiento. | Documentar el formato de embalaje en la orden de compra y confirmarlo con el proveedor antes del envío. |
Interprete las filas como una secuencia de aprobación única. Comience con la aprobación de la muestra; utilice las columnas de riesgo y acción del comprador para determinar si la evidencia es suficiente. Verifíquela con el método de inspección y la evidencia de aprobación registrada en la tabla.
Mantenga la respuesta del proveedor, la muestra marcada y el responsable de la aprobación bajo el mismo número de revisión. Si alguna prueba entra en conflicto con el registro aprobado, detenga la cotización, la muestra o la liberación de producción hasta que el proveedor explique la desviación por escrito. Antes de cerrar el punto de control, concilie el dibujo más reciente, la muestra, la cotización y los comentarios de aprobación, identifique qué registro controla si difieren, y documente la resolución. Lleve la tabla firmada a la orden de compra y la transferencia de producción para que los mismos controles respalden la comparación de cotizaciones, la aprobación de muestras, la liberación de envío y pedidos posteriores.
Peso del producto, fragilidad, ruta de cumplimiento y embalaje en caja de cartón
Antes de finalizar la especificación de la caja de cartón corrugado, documentar el peso del producto, el nivel de fragilidad y si se enviará mediante mensajería de paquetes, palé LTL o contenedor. La ruta de cumplimiento determina la prueba de aplastamiento de borde (ECT) requerida y la resistencia al reventamiento. Para artículos frágiles, especificar divisores internos o insertos de espuma. También confirmar la Línea de troquel de empaque y especificaciones de empaque personalizado especificaciones para garantizar que la caja encaje en el sistema de embalaje secundario sin retrabajo.
Donde suelen ocurrir daños
Los daños ocurren con mayor frecuencia durante el apilado en tarimas, las transferencias en cintas transportadoras o la manipulación de última milla. Las uniones de esquina débiles, la altura de ondulación insuficiente o las dimensiones de caja no coincidentes provocan el colapso bajo compresión. Para mitigarlo, solicite al proveedor un informe de prueba de apilado y verifique que la clasificación ECT de la caja supere la carga de apilado calculada. Una muestra de preproducción con el peso real del producto es la mejor validación.
punto de control de RFQ
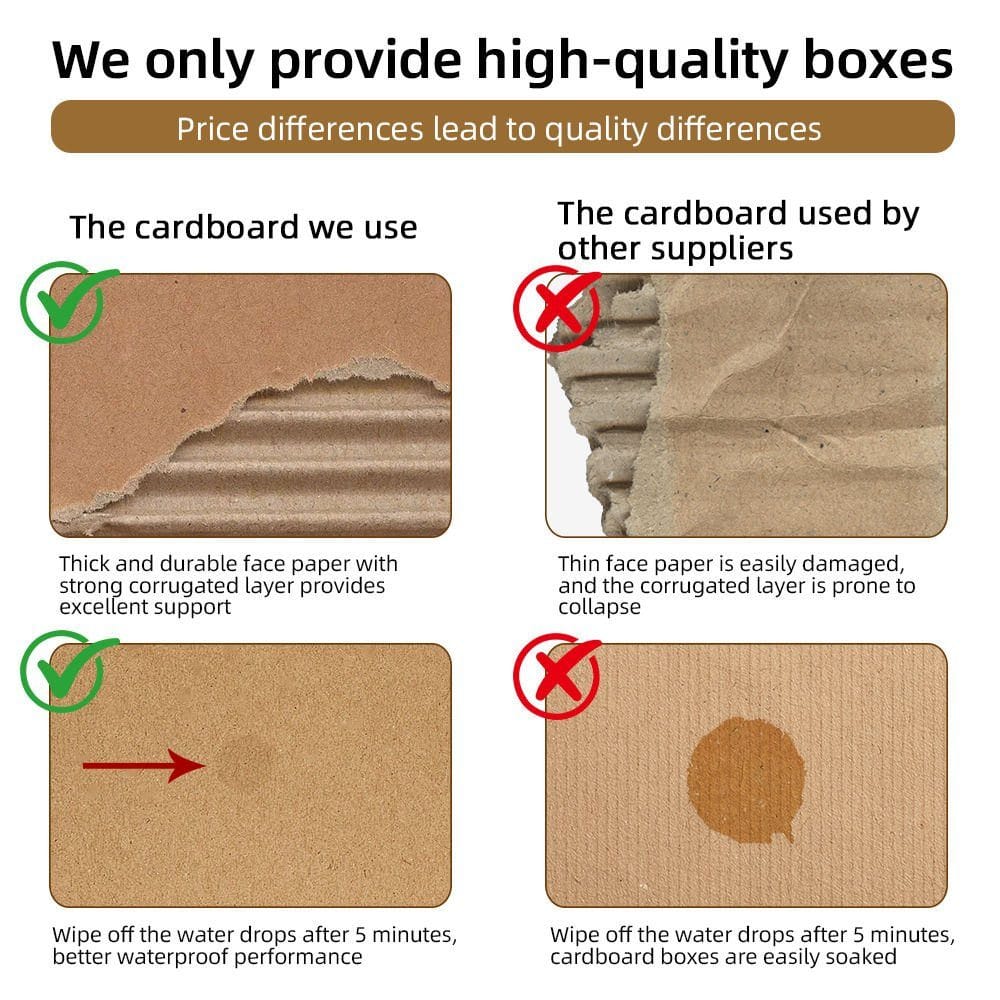
Opciones de estructura corrugada para comparar antes de la solicitud de cotización
| Criterios | Opción base | Opción confirmada | Significado del comprador | Riesgo a evitar. | Seguimiento |
|---|---|---|---|---|---|
| Construcción del cartón | Corrugado de pared simple | Corrugado de doble pared | La pared simple utiliza una capa ondulada entre dos liners; la doble pared utiliza dos capas onduladas para mayor resistencia al apilado. | Subespecificar la pared simple para cargas pesadas provoca el colapso durante el apilado en tarimas o la vibración en el tránsito. | Adecuar la construcción del cartón al peso del producto y la altura de apilado; solicitar datos de ECT y prueba de reventamiento. |
| Perfil de la onda | Onda B (resistencia media al aplastamiento) | Onda C (mayor resistencia al apilado) | La onda B ofrece resistencia al aplastamiento plano para superficies impresas; la onda C proporciona mejor compresión vertical para cajas apiladas. | Elegir el perfil de onda incorrecto provoca deformación de la caja bajo carga o mal registro de impresión. | Verificar el perfil de onda según la distribución de peso y el plan de apilado de su producto. |
| Clasificación de prueba de aplastamiento lateral (ECT) | 32 ECT (típico de pared simple) | 44 ECT o superior (típico de doble pared) | ECT mide la resistencia a la compresión vertical por pulgada; las clasificaciones más altas resisten la presión de apilado sin colapsar. | Subestimar el ECT causa fallas en la caja en entornos húmedos o de apilamiento alto, lo que lleva a reclamaciones por daños. | Documente la clasificación ECT requerida en la RFQ; solicite el certificado de prueba del proveedor para el grado de cartón. |
| Estilo de caja y cierre | Contenedor regular ranurado (RSC) | Contenedor de media ranura con tapa (HSC) | El RSC tiene cuatro solapas que se encuentran en el centro; el HSC tiene una tapa separada para facilitar el acceso y el resellado. | Un tipo de cierre incorrecto provoca una línea de embalaje ineficiente o un sellado inadecuado para contenidos pesados. | Adapte el estilo de la caja a su proceso de embalaje y método de cierre (cinta, adhesivo, flejado). |
Para el punto de control de construcción del cartón, mantén la respuesta del proveedor, la muestra marcada, la especificación aprobada, la cotización y el propietario de aprobación bajo el mismo número de revisión. Si la evidencia entra en conflicto con el registro aprobado, suspender la cotización, la muestra o el lanzamiento de producción hasta que la desviación se explique por escrito. Trasladar el registro de decisión firmado al pedido de compra, al traspaso de producción, a la liberación del envío y a la revisión posterior de reorden, para que todos los equipos trabajen desde la misma base.
Suposiciones de cartón y estructura.
Cuando envíe una solicitud de cotización, los proveedores asumen un grado de cartón y una flauta predeterminados a menos que especifique lo contrario. Si su producto es pesado o se apila alto, la pared doble con flauta BC es el estándar. Para artículos de comercio electrónico ligeros, la pared simple con flauta B ahorra costos. Indique siempre la altura de apilado esperada y la carga del pallet para que el proveedor cotice el ECT y la construcción de pared correctos desde el principio.
Tamaño, cierre, inserto y efectos de empaque.
Las dimensiones de la caja y el tipo de cierre afectan directamente el uso de cartón y la mano de obra de embalaje. Un RSC estándar con cinta es el más rápido para artículos uniformes, pero las formas irregulares pueden requerir una caja troquelada personalizada con fondo autoblocante. Los insertos añaden costo pero evitan el movimiento. Confirme el método de cierre y el diseño de los insertos durante la etapa de muestras para evitar retrabajos y costos unitarios más altos en la producción en masa.
Verificaciones de muestras y control de calidad para la aprobación de la caja de envío
- Documenta el valor de la prueba de aplastamiento de borde (ECT) y la resistencia al reventón del certificado de material del proveedor. Estos dos números determinan directamente la resistencia al apilamiento y la resistencia a la punción de tu caja de envío. Las cajas pueden colapsar durante el tránsito o el apilamiento en almacén, provocando daños en el producto y devoluciones. Solicita el informe de molino para el grado de cartón cotizado específico y compáralo con tu carga de apilamiento.
- Confirma el perfil de la onda (B, C, BC o EB) y la construcción del cartón (pared simple vs. pared doble) en la cotización. La elección de la onda afecta la amortiguación, la resistencia al aplastamiento plano y la rigidez general de la caja para el peso de tu producto. Un envío pesado de artículos de vidrio necesita pared doble BC para resistencia vertical, mientras que el comercio electrónico ligero puede usar onda B de pared simple. La onda incorrecta puede causar protección inadecuada o costos de flete innecesarios por sobreempaque. Verifica la muestra de onda del proveedor contra la fragilidad de tu producto y tu plan de apilamiento antes de aprobar la especificación.
- Verifica el plazo de entrega en días hábiles desde la aprobación de la especificación hasta el envío, incluyendo el tiempo de iteración de muestras. El plazo de producción incide directamente en su ciclo de reabastecimiento de inventario y en el cronograma de lanzamiento. El plazo estándar es de 15 a 30 días laborables tras confirmar las especificaciones, el diseño gráfico y los requisitos de la muestra; verifíquelo en la cotización. Los retrasos imprevistos en la producción en serie pueden provocar roturas de stock o el incumplimiento de las fechas de colocación en estante. Solicite al proveedor que especifique el plazo por escrito e incluya un margen de seguridad para revisiones de muestra.
- Verifica el MOQ por tamaño de caja y si se aplica por SKU o por línea de pedido total. La estructura del MOQ afecta tu compromiso total y si puedes probar varios tamaños en una sola tanda. El MOQ a nivel de proyecto es de 200 unidades salvo que se confirme una excepción específica del producto; confirma si cada Empaque minorista personalizado tamaño debe cumplir ese mínimo por separado. Podrías verte obligado a pedir inventario excedente de un tamaño de baja rotación o pagar una prima por tiradas divididas. Solicita un desglose escrito del MOQ por SKU y negocia un pedido combinado si tienes varios tamaños.
- Documenta el factor de costo por caja: grado de cartón, onda, colores de impresión y cualquier acabado como recubrimiento o laminación. Cada cambio en las especificaciones altera directamente el precio unitario; conocer el factor determinante te ayuda a controlar el presupuesto. Cambiar de una sola pared a doble pared puede añadir coste; agregar un cuarto color de impresión añade cargos de preparación. Puedes aprobar una cotización que luego aumente debido a factores de costo no divulgados o cambios de orden. Solicita al proveedor que desglose la cotización por conceptos de material, impresión y acabado para que puedas comparar opciones.
Qué registrar antes de la producción
Documente las dimensiones de la muestra aprobada, el tipo de cartón, el perfil de la onda, los colores de impresión y el método de cierre. Anote el compromiso de plazo de entrega en días laborables y el pedido mínimo de 200 unidades. Registre cualquier instrucción especial de manipulación para el almacén. Comparta este registro con su proveedor como aprobación firmada. Este archivo se convierte en su referencia de control de calidad para cada reorden futuro y protege a ambas partes de la deriva de especificaciones.
Lista de verificación de cotización para cajas de envío de cartón corrugado personalizadas
- Compare la construcción del cartón con el peso del envío y la altura de apilado: Las cajas de pared simple se aplastan bajo cargas pesadas, causando daños y devoluciones. Haga coincidir la clasificación de prueba de aplastamiento del borde (ECT) de la caja con el peso del producto y el plan de apilado en palé. El colapso de la caja durante el tránsito provoca pérdida de producto y reclamaciones del cliente. Documente el ECT mínimo requerido en el presupuesto y en el formulario de aprobación de muestra.
- Confirme la resistencia al reventón para entornos de manipulación brusca: La resistencia al reventón evita la rotura de las paredes laterales durante la clasificación y la carga. Solicite el informe de prueba de reventón del proveedor para el tipo de cartón propuesto. Los reventones de las paredes laterales causan fallos de embalaje y retrasos en el envío. Apruebe solo después de que el informe de prueba de reventón coincida con la especificación del presupuesto.
- Verifique la dirección de la onda y la resistencia de la unión de la caja: La alineación vertical de la onda soporta la fuerza de apilado; las uniones débiles se abren bajo presión. Inspeccione la muestra de preproducción para verificar la orientación de la onda y el adhesivo de la unión del fabricante. Las cajas se abren por la costura, derramando el contenido en tránsito. Exija una prueba de pelado de la unión en la muestra antes de la liberación de producción.
- Verifique las dimensiones de ranurado y hendido contra el ajuste del producto: Las ranuras sobredimensionadas reducen la resistencia al apilamiento; los hendidos insuficientes provocan grietas en las esquinas. Mida el ancho de la ranura y la profundidad del hendido en la muestra con un calibrador. Las cajas no cierran correctamente o se agrietan durante el armado, lo que ralentiza las líneas de empaque. Documente las tolerancias aceptables de ranura y hendido en la lista de verificación de inspección.
- Inspeccione el registro de impresión y el recubrimiento para verificar la durabilidad al manejo: Las impresiones desalineadas o los recubrimientos débiles causan rechazo de marca y daños por humedad. Realice una prueba de frote en la muestra impresa y verifique la cobertura del recubrimiento bajo luz. Las etiquetas se manchan, las cajas se ven poco profesionales o la humedad debilita el cartón. Retenga la producción hasta que la muestra pase las pruebas de frote y adhesión del recubrimiento.
Factores que afectan el MOQ, el costo y el tiempo de entrega
El grado de cartón, el tipo de flauta y la complejidad de impresión impactan directamente en la cantidad mínima de pedido y el plazo de entrega. Los cartones más gruesos o de resistencia personalizada a menudo requieren abastecimiento especial, lo que eleva los mínimos y extiende la producción. Una caja simple de pared sencilla con flautas estándar mantiene los costos bajos y la entrega rápida. Confirme siempre estos datos con anticipación para evitar sorpresas.
Preguntas del proveedor antes de realizar el pedido
Pregunte al proveedor: ¿El grado de cartón propuesto es un artículo en stock? ¿Cuál es el plazo de entrega para flauta o liner personalizado? ¿Puede proporcionar una muestra de preproducción para pruebas de compresión? ¿Tiene datos históricos de prueba ECT para esta combinación? Estas preguntas le ayudan a verificar la resistencia y evitar demoras.
Evidencias de resistencia a solicitar antes de ordenar
- ¿El proveedor proporciona un certificado de prueba de aplastamiento de borde (ECT) o de estallido Mullen con cada grado de cartón ofrecido? Los valores de ECT y Mullen predicen directamente la resistencia al apilamiento y la resistencia a la perforación para su entorno de envío. Sin un certificado de prueba, no puede verificar que el cartón cumpla con sus requisitos de carga. El proveedor proporciona un certificado de prueba fechado de su corrugadora que muestra el valor ECT (p. ej., 32 ECT) y el tipo de flauta para cada grado de cartón cotizado. Las cajas pueden colapsar bajo la carga de apilamiento durante el tránsito o el almacenamiento en bodega, causando daños al producto y devoluciones. Solicite el certificado de prueba para el grado de cartón cotizado y compare el valor ECT con el peso apilado por caja.
- ¿Cuál es el peso combinado de su producto más el empaque interior, y cuántas cajas se apilarán encima durante la paletización? La carga total sobre la caja inferior determina la resistencia mínima al aplastamiento de borde necesaria. Adivinar este número lleva a especificar un grado de cartón por encima o por debajo de lo necesario. El comprador proporciona un peso claro por caja (producto + material de relleno) y la altura máxima de apilamiento en pallet en número de cajas. Un cartón subespecificado falla bajo carga; un cartón sobrespecificado aumenta innecesariamente el costo de la caja. Calcule el ECT requerido usando su peso y altura de apilamiento, luego confirme que el grado de cartón cotizado cumple o supera ese valor.
- ¿El proveedor ofrece una muestra de preproducción que coincida exactamente con el grado de cartón, la flauta y las dimensiones antes de la producción en masa? Una muestra le permite verificar físicamente la rigidez del cartón, el perfil de la flauta y el registro de impresión antes de comprometerse a una tirada completa. Omitir este paso implica el riesgo de aprobar una caja que falle en el campo. El proveedor se compromete a producir una muestra con el mismo grado de cartón y flauta que los del presupuesto, y proporciona un plazo para la entrega de la muestra. Las cajas en volumen pueden diferir en calidad de cartón o ajuste, lo que provoca envíos rechazados o mercancía dañada. Confirme que la muestra se fabricará con el mismo grado de cartón y flauta que los del presupuesto, e inspecciónela en cuanto a resistencia al aplastamiento y precisión dimensional al recibirla.
Qué enviar para la primera cotización
Para el primer presupuesto, envíe el peso del producto, las dimensiones, la altura de apilado y los detalles del entorno de envío. También especifique si necesita cartón de pared simple o doble y cualquier resistencia a la humedad. Esto permite que el proveedor recomiende el valor de ECT y el perfil de flauta adecuados, evitando desajustes de resistencia que causen fallos en la caja.
Cuándo solicitar la revisión de la muestra
Solicite una muestra de preproducción después de acordar el grado de cartón, la flauta y las dimensiones, pero antes de que comience la producción en masa. Utilice la muestra para verificar el registro de impresión, la adhesión del pegamento y la resistencia real a la compresión. Apruebe la muestra por escrito solo después de que pase su prueba de carga y sus controles visuales para prevenir defectos costosos en el volumen.
Verificación de fuente: Norma de inspección por muestreo ISO 2859-1; D5639/D5639M Práctica estándar para la selección de fibra corrugada…; ARTÍCULO REVISADO POR PARES.
Para caja de cartón corrugado, utilice soluciones de empaque personalizado para alinear la especificación aplicable, el registro de pruebas, la responsabilidad del proveedor y la transferencia de la solicitud de cotización antes de comparar cotizaciones.
En conclusión
La decisión sobre el origen de las cajas de envío de cartón corrugado personalizadas depende de qué tan exhaustivamente compare factores de especificación, coste y riesgo antes de comprometerse con la producción. Al verificar el grado del cartón, el perfil de canaladura y la resistencia al aplastamiento en borde (ECT) en función de los detalles de su envío, podrá seleccionar proveedores que cumplan tanto los requisitos estructurales como las restricciones presupuestarias. Documentar estas verificaciones en la solicitud de cotización y aprobar una muestra preproducción garantiza que las cajas finales coincidan con sus expectativas de calidad, mientras que confirmar el pedido mínimo por proyecto de 200 unidades y el plazo estándar de 15 a 30 días laborables tras la confirmación de especificaciones, diseño gráfico y requisitos de muestra se ajusta a su cronograma de proyecto. Este enfoque sistemático reduce la probabilidad de costosos fallos durante el tránsito y el almacenamiento, brindándole confianza en el embalaje que solicita.
Para solicitar un presupuesto, visite opciones de tamaño de caja de papel y confirmar la especificación final, los supuestos del presupuesto, la aprobación de la muestra, la evidencia de control de calidad, el riesgo de aprobación y el seguimiento del proveedor antes del pedido al por mayor.
Preguntas frecuentes sobre pedidos personalizados de resistencia de cajas de envío de cartón corrugado
¿Qué detalles del producto y del envío afectan la resistencia de la caja de cartón corrugado?
El peso del producto, las dimensiones, el nivel de fragilidad y la altura de apilado durante el envío determinan directamente la prueba de aplastamiento del borde (ECT) y la resistencia al reventón requeridas. Documente estos detalles antes de solicitar un presupuesto, ya que influyen en el grado de cartón, el tipo de flauta y el número de capas necesarias.
También verifica el entorno de envío, es decir, si las cajas estarán expuestas a alta humedad, largos tiempos de tránsito o múltiples puntos de manipulación. Proporciona estos datos al proveedor para que pueda recomendar una estructura de cartón corrugado que satisfaga tus necesidades de resistencia sin sobre especificar el coste. Confirma el pedido mínimo y la cantidad de pedido por tamaño, diseño gráfico y ruta de embalaje. Confirma el tiempo de producción después de fijar las especificaciones y la aprobación de la muestra. Pregunta cómo el control de calidad revisará la muestra, el color, el acabado, el embalaje y el pedido en serie.
¿Cómo deberían los compradores comparar las opciones de estructura corrugada antes de solicitar un presupuesto?
Compara los grados de cartón (p. ej., una sola pared frente a doble pared), el perfil de onda (B, C o BC) y las opciones de peso del liner lado a lado. Pregúntale al proveedor si cada grado propuesto es un artículo de existencias, ya que los grados no disponibles en existencias pueden modificar el pedido mínimo y el tiempo de entrega.
Solicite un presupuesto que desglose el costo por caja para cada opción estructural y confirme el pedido mínimo y el plazo de entrega para la especificación elegida. Esto le permite equilibrar los requisitos de resistencia con el presupuesto y el calendario de entrega antes de pasar a la producción de muestras.
¿Qué controles de muestras revelan el riesgo de la caja de envío de cartón corrugado?
Realice una prueba de caída con su producto real dentro, verifique la resistencia a la compresión de las esquinas y mida la capacidad de la caja para soportar la presión de apilamiento sin deformarse.
También inspeccione el registro de impresión y la adherencia del adhesivo en la muestra. Si la muestra falla alguna verificación, documente el problema y solicite al proveedor que ajuste la estructura del cartón corrugado o el proceso de fabricación antes de aprobar la producción en serie. Este paso reduce el riesgo de recibir cajas que se colapsen durante el transporte. Separe los factores de coste de material, configuración, embalaje, fletes y reposición en la solicitud de cotización.
transferencia de solicitud de cotización: Envíe las especificaciones para revisión.
Para el siguiente paso de esta ruta, consulte nuestro Lista de verificación de resistencia de cajas corrugadas para envíos en pedidos personalizados.
Hacer una pregunta sobre empaques