
どの EC パッケージングが用例、仕様、MOQ、サンプル承認プロセス、およびサプライヤーの見積もりプロセスが決まる前に、仕様がサプライヤーにあなたが見込んだのと同じ仕事の価格を見積もれる程度には明確でなければなりません。.
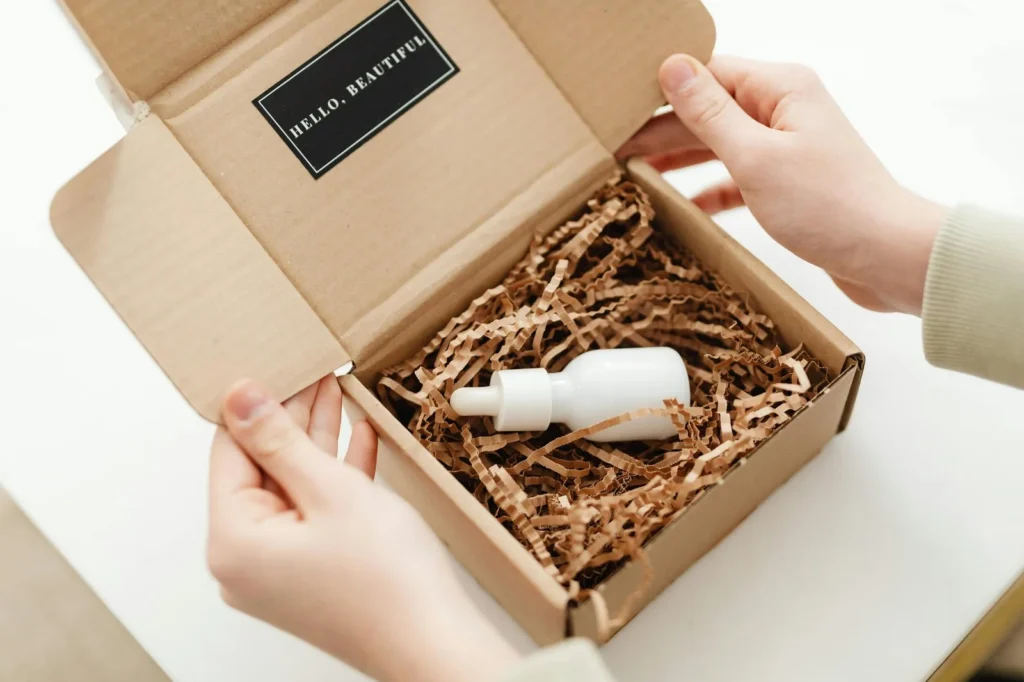
Eコマース用パッケージは、陳列ではなく配送業者と開封体験を基準に選定されます。この2つは異なる要件を課すため、フォーマットの比較に先立ってこれらを分離して検討する必要があります。.
直接回答: eコマース包装において、購入担当者はまず使用ケース、仕様、MOQ、サンプル承認プロセス、およびサプライヤー見積モジュールに適合する製品タイプを選択すべきです。.
買い手の要件を定義する
梱包製品、フルフィルメント経路、破損リスク、梱包ラインのニーズ、容積重量目標、開梱体験基準から候補リストを定義します。信頼できるサプライヤーは、これらの入力をテスト済み構造、生産対応ダイライン、承認済みサンプル、文書化された公差、明確な抜き取り検査証拠に変換できる必要があります。.
| 要件 | 工場管理 | 検証のためのエビデンス | Order risk | RFQフォローアップ |
|---|---|---|---|---|
| サンプル承認 | 工場では、試作前のサンプルおよび初回生産サンプルを保管します。. | 承認済み仕様書と実物サンプルを照合し、寸法を測定して欠陥を確認します。. | 代表外サンプルを承認すると、最終QCで大量不合格につながります。. | 量産前サンプルを要求し、生産開始前に書面で承認します。. |
| 最小発注量と発注数量 | 工場はMOQをプロジェクトあたり200個に設定しており、例外には書面による確認が必要です。. | RFQ回答でMOQを確認し、契約書にSKUごとの最低数量が隠れていないか確認します。. | 過少発注は単価の急上昇を招き、過剰発注は資本を滞留させます。. | 目標数量でRFQを依頼し、MOQが総注文数量に適用されることを確認します。. |
| 素材 / 基材 | 工場は承認済み仕様に基づき基材を調達し、ミル証明書はリクエストに応じて提供されます。. | 材料データシートを要求して仕様と照合し、坪量と厚みをテストします。. | 低グレードの基材への代替は、箱の強度と印刷品質を低下させます。. | RFQとともに材料証明書を要求し、サンプル生産前に基材を承認します。. |
| 幅またはサイズの公差 | 工場は重要寸法についてバイヤー承認済みの公差を保持し、校正済みゲージで測定します。. | サンプルを3点で測定し、いずれかがバイヤー承認済みの許容差を超えた場合は不合格とする。. | 過大な箱は緩衝材の無駄になり、過小な箱は製品の収まりを損なう。. | RFQに許容差の明記を求め、生産前にサンプル寸法を承認する。. |
| 仕上げまたは色の管理 | 工場は分光測色計を使用し、バイヤー承認済みの色許容差内でPantoneに合わせる。. | 発注者承認の検査条件において、生産ロット品と署名済みカラー標準見本を比較検証します。. | ロット間の色ずれはブランドの一貫性を損ない、返品の原因となる。. | RFQとともに色標準を要求し、量産前に初回品の色を承認する。. |
製品と配送ルートから逆算してECパッケージを定義する。RFQには、梱包済み製品の寸法と重量、空隙スペース、箱またはメーラーのスタイル、板紙グレード、閉鎖方法とティアストリップの要否、印刷エリア、インサート、梱包数量、およびバイヤーが期待する流通試験を明記する。ダイライン、構造サンプル、梱包済み製品の試作、印刷校正刷り、出荷用カートン計画を依頼する。保護性、梱包スピード、容積重量、開封体験、再注文管理が署名済みサンプル1点で検証された場合のみルートを承認する。.
利用可能なルートを比較する
| オプション | 最適フィット | トレードオフ | 回避すべきリスク | 検証 | フォローアップ |
|---|---|---|---|---|---|
| 現在の仕様 | 既存製品の寸法、材料グレード、印刷方法に適合し、再設計の必要がない。. | 仕様が元々異なる数量やチャネル向けに設定されていた場合、単価が高く固定される可能性がある。. | eコマース向け過剰仕様は、アンボックスング体験を向上させることなくコストのみを上昇させます。. | 現在の板紙の重量とコーティングを、EC荷物の重量制限および輸送距離と比較する。. | 仕様項目ごとのコスト内訳を要求し、削減の可能性を特定する。. |
| 代替仕様。 | より軽い板紙または簡素な仕上げを使用しても、落下試験とブランドガイドラインを満たす。. | 構造的完全性と印刷外観の再認定がチームに必要となる。. | 過小仕様は破損クレームやブランドイメージの低下につながる可能性がある。. | 承認前に、実際の製品重量で代替仕様のISTA 3A落下試験を実施する。. | サプライヤーに、現行仕様と代替仕様の比較見積もりを試験データ付きで依頼する。. |
| より安全なフォールバック | 複数のSKUに対応できる実績のある標準サイズの箱と汎用インサートを使用する。. | ブランドの差別化が弱まり、変形製品には緩衝材の無駄が生じる可能性がある。. | 在庫サイズが適正でない場合、寸法重量料金が増加する可能性があります。. | 製品の3次元を測定し、サプライヤーの在庫ボックスサイズ表と比較してください。. | 既製サイズで最も近い寸法のサンプルを1点注文し、製品およびインサート類との適合性をテストしてください。. |
この意思決定マトリクスを承認フローの一つとしてご利用ください。現在の仕様において不適切な決定を下すと、「過剰仕様はコストを増大させるものの、アンボックスング体験を向上させない」という事態を招く可能性があります。サプライヤーに対し、現在の段ボール重量・コーティング仕様と、eコマース小包の重量制限・輸送距離との適合性を照会してください。.
eコマース包装については、1つの改訂番号のもと現在の仕様決定事項を保存してください。サプライヤー回答、マーキング済サンプル、承認済み仕様書、見積書、承認責任者をひとまとめに保管します。証拠資料が承認記録と矛盾する場合は、deviationが書面で説明されるまで、見積もり保留、サンプル手配、または生産出荷停止とします。購入担当者と指定技術責任者がその証拠資料を受諾した後、署名済みのルート記録を購入発注、生産引継ぎ、出荷指示、および後の再注文レビューに引き継ぎ、全チームが同一の基準で作業できるようにしてください。.

必要な証明を確認する
候補選定前には、各社の実サンプルまたは公的測定報告書を確認してください。サンプルと一致しない仕様書は証拠ではなく約束にすぎません。以下のチェックリストで、意思決定レベルの証拠であることを確認してください:
- 仕様とサンプルの比較: 提出された仕様書に対して、実物ユニットの寸法、材料厚、印刷レジストレーションを比較してください。.
- コストまたはMOQトリガー: 質問:「このプルーフは見積もり価格帯と一致していますか?」不一致がある場合、隠れたセットアップ費用や異なる生産ロットの可能性が示唆されます。.
- 生産リスク警告フラグ: 反り、色ずれ、型抜きのズレに注意してください。これらは工場の工程管理が弱いことを示しています。.
- 工場の実績記録: 同じSKUが生産中の最近のバッチ写真または動画をリクエストしてください。演出されたサンプルではなく、実際のものです。.
- 見積依頼・サンプル引き渡し: プルーフに明確な改訂日と承認欄が含まれていることを確認してください。これがない場合、次の注文で同じエラーが繰り返される可能性があります。.
プルーフがこれらのチェックのいずれかに不合格の場合、却下し、次の段階に進む前に修正版を依頼してください。.
意思決定アセットを構築する
物理サンプルまたは認定測定レポートが必要となる工程チェックポイントでは、次の段階に進む前の成果物は検証済みの意思決定資産です。サプライヤーの証明、サンプル承認、再注文管理チェックの構造化された記録です。この資産により、工場検証済みのオプションのみが生産に進むことが保証されます。.
サプライヤーに依頼すべき証拠
各候補の実サンプルまたは公的測定報告書を確認してください。サンプルと一致しない仕様書では不十分です。メーカーの工程がお客様の製品・素材要件と整合していることをご確認ください。.
サンプル承認の証拠
サンプルを仕様書、コストモデル、最小注文数量の制約に照らして評価してください。素材、仕上げ、寸法の逸脱をすべて文書化してください。このチェックにより、見積依頼・サンプル引き渡し前に問題を検出し、生産リスクを軽減します。.
再発注管理記録
承認済みサンプルを一貫して再現する工場の能力を評価してください。類似のEコマースパッケージングにおける過去の実績を確認してください。このステップにより、再注文時に予期しないコスト増加なしに品質が維持されることが保証されます。.
| 確認 | 重要アクション | 軽減されたリスク |
|---|---|---|
| 供給者証明 | サンプルを仕様書と照合 | 仕様のずれ |
| サンプル承認 | 逸脱を文書化 | 生産エラー |
| 再注文管理 | 一貫性を検証 | 品質ばらつき |
この意思決定マトリクスを一度きりのチェックリストではなく、承認シーケンスとして使用してください。各チェックが次のチェックにつながり、工場の実行と将来の再注文をサポートする堅牢な資産を構築します。.
比較可能なRFQ入力を準備する
- 御社のラインが一貫して生産できる最大カートンサイズと重量はどのくらいですか? サプライヤーの設備が、手作業による修正なしで御社のEC用ボックス寸法に対応できることを確認します。サプライヤーは、許容差を含む文書化されたサイズ/重量範囲と、最近の生産記録を提供します。御社の寸法に対応できない生産ラインを持つサプライヤーを承認すると、規格外のカートンや出荷拒否につながります。能力明細書を要求し、対象サイズでの直近3件の受注実績を確認してください。.
- EC向けの段ボールについては、どの基板グレードとフレートプロファイルを取り扱っていますか? メーラーボックス? サプライヤーが、積載強度と印刷品質に適した板紙の組み合わせを保有しているかを検証します。サプライヤーは、Eフルート、Bフルート、または複合フルートの具体的なオプションを、GSM範囲と調達先の製紙会社名とともに提示します。適切なフルート形状を持たないサプライヤーを選ぶと、輸送中のボックス潰れや印刷見当不良を引き起こす可能性があります。候補を絞り込む前に、基材仕様書と各フルート形状のサンプルを要求してください。.
- EC用包装の専用ラインを稼働していますか、それとも小売注文と生産能力を共有していますか? EC生産において一貫したリードタイムを維持できるサプライヤーと、より大規模な小売案件を優先するサプライヤーを区別します。サプライヤーは、EC注文向けの最低週次生産能力を確保した専用ラインまたは予約生産枠を確認します。ライン共有の場合、小売注文が優先されると予測不能な遅延が発生し、販売開始スケジュールが危険にさらされます。生産スケジュールのサンプルと、ピークシーズン中の専用生産能力に関する書面でのコミットメントを要求してください。.
- パレタイズ前に、すべてのEC用カートンに対してどのようなインライン品質チェックを実施していますか? サプライヤーが、問題を早期に発見するためのライン最終検査のみのサンプリングではなく、リアルタイムの欠陥検出を備えていることを確認します。サプライヤーは、厚み測定、糊付けライン検査、印刷見当スキャン、パレットごとの圧縮試験など、具体的なチェック内容を説明します。インラインチェックがない場合、不良ボックスのバッチがすり抜け、顧客クレームや返品につながる可能性があります。インラインQCチェックリストのコピーと、最近の生産時の検査ステーションのビデオを要求してください。.
ソースチェック: ISO 2859-1 抜取検査規格; EC用パッケージング:究極ガイド – 売上向上とブランドイメージ強化; EC用パッケージング総合ガイド – Hive.
EC向けパッケージングには、 カスタムパッケージングソリューション 見積もりを比較する前に、該当する仕様、証明記録、サプライヤー責任、および見積依頼の引き継ぎを整合させる。.
結論として
EC用パッケージング製品の最終承認は、候補に残った各製品が仕様書、コストモデル、最小注文数量(プロジェクトあたり200個から)の制約を満たしていることを検証することに集約されます。実物サンプルまたは認定測定レポートを、製品の寸法、重量、破損しやすさの要件と比較し、材料グレードと寸法を含む承認仕様を文書化します。この決定マトリクスは承認プロセスとして機能します。仕様を検証し、サンプルを一貫して再現できる工場の能力を評価し、見積依頼に進む前に製品タイプを確定します。.
EC向けパッケージングの見積もりをリクエストするには、 電子商取引用パッケージ 大量注文の前に、最終仕様、見積もりの前提条件、サンプル承認、QC証拠、承認リスク、サプライヤーのフォローアップを確認するため.
よくある質問
B2Bバイヤーは製品タイプをどう選ぶべきか?
商品の寸法・重量・脆性から包装の構造仕様を照合し、最適な製品タイプを選定してください。単位当たりのコストと最低発注数を比較し、標準的な紙箱は商品固有の例外が確認されない限り200個からとなりますが、ディスプレイやラベルはRFQによって確定されます。さらに、仕様・ artwork・サンプルの要件が確定してから15~30営業日以内の納品が可能かご確認ください。選定を承認する前に、適合性と耐久性を確認するためにも実物サンプルを依頼してください。.
バイヤーがEコマースパッケージングでサプライヤーに依頼すべきプルーフはどれですか?
仕様書と完全に一致する認定測定レポートまたは実物サンプルを要求します。サンプルの寸法、材料厚、印刷見当が要件と一致していることを確認し、逸脱があれば文書化します。リスク管理のため、サプライヤーに生産ロット全体で承認済みサンプルを一貫して再現するよう依頼し、コミットする前に見積依頼書でリードタイムと最小注文数量を確認します。.
買い手は製品選択チェックリストを承認する前に何を確定すべきですか?
材料グレード、寸法、印刷詳細を含む最終製品仕様を署名付き承認書で確定してください。受注最小数量( カスタムペーパー ボックスとバッグは、製品固有の例外が確認された場合を除き200個、その他の品目はRFQによる)および生産リードタイム(仕様、図案、およびサンプルの要件が確定した後の15〜30営業日)が明確に記載されていることを確認してください。お客様独自のQCチェックに合格してからのみサンプルを承認し、サプライヤーが大規模生産でも品質を維持できる能力を確認してください。その後、正式な見積もりリクエストを送付して、価格と納期条件を確定してください。.
見積依頼の引き継ぎ: 仕様をレビュー用に送信.
パッケージングに関する質問をする