
カスタムマグネットボックスを計画する際、製品選定は製品寸法と流通経路から始まります。両方が板紙、構造、印刷、インサートのクリアランス、梱包、および生産リリースに使用するサンプルに影響するためです。.
この包装ガイドは、これらの選択をダイライン概要、サンプル承認記録、および同一仕様でサプライヤーを比較するための見積チェックリストに変換します。.
直接回答: カスタムマグネットボックスを使用する際は、仕様、用途適合性、サンプル経路、数量ルール、サプライヤー例外事項がすべて書面で確認された後にのみ製品選定を行ってください。.
買い手の要件を定義する
| 要件 | 工場管理 | 検証のためのエビデンス | Order risk | RFQフォローアップ |
|---|---|---|---|---|
| サンプル承認 | 工場は承認済みアートワークと寸法に基づいて量産前サンプルを保管します。. | 実物サンプルを承認済み仕様書およびカラーターゲットと照合します。. | 未承認のサンプルは、ロット全体の不合格または寸法不一致につながる可能性があります。. | 量産前サンプルを要求し、生産リリース前に承認を得てください。. |
| 最小発注量と発注数量 | 工場は製品ラインごとの最小ロット数量と材料セットアップを確認します。. | サプライヤー見積書に記載されたMOQを確認し、数量別の割引価格を要求します。. | 過少発注はセットアップ費用や遅延を招く可能性があり、過剰発注は在庫コストを増加させます。. | 書面によるRFQでMOQを確認し、リピート注文向けに数量ティアを交渉します。. |
| 素材 / 基材 | 工場は承認済み仕様に基づき、板紙グレード、厚み、マグネットタイプを調達します。. | 材料データシートを要求し、サンプル内の合意済み基材と比較します。. | 代替材料は、ボックスの剛性、閉じ強度、印刷面に影響を与える可能性があります。. | サンプルで材料仕様を承認し、発注書に添付します。. |
| 幅またはサイズの公差 | 当工厂は、生産ロットにおいて合意された寸法公差を保持します。. | ノギスでサンプルを測定し、初回生産ロットの検査報告書を要求します。. | 許容差を超えたボックスは製品が入らない、または正しく閉じない可能性があり、返品の原因となります。. | RFQで許容公差範囲を設定し、量産前サンプルで検証します。. |
| 仕上げまたは色の管理 | 工場は標準照明下で、承認済みプルーフに合わせて仕上げ(マット/グロス/ソフトタッチ)と色を一致させます。. | 分光光度計または買家承認の観察条件下での目視チェックを使用し、署名済みのカラーターゲットと照合してください。. | 色ずれや仕上げの不均一はブランドイメージを損ない、手直しが必要になる可能性があります。. | 生産前にカラープルーフと仕上げサンプルを承認し、初回品検査を依頼してください。. |
量産前サンプルの承認は、本生産に着手する前の買家側の主要なゲートです。署名済みサンプルがなければ、工場は寸法、材料、仕上げ、色に関する拘束力のある基準を持ちません。後日発見された逸脱は、誰がどの基準を承認したかという紛争になります。買家はサンプル上のすべてのチェックを文書化し、その記録を発注書に添付して、工場の品質管理チームが同じベンチマークで作業するようにしなければなりません。このステップは曖昧さを排除し、高額な手直しや出荷拒否から双方を保護します。.
サンプル承認後、買家側のフォローアップは、発注前に書面のRFQで全商業条件を確認することです。見積依頼書には、サンプルで検証されたとおりに、合意済みのMOQ、材料グレード、寸法公差、仕上げ仕様を正確に記載する必要があります。口頭での合意やメールの要約のみに依存せず、ライン項目ごとの承認がある構造化された見積依頼書は、監査可能な記録を作成します。工場がこの文書を受け取ると、生産リードタイムが開始されます。買家はまた、生産初期のプロセス逸脱を早期に発見するために、初回品検査をスケジュールする必要があります。.
カスタムマグネットボックスの場合:製品選択チェックリスト。買家要件エビデンスチェックを使用して、サプライヤー記録を以下と比較してください。 ISO 2859-1 抜取検査規格 要件を受け入れる前に照合してください。.
利用可能なルートを比較する
| オプション | 最適フィット | トレードオフ | 回避すべきリスク | 検証 | フォローアップ |
|---|---|---|---|---|---|
| 現在の仕様(承認済みボード、包装紙、ネオジム磁石) | ボックス構造、磁石強度、ラップ材がすでに承認され、生産テスト済みのリピート注文。. | 新しいサンプル承認サイクルと潜在的な金型変更なしに、ボード厚や磁石タイプを調整する柔軟性はありません。. | 磁石の保持力とボックス剛性を再検証せずに、同じ仕様が新しい製品重量やサイズに適用できると想定すること。. | 承認済み製品仕様書を新製品の重量と寸法と照合し、重量が買家提供の製品重量を超える場合は保持力テストを依頼してください。. | 検証済み仕様をRFQに文書化し、以前のサンプル承認レポートを添付してください。. |
| 代替仕様(厚手ボード、重量包装紙、フェライト磁石) | 現行ボードの変形や磁石による蓋の閉止が困難となる可能性のある、重量品(例:ガラス瓶、金属部品). | 単体当たりの材料コスト上昇および生産リードタイムの延長(ボード調達およびダイ調整に要する時間を加算). | 既存のボックス寸法(例:蓋の深さ)が製品のフィット感と一致することを確認せずに、より厚いボードを選択すること。. | 実際の製品を入れた量産前サンプルを依頼し、荷重下での蓋の閉鎖ギャップと磁石の位置合わせを測定してください。. | QCベンチからの署名済みフィット&クロージャーレポート後にのみ、代替サンプルを承認してください。. |
| 紙箱製品 オプション(ボードグレード、ラップ材、磁石タイプ、仕上げを指定) | 買家が独自のボックスサイズ、カスタム印刷、または特別な仕上げ(例:ソフトタッチラミネーション、箔押し)を必要とする新製品のローンチ。. | 完全なサンプル承認サイクルを必要とし、ダイカットまたはエンボス加工用プレートのための一度限りの治工具費用が発生する場合があります。. | マグネットポケットの深さとラミネート時のラップ材の収縮を確認せずにカスタム仕様を承認すること。. | 正確なアートワークと仕上げで50箱の生産トライアルを実施し、24時間乾燥後にマグネットポケットの膨らみとラップの位置ずれを確認します。. | 量産前に、箱寸法、ボール紙グレード、マグネットタイプ、仕上げを含む承認済み製品仕様を確定します。. |
| 安全な代替案(標準的なボード、包装紙、ネオジム磁石、カスタム仕上げなし) | 初回購入者または少量テストラン向けで、バイヤーがカスタムデザインにコミットする前に市場を検証したい場合。. | 棚での差別化が限定的で、複数のサプライヤーから入手可能な標準的なマグネットボックス製品と見た目が似てしまいます。. | 特定の製品寸法に対してマグネットの極性と蓋の位置合わせを確認せずに標準仕様を発注すること。. | 製品を入れた実物サンプルをリクエストし、蓋がぴったり閉まり、取り扱い中にマグネットがしっかり保持されることを確認します。. | 承認済みサンプルを量産のベンチマークとして使用し、RFQ内の逸脱をすべて文書化します。. |
この意思決定マトリクスを承認フローとしてご利用ください。現在の仕様(承認済みボード、包装紙、ネオジム磁石)において、磁石の引張力や箱の剛性を再検証せずに、新規製品の重量やサイズに対して同等の仕様で対応可能と判断することは危険です。サプライヤーに対してもし新規製品の重量がお客様が提供した製品重量を上回る場合には、引張力テストを依頼して、承認済み製品の仕様書と新規製品の重量・寸法を照合してください。その結果に基づき、このチェックポイントを進めるか保留するかを判断してください。.
現在仕様の(承認済みボード、包装紙、ネオジム磁石)に関する決定を1つの改訂番号の下に保存してください:サプライヤーの回答、マーキング済みサンプル、承認仕様、見積もり、承認担当者をまとめます。証拠が承認記録と矛盾する場合は、書面での逸脱説明があるまで見積もり、サンプル、または生産手配を保留します。お客様および指定された技術責任者がその証拠を受諾した時点で、サイン済みの承認記録を購入注文、生産引継ぎ、出荷許可、および後の再発注検討に引き継ぎ、全チームが同じ基準で作業できるようにします。.
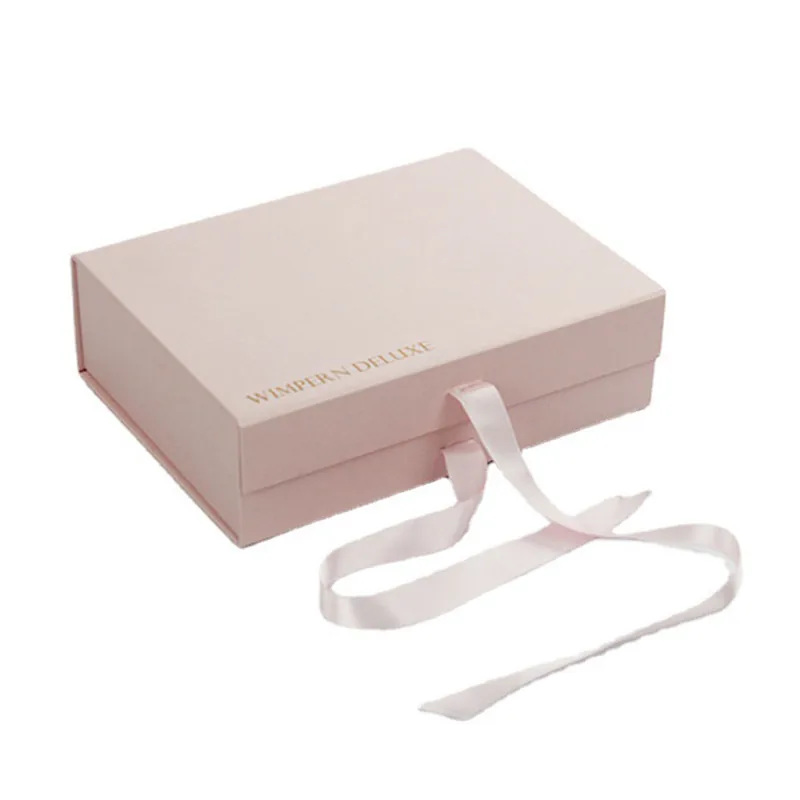
必要な証明を確認する
サンプルを承認する前に、 客製化包裝訂製 ボックスデザインを確認し、物理的な検品図を仕様書と照合してください。ノギスおよびゲージを使用して寸法、磁石の引張力、ボード厚さを測定してください。フラップの公差違反は蓋の位置ずれを引き起こし、不適合リスクを増大させます。.
プルーフレビュー時には以下のチェックリストを使用してください:
- 磁石ポケットの深さがインサート厚と一致していることを確認してください。.
- 180°折りテストでクリーズラインのクラッキングを確認してください。.
- CMYKカラー値をPantoneブリッジと照合してください。.
- 3サイクルの開閉テストでスナップ閉鎖をテストしてください。.
逸脱を文書化し、承認前に修正サンプルを要求してください。このステップにより、高コストな手直しを防ぎ、工場の実行を見積依頼の引き継ぎ要件に整合させることができます。.
意思決定アセットを構築する
このプロセスチェックポイントでは、バイヤーは生産に進む前に検証済みサプライヤースコアカードを保有している必要があります。成果物は、サプライヤープルーフ、サンプル承認、再注文管理を示す文書化された意思決定アセットです。.
サプライヤーに依頼すべき証拠
磁石ポケットの深さとボードの位置合わせの一貫性を確認できる工場のプロセスリファレンス(認証ではなく)を要求してください。厚み公差と閉鎖力について仕様書とクロスチェックしてください。不一致があると生産リスクと手直しコストが増大します。.
サンプル承認の証拠
物理サンプルを見積依頼と照合して測定してください:寸法、磁石保持力、ラップの位置合わせ。すべての指標が合格した場合のみ承認してください。このステップがサンプルの量産への引き継ぎをゲートします。.
再発注管理記録
再注文トリガーを定義してください:最小バッチ一貫性、磁石調達の安定性、リードタイムバッファ。これがないと、リピート注文が承認仕様から逸脱し、コストと実行リスクが増大します。.
この表を使用して各チェックを追跡してください:
| 確認 | 主要仕様 | コスト/MOQへの影響 |
|---|---|---|
| 供給者証明 | 磁石ポケット深さ公差 | 逸脱時の手直しコスト |
| サンプル承認 | 閉鎖力とラップの位置合わせ | バルク不良のリスク |
| 再注文管理 | バッチの一貫性とマグネットの供給元 | リピート注文時の品質ずれ |
各決定を文書化し、見積依頼書に添付してください。工場の実行体制の詳細については、以下を参照してください。 カスタムパッケージングソリューション.
比較可能なRFQ入力を準備する
- 納入業者は、ネオジム磁石の埋め込みと闭合位置合わせの実績文書を持っていますか 硬質箱? マグネットの配置公差は、蓋の閉鎖と製品保護に直接影響します。埋め込みが不均一だと返品が発生します。サプライヤーは、バイヤー承認済みの公差内でのマグネットポケット深さ公差を示す工程シートと、サンプルルームでの位置合わせチェックを提供します。マグネットがずれたボックスを承認すると、現場での故障、ブランドイメージの低下、チャージバックにつながります。マグネット配置工程シートと、直近3回の生産ロットからの閉鎖位置合わせ写真を要求してください。.
- ラミネーションの前に、工場はボードに対してどのような 紙包装の品質管理 工程を実施していますか? ボードの含水率と厚みのばらつきは、ラミネーション後の反りを引き起こし、マグネットシールを破損させます。工場の記録には、ラミネーション前のGSMチェック、含水率計の測定値、24時間の順化工程が示されています。反った蓋は現場での閉鎖テストに不合格となり、バッチ全体の拒否につながります。直近3回のボード検査記録と、使用した含水率計の写真を要求してください。.
- 量産前に、見積依頼書に指定された正確なマグネットタイプと接着剤を使用したサンプルをサプライヤーは提供できますか? マグネットの引き剥がし強度と接着力はサプライヤーのバッチによって異なります。サンプルにより、ご指定の仕様が実現可能であることが確認されます。サンプルには、マグネット引き剥がし強度試験レポートと、見積依頼書に一致する接着剤硬化時間が添付されます。バルク生産では、より弱いマグネットや異なる接着剤が使用され、蓋の故障や顧客からの苦情を引き起こす可能性があります。マグネット試験レポートと接着剤データシートを受け取るまで、サンプル承認を保留してください。.
- 工場には、マグネット調達ロットのトレーサビリティを含む、マグネットボックスの文書化された再注文プロトコルがありますか? 注文間でのマグネット調達元の変更は、警告なしに引き剥がし強度と閉鎖感触を変える可能性があります。サプライヤーは、マグネットロット番号の検証と、最初の生産サンプルでの閉鎖テストを含む再注文チェックリストを共有します。再注文間でのマグネット性能の不安定さは、ブランドイメージを損ない、返品率を高めます。マグネットロットのトレーサビリティと初回品の閉鎖テストを発注書の条件に追加してください。.
結論として
カスタム磁気ボックスの最終承認は、サプライヤーの仕様・コスト・納期がご自身の見積もりリクエストと一致しているかを検証することに尽きます。寸法、段ボールグレード、磁石の引張強度をご自身の物理サンプルで確認し、200個からの最低発注数量(MOQ)および仕様・ artwork・サンプル要件の確認後の15~30営業日という標準納期をご自身のプロジェクトスケジュールと比較してください。仕様検証、サンプル承認、サプライヤー評価カードなど、各決定を文書化し、生産手配前に見積もりリクエストに添付してください。このチェックリストにより、思わぬトラブルなく一貫した品質をお届けできるメーカーを絞り込むことができます。.
カスタムボックスの見積もりを依頼するには、以下を使用してください。 カスタムマグネットボックス製品 大量注文の前に、最終仕様、見積もりの前提条件、サンプル承認、QC証拠、承認リスク、サプライヤーのフォローアップを確認するため.
よくある質問
B2Bバイヤーは製品タイプをどう選ぶべきか?
まず、商品 dimensions・重量・開封シーケンスに適合するボックス構造を候補に絞り込みます。見積もりリクエスト内で各構造のコスト影響を比較し、プロジェクトレベルの最低発注数量が200個、標準納期が仕様・artwork・サンプル要件の確認後15~30営業日である点に注目してください。サプライヤーが以前に同種のマグネット閉鎖タイプを製造した実績があるかを確認し、磁石の引張強度とヒンジの耐久性を確認するための物理サンプルを請求してください。発生した差異は文書化し、サンプルがQCチェックリストを通過してから承認してください。.
カスタムマグネットボックスの場合、バイヤーはどのサプライヤープルーフを要求すべきですか?
寸法、板厚、磁石の種類、閉鎖位置合わせなど、正確な仕様を満たす生産前物理サンプルを請求してください。見積もりリクエストに基づき、磁石の保持力・端部仕上げ・構造剛性についてサンプルを確認してください。一貫した磁石調達と組立を確認するため、工場のプロセス参照先をサプライヤーに問い合わせてください。サンプルに差異がある場合は問題を文書化し、最終承認前に修正版を請求してください。最終見積もりにおいて、最低発注数量200個および仕様・artwork・サンプル要件の確認後の15~30営業日の納期を確認してください。.
買い手は製品選択チェックリストを承認する前に何を確定すべきですか?
ボックス寸法、段ボールグレード、磁石の種類と数量、閉鎖デザインなど、承認済みの製品仕様を確定してください。サプライヤーの最低発注数量200個および仕様・artwork・サンプル要件の確認後の15~30営業日という標準納期が見積もり内に反映されていることを確認してください。物理サンプルが承認済みの仕様と一致しており、いかなる差異も是正されていることを点検します。最小バッチの一貫性や磁石調達の安定性など、再発注のトリガーを定義してください。承認済みサンプルレポートを quotation request に添付し、サプライヤーが同じ品質を繰り返す能力を持つことを確認してください。.
見積依頼の引き継ぎ: 仕様をレビュー用に送信.


パッケージングに関する質問をする