

Réponse directe : Adaptez la construction du carton, le profil de la cannelure et l'indice ECT au poids du produit, à la hauteur d'empilage et au circuit d'expédition, puis validez un échantillon préproduction avant le lancement de la production en série.
De quoi dépend la résistance d'un carton ondulé
- Vérifiez le poids du produit et le parcours d'expédition par rapport au grade de carton et au profil de cannelure. Fournissez le poids, les dimensions, le niveau de fragilité et la hauteur d'empilage du produit pendant l'expédition. Le fournisseur recommande un carton simple ou double cannelure, le type de cannelure (B, C ou BC) et l'indice de résistance à l'écrasement sur chant (ECT). Une spécification sous-dimensionnée du grade de carton entraîne l'effondrement de la boîte en transit; une sur-spécification augmente le coût sans avantage. Comparez la recommandation du fournisseur avec votre environnement d'expédition (humidité, long transit) et approuvez la structure avant de demander un devis.
- Vérifiez le délai de livraison des boîtes en carton ondulé sur mesure après l'approbation des spécifications et des échantillons. Confirmez que les spécifications, les maquettes et les échantillons sont validés. Le fournisseur confirme un délai standard de 15 à 30 jours ouvrés après l’approbation finale. Toute absence de maquette ou validation d’échantillon retarde le démarrage de la production ; un délai incertain expose à des retards d’expédition. Notez la date d’approbation et demandez au fournisseur un calendrier de production écrit.
- Inspectez l'échantillon de préproduction pour vérifier le registre d'impression, l'adhérence de la colle et la précision dimensionnelle. Demandez un échantillon de préproduction après avoir convenu du grade de carton, de la cannelure et des dimensions. Le fournisseur fournit un échantillon avec dimensions mesurées, alignement de l'impression et contrôle du joint de colle. Les défauts d'impression ou d'adhérence sur l'échantillon indiquent des problèmes de qualité en production de série; approuver un échantillon défectueux fige les erreurs. Mesurez l'échantillon par rapport à votre fiche de spécifications et ne signez que lorsque tous les contrôles sont réussis; conservez une référence signée.
- Documentez les actions de suivi de l'acheteur pour les réapprovisionnements et la cohérence de la qualité. Enregistrez le grade de carton, la cannelure, les dimensions et la référence de l'échantillon approuvés pour les commandes futures. Le fournisseur fournit un code de réapprovisionnement ou une fiche de spécifications faisant référence à l'échantillon approuvé et aux paramètres de production. Sans spécifications documentées, les réapprovisionnements peuvent dériver en qualité de carton ou en dimensions, provoquant des défaillances d'emballage. Stockez la fiche de spécifications approuvée et le code de réapprovisionnement dans votre système d'approvisionnement; utilisez-les pour toutes les commandes répétées.
Poids du produit, parcours d'expédition, dimensions et structure
Le poids du produit, ses dimensions, son niveau de fragilité et la hauteur d'empilage pendant l'expédition déterminent directement le grade de carton et le profil de cannelure requis. Un article lourd ou fragile nécessite un carton double cannelure avec un indice de résistance à l'écrasement sur chant plus élevé pour éviter l'effondrement. Vérifiez l'environnement d'expédition—humidité élevée ou long transit—et comparez les recommandations du fournisseur à vos conditions de charge réelles avant d'approuver la structure.
Pourquoi la marque et la protection doivent être planifiées ensemble
Les boîtes en carton ondulé sur mesure servent à la fois à la protection et à l'image de marque. Le registre d'impression, l'adhérence de la colle et la précision dimensionnelle doivent être vérifiés sur un échantillon de préproduction avant la production en série. Une boîte qui semble belle mais qui échoue en transit nuit à votre marque; une boîte qui protège mais dont l'impression est de mauvaise qualité nuit à l'attrait en rayon. Planifiez les deux exigences dans le même appel d'offres pour éviter des reprises coûteuses ou des délais non respectés.
Détails d'expédition que les acheteurs doivent d'abord confirmer
| Exigence | Contrôle d'usine | Preuves à vérifier | Risque de commande | Suivi de la RFQ |
|---|---|---|---|---|
| Approbation de l'échantillon | L'échantillon de préproduction doit correspondre aux éléments graphiques, aux dimensions et à la structure approuvés. | Demander un échantillon physique ; mesurer les dimensions critiques et les comparer à la fiche technique. | La production de masse s'écarte de l'échantillon approuvé sans validation. | Approuver l'échantillon par écrit avant le lancement de la production. |
| Matériau / substrat | Qualité du carton, type de cannelure et grammage selon la spécification convenue. | Inspecter le certificat du matériau et mesurer le grammage sur l'échantillon. | Un carton de qualité inférieure substitué réduit la résistance du carton et la performance d'empilage. | Demander la fiche technique du matériau et confirmer la qualité dans la demande de devis (RFQ). |
| Contrôle de la finition ou de la couleur | La couleur d'impression doit correspondre à la référence Pantone dans la tolérance de couleur approuvée par l'acheteur. | Utiliser un spectrophotomètre sur l'échantillon de production par rapport à l'étalon de couleur approuvé. | La dérive des couleurs entraîne une incohérence de marque et un rejet par le client. | Soumettre l'étalon de couleur avec la demande de devis ; approuver le rapport de couleur du premier article. |
| Format d'emballage | Cartons expédiés à plat, en paquets ou palettisés selon l'instruction d'emballage convenue. | Inspecter la stabilité des palettes, le film étirable et le nombre de paquets au chargement. | Un emballage inapproprié cause des dommages en transit et retarde l'exécution des commandes. | Documenter le format d'emballage dans le bon de commande et le confirmer avec le fournisseur avant l'expédition. |
Lisez les lignes comme une séquence d'approbation unique. Commencez par l'approbation des échantillons ; utilisez les colonnes « risque » et « action acheteur » pour déterminer si les preuves sont suffisantes. Vérifiez avec la méthode d'inspection et les preuves d'approbation consignées dans le tableau.
Conserver la réponse du fournisseur, l'échantillon marqué et le responsable de l'approbation sous le même numéro de révision. Si une preuve entre en conflit avec l'enregistrement approuvé, suspendre le devis, l'échantillon ou la libération de production jusqu'à ce que le fournisseur explique l'écart par écrit. Avant de clore le point de contrôle, concilier le dernier dessin, échantillon, devis et commentaires d'approbation, identifier quel enregistrement contrôle en cas de désaccord, et documenter la résolution. Transmettre le tableau signé dans le bon de commande et la passation de production afin que les mêmes vérifications soutiennent la comparaison des devis, l'approbation d'échantillon, la libération d'expédition et les réapprovisionnements ultérieurs.
Poids du produit, fragilité, parcours d'exécution et emballage en carton
Avant de finaliser la spécification de la boîte en carton ondulé, documentez le poids du produit, son niveau de fragilité et s'il sera expédié par transporteur de colis, LTL sur palette ou conteneur. Le chemin d'exécution détermine la résistance à l'écrasement sur chant (ECT) et la résistance à l'éclatement requises. Pour les articles fragiles, spécifiez des séparateurs internes ou des inserts en mousse. Confirmez également les ligne de découpe d'emballage et spécifications d'emballage personnalisées spécifications pour garantir que la boîte s'adapte au système d'emballage secondaire sans retouche.
Où les dommages se produisent habituellement
Les dommages surviennent le plus souvent lors de l'empilage sur palette, des transferts sur convoyeur ou de la manutention du dernier kilomètre. Des joints d'angle faibles, une hauteur de cannelure insuffisante ou des dimensions de boîte inadaptées provoquent un affaissement sous compression. Pour atténuer, demandez un rapport de test d'empilage au fournisseur et vérifiez que la valeur ECT de la boîte dépasse la charge d'empilage calculée. Un échantillon de pré-production avec le poids réel du produit est la meilleure validation.
Point de contrôle RFQ
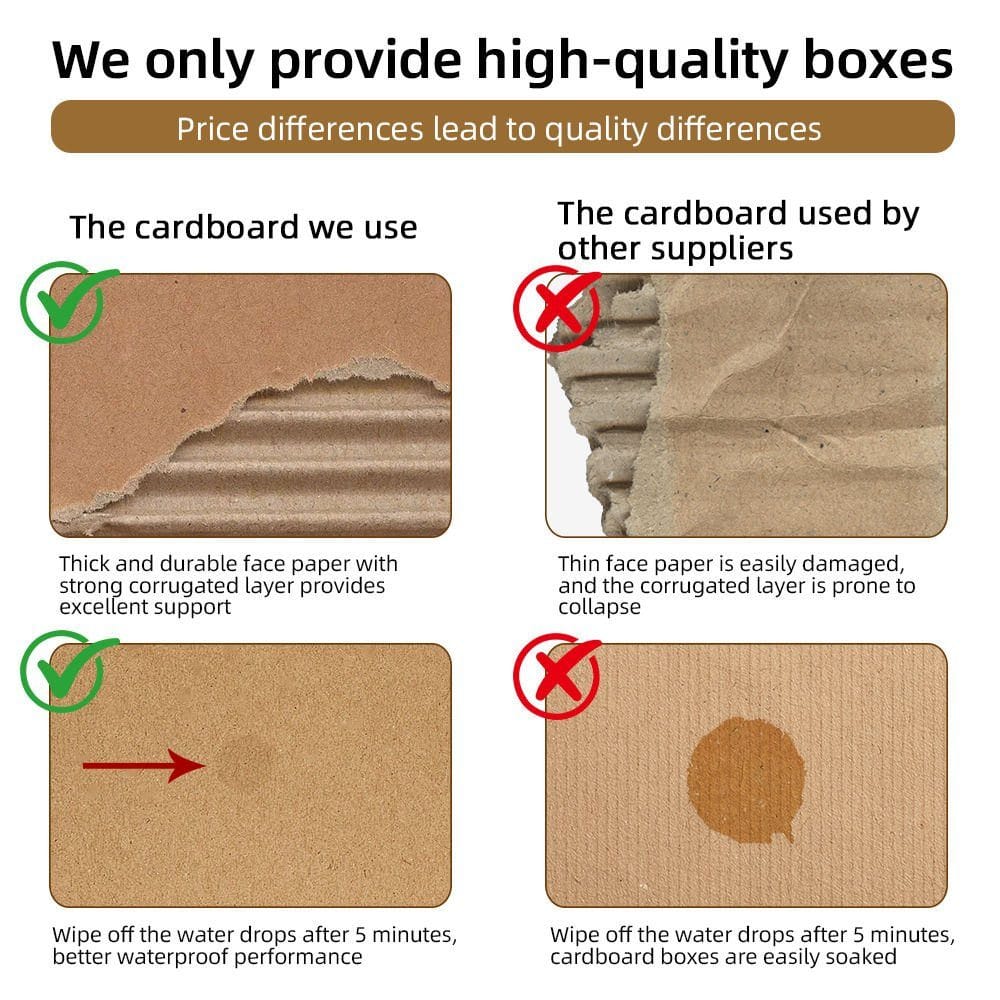
Choix de structure ondulée à comparer avant l'appel d'offres
| Critères | Option de base | Option confirmée | Signification pour l'acheteur | Risque à éviter | Suivi |
|---|---|---|---|---|---|
| Construction du carton | Carton ondulé simple cannelure | Carton ondulé double cannelure | Le simple cannelure utilise une couche cannelée entre deux couvertures ; le double cannelure utilise deux couches cannelées pour une résistance à l'empilage plus élevée. | Une spécification insuffisante du simple cannelure pour des charges lourdes provoque un affaissement lors de l'empilage sur palette ou des vibrations en transit. | Adaptez la construction du carton au poids du produit et à la hauteur de la pile ; demandez les données des tests ECT et d'éclatement. |
| Profil de cannelure | Cannelure B (résistance moyenne à l'écrasement) | Cannelure C (résistance à l'empilage plus élevée) | La cannelure B offre une résistance à l'écrasement à plat pour les surfaces imprimées ; la cannelure C offre une meilleure compression verticale pour les boîtes empilées. | Choisir le mauvais profil de cannelure entraîne une déformation de la boîte sous charge ou un mauvais repérage d'impression. | Vérifiez le profil de cannelure en fonction de la répartition du poids de votre produit et du plan d'empilage. |
| Indice de résistance à la compression sur chant (ECT) | 32 ECT (simple cannelure typique) | 44 ECT ou plus (double cannelure typique) | L'ECT mesure la résistance à la compression verticale par pouce ; des indices plus élevés résistent à la pression d'empilage sans s'effondrer. | Un ECT sous-évalué provoque la défaillance des cartons dans des environnements humides ou à fort empilage, entraînant des réclamations pour dommages. | Documentez la cote ECT requise sur la RFQ ; demandez le certificat d'essai du fournisseur pour la qualité du carton. |
| Style de boîte et fermeture | Conteneur à fentes régulières (RSC) | Conteneur demi-fentes avec couvercle (HSC) | Le RSC a quatre rabats qui se rejoignent au centre ; le HSC a un couvercle séparé pour un accès facile et une refermeture. | Un style de fermeture incorrect entraîne une vitesse de ligne d'emballage inefficace ou un scellement inadéquat pour les contenus lourds. | Adaptez le style de boîte à votre processus d'emballage et à votre méthode de fermeture (ruban adhésif, colle, cerclage). |
Pour la vérification de la construction du carton, conservez la réponse du fournisseur, l'échantillon marqué, la spécification validée, le devis et le nom du responsable de l'approbation sous le même numéro de révision. Si ces éléments contredisent le dossier validé, suspendez le devis, l'échantillon ou l'autorisation de production jusqu'à ce que l'écart soit expliqué par écrit. Transmettez le procès-verbal signé dans le bon de commande, la transmission à la production, la libération de la expédition et la revue des commandes ultérieures, afin que toutes les équipes travaillent sur une base commune.
Hypothèses de carton et de structure
Lorsque vous envoyez une demande de devis, les fournisseurs supposent une qualité de carton et une cannelure par défaut, sauf si vous précisez le contraire. Si votre produit est lourd ou empilé haut, la double paroi avec cannelure BC est standard. Pour les articles de commerce électronique légers, la simple paroi avec cannelure B permet d'économiser des coûts. Indiquez toujours la hauteur de pile attendue et la charge de palette afin que le fournisseur propose le bon ECT et la bonne construction de paroi dès le départ.
Effets de taille, de fermeture, d'insert et d'emballage
Les dimensions de la boîte et le type de fermeture affectent directement l'utilisation du carton et la main-d'œuvre d'emballage. Une boîte RSC standard avec ruban adhésif est la plus rapide pour les articles uniformes, mais les formes irrégulières peuvent nécessiter une boîte découpée sur mesure avec fond autobloquant. Les inserts ajoutent du coût mais empêchent les mouvements. Confirmez la méthode de fermeture et la conception des inserts pendant la phase d'échantillonnage pour éviter les retouches et des coûts unitaires plus élevés en production en série.
Vérifications des échantillons et du contrôle qualité pour l'approbation des cartons d'expédition
- Documentez la valeur du test de résistance à l'écrasement sur chant (ECT) et la résistance à l'éclatement à partir du certificat de matériau du fournisseur. Ces deux chiffres déterminent directement la résistance à l'empilage et la résistance aux perforations de votre carton d'expédition. Les cartons peuvent s'effondrer pendant le transport ou lors de l'empilage en entrepôt, endommageant les produits et générant des retours. Demandez le rapport d'essai de la mill (mill test report) pour le grade de carton cité dans le devis et comparez-le à votre charge d'empilage.
- Confirmez le profil de cannelure (B, C, BC ou EB) et la construction du carton (simple cannelure vs double cannelure) dans le devis. Le choix de la cannelure affecte l'amortissement, la résistance à l'écrasement à plat et la rigidité globale de la boîte pour le poids de votre produit. Une expédition de verrerie lourde nécessite une double cannelure BC pour la résistance verticale, tandis que le commerce électronique léger peut utiliser une simple cannelure B. Une mauvaise cannelure peut causer une protection inadéquate ou des frais de fret inutiles dus au sur-emballage. Vérifiez l'échantillon de cannelure du fournisseur par rapport à la fragilité de votre produit et à votre plan d'empilement avant d'approuver la spécification.
- Vérifiez le délai de livraison en jours ouvrables de l'approbation de la spécification à l'expédition, y compris le temps d'itération de l'échantillon. Les délais de production ont une incidence directe sur votre cycle de réapprovisionnement et vos calendriers de lancement. Le délai standard est de 15 à 30 jours ouvrés après confirmation des spécifications, des maquettes et des échantillons ; vérifiez cet engagement dans le devis. Des retards imprévus en production de série peuvent entraîner des ruptures de stock ou le non-respect des dates de mise en rayon. Demandez au fournisseur de confirmer les délais par écrit et prévoyez une marge pour les révisions des échantillons.
- Vérifiez la quantité minimale de commande (MOQ) par taille de boîte et si elle s'applique par référence (SKU) ou par ligne de commande totale. La structure du MOQ affecte votre engagement global et votre capacité à tester plusieurs tailles en une seule campagne. Le MOQ projet est de 200 pièces sauf exception produit confirmée ; vérifiez si chaque Emballage de vente au détail personnalisé La taille doit respecter ce minimum séparément. Vous pourriez être contraint de commander un surplus de stock d'une taille à rotation lente ou de payer une prime pour des séries fractionnées. Demandez une répartition écrite du MOQ par SKU et négociez une commande combinée si vous avez plusieurs tailles.
- Documentez le facteur de coût par carton : qualité du carton, cannelure, couleurs d'impression et toute finition comme le couchage ou la lamination. Toute modification des spécifications altère directement le prix unitaire ; connaître le facteur déterminant vous permet de maîtriser votre budget. Le passage du simple au double cannelure peut générer un surcoût ; l'ajout d'une quatrième couleur d'impression entraîne des frais de mise en train. Vous risquez d'approuver un devis qui augmente ensuite en raison de facteurs de coût non divulgués ou d'ordres de changement. Demandez au fournisseur de détailler le devis par poste matière, impression et finissage afin de pouvoir comparer les options.
Ce qu'il faut enregistrer avant la production
Documentez les dimensions, la qualité du carton, le profil de cannelure, les couleurs d'impression et la méthode de fermeture de l'échantillon approuvé. Notez le délai d'exécution engagé en jours ouvrés et la commande minimale de 200 pièces. Consignez toute consigne de manutention spéciale pour l'entrepôt. Partagez ce document avec votre fournisseur comme approbation signée. Ce fichier devient votre référence de contrôle qualité pour chaque réapprovisionnement futur et protège les deux parties contre les dérives de spécifications.
Liste de contrôle des devis pour les cartons ondulés d'expédition personnalisés
- Comparez la construction du carton au poids de l'expédition et à la hauteur d'empilage : Les cartons à simple cannelure s'écrasent sous les charges lourdes, provoquant des dommages et des retours. Faites correspondre l'indice de test de résistance à l'écrasement sur chant (ECT) du carton au poids du produit et au plan de palettisation. L'effondrement des cartons en transit entraîne des pertes de produits et des réclamations clients. Documentez l'ECT minimum requis sur le devis et le formulaire d'approbation d'échantillon.
- Confirmez la résistance à l'éclatement pour les environnements de manutention brutale : La résistance à l'éclatement prévient la rupture des parois latérales lors du tri et du chargement. Demandez le rapport d'essai d'éclatement du fournisseur pour la qualité de carton proposée. Les éclatements de parois latérales provoquent des défaillances d'emballage et des retards d'expédition. N'approuvez qu'après que le rapport d'essai d'éclatement correspond à la spécification du devis.
- Vérifiez la direction de la cannelure et la résistance des joints du carton : L'alignement vertical des cannelures supporte la force d'empilage ; les joints faibles se fissurent sous la pression. Inspectez l'échantillon de préproduction pour l'orientation des cannelures et la liaison de colle des joints du fabricant. Les boîtes se fendent au niveau du joint, déversant leur contenu en transit. Exigez un test de pelage du joint sur l'échantillon avant l'autorisation de production.
- Vérifiez les dimensions d'encoche et de rainage par rapport à l'ajustement du produit : Des encoches surdimensionnées réduisent la résistance à l'empilage ; des rainages sous-dimensionnés provoquent des fissures aux coins. Mesurez la largeur des encoches et la profondeur des rainages sur l'échantillon à l'aide d'un pied à coulisse. Les boîtes ne se ferment pas correctement ou se fissurent lors du montage, ralentissant les lignes d'emballage. Documentez les tolérances acceptables des encoches et des rainages sur la liste de contrôle d'inspection.
- Inspectez le repérage d'impression et le revêtement pour la durabilité de la manipulation : Des impressions mal alignées ou des revêtements faibles entraînent un rejet de la marque et des dommages dus à l'humidité. Effectuez un test de frottement sur l'échantillon imprimé et vérifiez la couverture du revêtement sous la lumière. Les étiquettes barbouillent, les boîtes semblent peu professionnelles, ou l'humidité affaiblit le carton. Suspendez la production jusqu'à ce que l'échantillon réussisse les tests de frottement et d'adhérence du revêtement.
Facteurs affectant le MOQ, le coût et le délai
La qualité du carton, le type de cannelure et la complexité d'impression influent directement sur la quantité minimale de commande et le délai de livraison. Les cartons plus épais et de résistance personnalisée nécessitent souvent un approvisionnement spécial, ce qui augmente les minimums et prolonge la production. Une simple boîte à paroi simple avec des cannelures standard maintient des coûts bas et un délai rapide. Confirmez toujours ces éléments tôt pour éviter les surprises.
Questions du fournisseur avant la commande
Demandez au fournisseur : La qualité de carton proposée est-elle un article en stock ? Quel est le délai pour une cannelure ou un couverture personnalisé(e) ? Pouvez-vous fournir un échantillon de préproduction pour un test de compression ? Disposez-vous de données ECT antérieures pour cette combinaison ? Ces questions vous aident à vérifier la résistance et à éviter les retards.
Preuves de résistance à demander avant de commander
- Le fournisseur fournit-il un certificat de test de résistance à l'écrasement sur chant (ECT) ou de résistance à l'éclatement (test Mullen) pour chaque qualité de carton proposée ? Les valeurs ECT et Mullen prédisent directement la résistance à l'empilage et à la perforation pour votre environnement d'expédition. Sans certificat de test, vous ne pouvez pas vérifier que le carton répond à vos exigences de charge. Le fournisseur fournit un certificat de test daté de son ondulateur indiquant la valeur ECT (par exemple, 32 ECT) et le type de cannelure pour chaque qualité de carton cotée. Les boîtes peuvent s'effondrer sous la charge d'empilage pendant le transport ou le stockage en entrepôt, causant des dommages aux produits et des retours. Demandez le certificat de test pour la qualité de carton cotée et comparez la valeur ECT à votre poids empilé par boîte.
- Quel est le poids combiné de votre produit plus l'emballage intérieur, et combien de cartons seront empilés au-dessus lors de la palettisation ? La charge totale sur le carton du fond détermine la résistance minimale à la compression sur chant requise. Deviner ce chiffre conduit à une surspécification ou une sous-spécification du type de carton. L'acheteur fournit un poids clair par carton (produit + calage) et la hauteur de pile maximale sur palette en nombre de cartons. Un carton sous-spécifié se déforme sous charge ; un carton surspécifié augmente inutilement le coût du carton. Calculez l'ECT requis à l'aide de votre poids et de votre hauteur de pile, puis confirmez que la qualité de carton proposée atteint ou dépasse cette valeur.
- Le fournisseur propose-t-il un échantillon de préproduction qui correspond exactement à la qualité de carton, à la cannelure et aux dimensions avant la production en série ? Un échantillon permet de vérifier physiquement la rigidité du carton, le profil de cannelure et le repérage d'impression avant de vous engager dans une production complète. Sauter cette étape risque d'approuver un carton qui se révèle défaillant sur le terrain. Le fournisseur accepte de produire un échantillon utilisant la même qualité de carton et la même cannelure que le devis, et fournit un délai pour la livraison de l'échantillon. Les cartons de série peuvent différer en qualité de carton ou en ajustement, entraînant des expéditions rejetées ou des marchandises endommagées. Confirmez que l'échantillon sera fabriqué avec la même qualité de carton et la même cannelure que le devis, et inspectez-le à réception pour vérifier sa résistance à l'écrasement et sa précision dimensionnelle.
Quoi envoyer pour le premier devis
Pour le premier devis, envoyez le poids de votre produit, ses dimensions, la hauteur d'empilage et les détails de l'environnement d'expédition. Précisez également si vous avez besoin d'un carton simple cannelure ou double cannelure et de toute résistance à l'humidité. Cela permet au fournisseur de recommander la bonne valeur ECT et le bon profil de cannelure, évitant ainsi les inadéquations de résistance qui provoquent la défaillance des cartons.
Quand demander un examen d'échantillon
Demandez un échantillon de préproduction après avoir convenu de la qualité de carton, de la cannelure et des dimensions, mais avant le début de la production en série. Utilisez l'échantillon pour vérifier le repérage d'impression, l'adhérence de la colle et la résistance réelle à la compression. Approuvez l'échantillon par écrit uniquement après qu'il ait réussi votre test de charge et vos contrôles visuels afin d'éviter des défauts coûteux en production.
Vérification des sources : Norme d'inspection par échantillonnage ISO 2859-1; D5639/D5639M Pratique standard pour la sélection de carton ondulé…; ARTICLE ÉVALUÉ PAR LES PAIRS.
Pour le carton ondulé, utiliser les solutions d'emballage personnalisées pour aligner la spécification applicable, le dossier de preuve, la responsabilité du fournisseur et la transmission de la demande de devis avant de comparer les devis.
En conclusion
Le choix d’un fournisseur de caisses ondulées personnalisées repose sur la rigueur avec laquelle vous comparez les spécifications, les coûts et les risques avant le lancement de la production. En vérifiant le grammage du carton, le profil des cannelures et la résistance à l’écrasement en arête (ECT) par rapport aux caractéristiques de votre expédition, vous pouvez sélectionner un fournisseur répondant à la fois aux exigences structurelles et aux contraintes budgétaires. L’inscription de ces points de contrôle dans la demande de devis et l’approbation d’un échantillon préproduction garantissent que les caisses finales respectent vos standards de qualité, tandis que la confirmation du minimum de commande de 200 pcs par projet et du délai standard de 15 à 30 jours ouvrés après validation des spécifications, des maquettes et des échantillons s’aligne sur votre calendrier. Cette approche systématique réduit les risques de défaillances coûteuses durant le transport et le stockage et vous apporte confiance dans les emballages que vous commandez.
Pour demander un devis, visitez Options de taille de boîte en papier et confirmez la spécification finale, les hypothèses de devis, l'approbation d'échantillon, les preuves de QC, le risque d'approbation et le suivi fournisseur avant la commande en gros.
FAQ sur les commandes personnalisées de résistance des cartons ondulés d'expédition
Quels détails du produit et de l'expédition affectent la résistance de la boîte en carton ondulé ?
Le poids, les dimensions, le niveau de fragilité et la hauteur de gerbage du produit pendant l'expédition déterminent directement l'indice de résistance à l'écrasement sur chant (ECT) et la résistance à l'éclatement requis. Documentez ces détails avant de demander un devis, car ils influencent la qualité du carton, le type de cannelure et le nombre de plis nécessaires.
Vérifiez également l'environnement de livraison : les cartons seront-ils exposés à une humidité élevée, à de longs temps de transit ou à de multiples points de manutention ? Communiquez ces données au fournisseur afin qu'il puisse recommander une structure ondulée adaptée à vos besoins en résistance sans sur-spécifier les coûts. Confirmez le minimum de commande et les quantités par taille, artwork et circuit d'expédition. Confirmez le délai de production une fois les spécifications et l'échantillon validés. Demandez comment le QC vérifiera l'échantillon, la couleur, la finition, le conditionnement et la production de série.
Comment les acheteurs devraient-ils comparer les options de structure ondulée avant de demander un devis ?
Comparez côte à côte le grade du carton (par ex. simple à double cannelure), le profil de cannelure (B, C ou BC) et les options de grammage des parements. Demandez au fournisseur si chaque grade proposé est un article standard de stock, car les grades non stockés peuvent modifier le minimum de commande et le délai de livraison.
Demandez un devis qui détaille le coût par boîte pour chaque option de structure, et confirmez la quantité minimale de commande et le délai pour la spécification choisie. Cela vous permet d'équilibrer les exigences de résistance avec le budget et le calendrier de livraison avant de passer à la production d'échantillons.
Quels contrôles d'échantillons révèlent le risque des boîtes d'expédition en carton ondulé ?
Perform a drop test with your actual product inside, check for corner crush resistance, and measure the box’s ability to withstand stacking pressure without deformation.
Inséquez également l’alignement de l’impression et l’adhésion de la colle sur l’échantillon. Si l’échantillon échoue à tout contrôle, documentez le problème et demandez au fournisseur de régler la structure ondulée ou le procédé de fabrication avant d’approuver la production en série. Cette étape réduit le risque de recevoir des cartons qui s’effondrent pendant le transport. Séparez les postes de coût liés aux matériaux, aux réglages, à l’emballage, au fret et au réapprovisionnement dans la demande de devis.
transfert de demande de devis : Envoyer les spécifications pour examen..
Pour l’étape suivante de ce trajet, consultez nos Liste de vérification de la résistance des boîtes d’expédition ondulées pour les commandes personnalisées.
Poser une question sur l'emballage