
Es más fácil conseguir una caja de cartón corrugado de doble pared cuando el comprador define antes el caso de uso, la prueba requerida, la decisión sobre la muestra y los datos para la cotización, antes de contactar a los proveedores.
La adquisiciones debe comparar a los proveedores según la evidencia que respalda la cotización, no en función de un único precio unitario o de una lista genérica de capacidades.
Siga las verificaciones siguientes para convertir la solicitud en una aprobación de muestra controlada y en una respuesta comparable por parte del proveedor.
Respuesta directa: La verificación clave del comprador consiste en confirmar si la especificación, la evidencia del proveedor, el resultado de la muestra, los supuestos de la cotización y el responsable de aprobación designado describen todos ellos el mismo pedido.
Copie este registro de aprobación en el archivo de Solicitud de Cotización (RFQ). Mantenga todos los elementos verificados en la misma revisión antes de liberar el pedido.
- ☐ Especificación final y uso previsto
- ☐ Viabilidad del proveedor y excepciones documentadas
- ☐ Evidencia de muestra o inspección
- ☐ Supuestos comerciales, responsable, decisión y fecha
Mueva el pedido hacia adelante solo cuando cada compuerta deje evidencia escrita para la siguiente. Devuelva una especificación, muestra o excepción de cotización no resuelta a su propietario antes de la producción en masa.
Para titulares de marcas e importadores, mantenga el pedido listo para cotizar: especificaciones por enviar, pruebas por solicitar, verificaciones de muestra por aprobar y notas de reencargo por conservar. La revisión del proveedor debe vincular esos requisitos con los soportes de exhibición de cartón corrugado, de modo que la cotización, la especificación, la prueba de la muestra y el registro de control de calidad describan el mismo objetivo de producción.
Lo que los compradores deben confirmar antes de elegir cajas de cartón corrugado de doble pared
Compare las cotizaciones de los proveedores frente a una sola revisión del RFQ. Cada fila debe identificar el requisito, la evidencia de aprobación y la acción del comprador antes de la producción.
| Especificación | Control de calidad | Método de verificación | Riesgo a evitar. | Acción del comprador. |
|---|---|---|---|---|
| Aprobación de muestra | Muestra física elaborada con el material de producción previsto, aprobada contra la dielínea final y la hoja de especificaciones. | Compare la muestra física con las dimensiones aprobadas, el grado de cartón, el tipo de canal y el registro de impresión. | La producción en serie se desvía de la muestra aprobada, lo que causa fallas de ajuste o de impresión. | Apruebe la muestra por escrito solo después de que todas las verificaciones pasen; registre las desviaciones de tolerancia. |
| MOQ y cantidad de pedido | Cantidad mínima de pedido por SKU confirmada en el RFQ; cotización por partida para la cantidad exacta. | Solicite una cotización por escrito que muestre el costo unitario a su volumen objetivo; verifique un MOQ de 200 piezas por diseño. | Realizar pedidos por debajo del MOQ activa cargos de configuración ocultos o sobrecostos por unidad. | Solicite una cotización por partida para la cantidad exacta; confirme el MOQ por SKU en el RFQ. |
| Material / sustrato | Grado de cartón (p. ej., canal BC o EB), clasificación de prueba de aplastamiento de canto (ECT) y gramaje documentados. | Solicite un certificado de material o informe de prueba de espesor, resistencia al reventamiento y gramaje. | La sustitución del sustrato reduce resistencia adicional al apilamiento o calidad de impresión. | Confirme el grado del material en el RFQ; solicite una muestra del material antes de la producción. |
| Control de acabado o color | El color de impresión coincide con la referencia Pantone aprobada; se confirma el tipo de recubrimiento (p. ej., al agua, UV). | Compare la prueba de impresión con la muestra de producción bajo iluminación estándar; verifique la adherencia del recubrimiento. | La desviación de color o el fallo del recubrimiento generan inconsistencia de marca o devoluciones. | Obtenga la prueba de impresión antes de la producción en serie; apruebe solo después de la firma de coincidencia de color. |
Utilice la tabla comparativa como ámbito de decisión. Lea las filas como una secuencia de aprobación. Comience con la aprobación de la muestra, porque la producción en serie se desvía de la muestra aprobada, lo que provoca problemas de ajuste o de impresión. Verifíquelo pidiendo al proveedor que compare la muestra física con las dimensiones, el tipo de cartón, el tipo de canala y el registro de impresión aprobados. A continuación, resuelva el MOQ (cantidad mínima de pedido) y la cantidad de pedido; pedir por debajo del MOQ genera tarifas ocultas de configuración o sobrecostos por unidad, así que solicite un presupuesto desglosado por artículo para la cantidad exacta; confirme el MOQ por SKU en la RFQ. Termine con el material/sustrato: confirme que el proveedor pueda solicitar el certificado de material o el informe de prueba de espesor, resistencia a la rotura y gramaje, y confirme el grado del material en la RFQ; pida una muestra de tejido antes de la producción.
Mantenga la respuesta del proveedor, la muestra marcada y el responsable de la aprobación bajo el mismo número de revisión. Si alguna prueba entra en conflicto con el registro aprobado, detenga la cotización, la muestra o la liberación de producción hasta que el proveedor explique la desviación por escrito. Antes de cerrar el punto de control, concilie el dibujo más reciente, la muestra, la cotización y los comentarios de aprobación, identifique qué registro controla si difieren, y documente la resolución. Lleve la tabla firmada a la orden de compra y la transferencia de producción para que los mismos controles respalden la comparación de cotizaciones, la aprobación de muestras, la liberación de envío y pedidos posteriores.
Prueba del proveedor para verificar
Recopile un certificado de material del proveedor que confirme el grado del cartón, el tipo de canala y la clasificación de la prueba de resistencia al borde (ECT). El proveedor también debe proporcionar una muestra física fabricada con el material de producción previsto, que coincida con el plano de cortado final y la prueba de impresión. Mantenga estos documentos vinculados al mismo registro de revisión para fijar la especificación antes de la producción en serie.
Casos de uso que se ajustan
Estas cajas son adecuadas para productos pesados o frágiles que requieren mayor resistencia al apilamiento durante el transporte, como piezas industriales, electrónica de comercio electrónico o productos minoristas en multi-paquete. La combinación de onda BC o EB proporciona resistencia a la punción y amortiguación. Confirma las dimensiones internas de la caja y el peso del producto para asegurar que el tipo de cartón sea adecuado para la ruta de envío y la carga de apilamiento.
Verificaciones de RFQ y muestras
En la RFQ, especifique las dimensiones internas exactas, la calidad del cartón, el tipo de canal y el método de impresión (flexografía o digital). Solicite un desglose de costos basado en su cantidad objetivo y confirme el MOQ de 200 unidades por diseño. Antes de aprobar la muestra, realice una prueba de caída con su producto real dentro para verificar la protección, y solo apruebe por escrito antes de la producción en masa.
Qué estructura de cartón se ajusta al pedido
| Opción | Mejor ajuste | Compensación | Riesgo a evitar. | Verificación | Seguimiento |
|---|---|---|---|---|---|
| Especificación actual. | Coincide con la matriz, calidad del cartón, tipo de canal y clasificación ECT aprobados del último pedido. | Sin costo de cambio de diseño; puede perder la reducción de costos de un cartón o canal alternativo. | El proveedor puede sustituir el material si la especificación original no está fijada en la RFQ. | Compare la muestra física con la hoja de especificaciones firmada y registre las desviaciones de tolerancia. | Documente la revisión de especificación actual en la RFQ y solicite un certificado de material. |
| Especificación alternativa | Diferente calidad de cartón o tipo de canal (por ejemplo, EB en lugar de BC) para un peso de producto más ligero. | Posibles ahorros por unidad, pero pueden reducir la resistencia al apilamiento. | Falla de la caja durante el tránsito si la alternativa no se prueba con el producto real. | El comprador debe solicitar una muestra de preproducción y realizar una prueba de caída con su producto dentro. | Apruebe la especificación alternativa solo después de recibir los resultados escritos de la prueba de caída y la aprobación de la muestra. |
| Opción personalizada. | Dimensiones internas no estándar, método de impresión o diseño autoplegable para empaque automatizado | Mayores cargos por troqueles o planchas; mayor plazo de entrega para el primer artículo | El costo del utillaje personalizado se pierde si la cantidad del pedido cae por debajo del MOQ | Confirme el MOQ por SKU en la RFQ y solicite una cotización por partida para la cantidad exacta | Preseleccione únicamente a proveedores que proporcionen un desglose de costos por escrito para el utillaje personalizado y la muestra |
| Respaldo más seguro | Caja estándar de doble pared con onda BC y MOQ de 200 unidades para reorden de bajo riesgo | Sin optimización de rendimiento o costos; puede sobre-empaquetar productos ligeros | La sobre-especificación aumenta el costo unitario y el peso de envío | Verifique que las dimensiones internas coincidan con el ajuste del producto y que la clasificación ECT cumpla con la carga de la ruta de envío | Confirme el plazo estándar de 15 a 30 días laborables y solicite una muestra antes del pedido en serie |
Use la matriz para elegir la construcción de doble pared para la carga real y la ruta de distribución. Mantenga el cartón actual solo cuando la combinación de ondas y el registro ECT coincidan con la estructura aprobada; pruebe una alternativa con el producto empacado y documente los resultados de resistencia al aplastamiento del borde, punzonamiento y ajuste; y verifique un troquel personalizado midiendo las dimensiones internas, la alineación de las solapas y los puntos de compresión. Registre la evidencia que descartó cada opción rechazada antes de la transferencia a producción.
En el punto de control de especificación, mantenga la respuesta del proveedor, la muestra marcada, la especificación aprobada, el presupuesto y el propietario de la aprobación bajo el mismo número de revisión. Si la evidencia entra en conflicto con el registro aprobado, suspenda el presupuesto, la muestra o la autorización de producción hasta que se explique por escrito la desviación. Incorpore el registro de decisión firmado en la orden de compra, el traspaso de producción, el libramiento de envío y la revisión posterior del re pedido, para que todos los equipos trabajen sobre la misma base.
Criterios de decisión para confirmar.
Compare cada opción de caja de cartón corrugado de doble pared contra la revisión de especificación aprobada. Verifique que el grado del cartón, el tipo de onda y la clasificación ECT coincidan con el peso del producto y la ruta de envío. Solicite una muestra física fabricada con el material de producción previsto y realice una prueba de caída antes de aprobar cualquier alternativa u opción personalizada.
Detalles de la RFQ a enviar
En la solicitud de cotización, especifique las dimensiones internas, el grado del cartón, la combinación de ondas, la cobertura de impresión y el caso de carga del producto empacado. Solicite el certificado de material y el registro ECT vinculados a esa construcción, luego verifique la referencia del certificado contra el dibujo estructural marcado antes de aceptar el cartón propuesto.
Detalles de la transferencia de producción
Utilice los detalles del traspaso de producción para comprobar si el diseño gráfico aprobado, la estructura, el acabado y el registro de embalaje coinciden con lo que el proveedor repetirá en la producción.
Para la decisión de ajuste estructural, consulte soluciones de empaque personalizado.
punto de control de RFQ
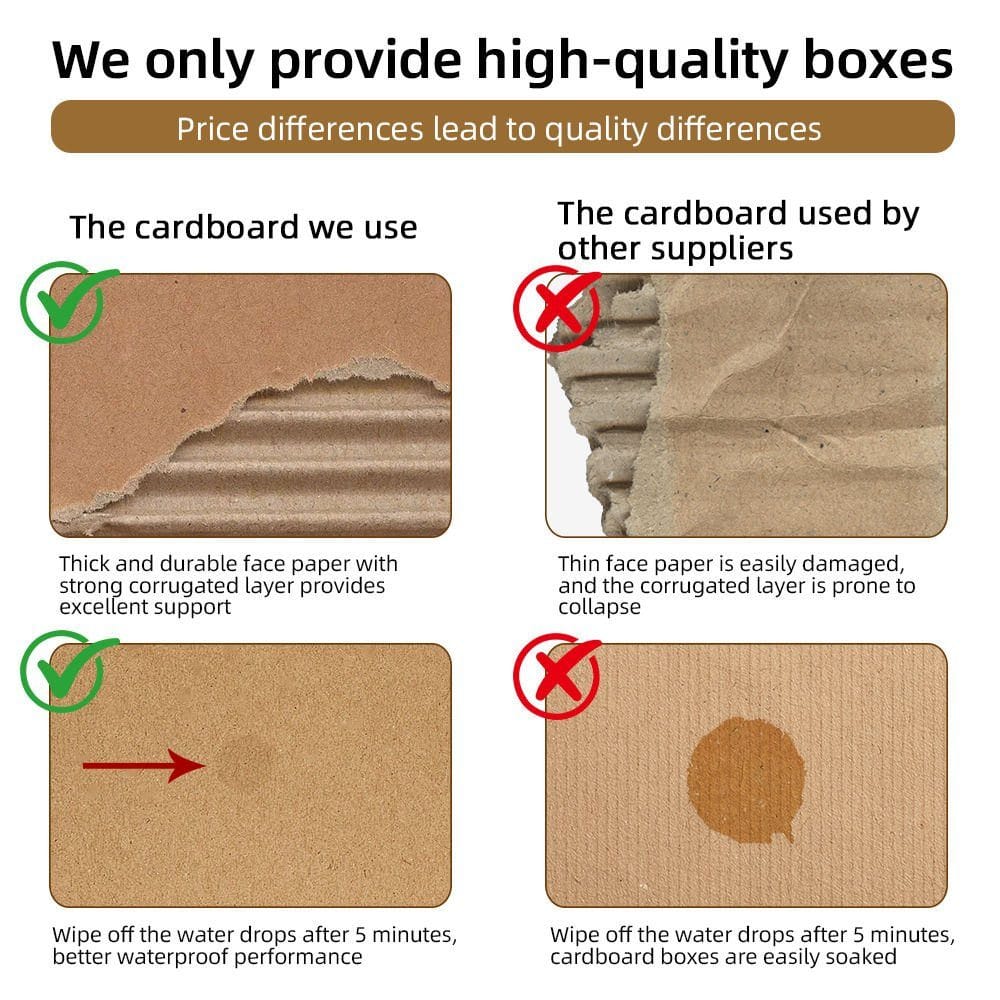
Qué verificaciones de protección en tránsito deben solicitar los compradores
Trate cada comprobación de protección como entradas de la RFQ. Relacione cada entrada del comprador con la confirmación escrita del proveedor, la evidencia de aprobación y el riesgo que suspendería el presupuesto.
- Grado de cartón, tipo de canal (BC/EB), clasificación ECT, dimensiones internas: Fija la resistencia estructural y el ajuste para productos pesados o frágiles, evitando el fallo de la caja durante el tránsito. Especifique canala BC para la resistencia al apilamiento; confirme la clasificación de resistencia al borde que requiere la carga. El proveedor podría sustituir el cartón por uno más débil, causando colapso o daño al producto durante el envío. Solicite un certificado de material y una muestra física; compárelo con la hoja de especificaciones firmada antes de emitir la RFQ.
- MOQ por SKU y cantidad exacta del pedido: Asegura que el proveedor pueda producir su volumen sin cargos ocultos de configuración ni sobrecostos por unidad. Confirme un MOQ de 200 piezas por diseño; solicite una cotización por partida en su cantidad objetivo. Pedir por debajo del MOQ puede generar cargos de utillaje o forzar un aumento de precio, erosionando el presupuesto. Solicite confirmación escrita del MOQ por SKU en la RFQ; preseleccione solo proveedores que proporcionen un desglose de costos.
- Plazo de producción estándar después de la aprobación de especificaciones y muestras: Alinee el cronograma de entrega con su inventario o línea de tiempo de lanzamiento, evitando roturas de stock o retrasos. Confirme 15 a 30 días laborables después de aprobar todas las especificaciones, diseños gráficos y muestra. Un plazo no confirmado puede provocar el incumplimiento de las ventanas de envío y costes de flete aéreo de emergencia. Solicite el plazo por escrito en el presupuesto; incluya una cláusula penal por entrega tardía en la orden de compra.
- Factores de costo: grado de cartón, tipo de canal, método de impresión, cantidad: Revela de dónde proviene el precio, lo que permite la comparación de costos y la ingeniería de valor antes del compromiso. Solicite un desglose: costo de material, cargos de planchas, utillaje y precio por unidad en el volumen objetivo. Costos ocultos como cargos de planchas o configuración pueden inflar la factura final más allá del precio cotizado. Solicite un desglose de costos por partida en la RFQ; compare entre los proveedores preseleccionados para lograr transparencia.
Evidencia del proveedor a solicitar
Utilice este punto de control para confirmar la propiedad de la muestra, la evidencia de control de calidad, la responsabilidad del control de cambios y el contacto del proveedor que firma el registro.
Evidencia de aprobación de muestras
Antes de aprobar la muestra, realice una prueba de caída con su producto real dentro de la caja de cartón corrugado de doble pared para verificar la protección. Compare la muestra física con las dimensiones aprobadas, la calidad del cartón, el tipo de canal y el registro de impresión. Registre cualquier desviación de tolerancia por escrito y apruebe la muestra solo después de que todas las verificaciones pasen, asegurando que la tirada de producción coincida con la línea base aprobada.
Registros de control de reorden
Agregue registros de control de reorden a la RFQ con el archivo de arte, el objetivo de acabado, la elección de cartón y las notas de empaque para que la muestra se evalúe contra un único registro aprobado por el comprador.
Para la fase de comprobación de protección, consulte embalaje de papel personalizado.
Adaptar la estructura del cartón al producto, la logística y las condiciones de manejo
En este punto de control, las dimensiones, el peso y el canal de distribución del producto deben documentarse antes de especificar el diseño de la caja de cartón corrugado de doble pared. Esto asegura que la estructura se alinee con las condiciones reales de logística y manipulación.
Entradas de producto y canal que determinan la caja
La estructura de la caja debe coincidir con la fragilidad del producto, la carga de apilamiento y el modo de envío. Por ejemplo, los artículos pesados requieren una mayor resistencia al reventón, mientras que los canales de comercio electrónico necesitan un ajuste firme para evitar el movimiento. El equipo editorial de Zhypacking recomienda utilizar el Línea de troquel de empaque y especificaciones de empaque personalizado servicio para validar estas entradas frente a combinaciones estándar de canal. Una especificación común es un cartón de doble pared 200#/ECT-48 para mercancías de peso medio.
Riesgos de manipulación a probar antes del pedido
Los riesgos de ejecución en fábrica incluyen desgarro de fibra o delaminación bajo humedad. Utilice la inspección por muestreo ISO 2859-1 para verificar la resistencia al aplastamiento de bordes y a la perforación. Para la entrega de la RFQ, incluya una etapa de aprobación de muestra para confirmar que la caja resiste las pruebas de caída y vibración. Consulte Diseño de cajas de cartón corrugado – Wikipedia para los métodos de prueba estándar.
Cómo incorporar estas verificaciones en un RFQ
En este punto de control, las dimensiones, el peso y el canal de distribución del producto deben documentarse antes de especificar la estructura de la caja. Confirme las dimensiones internas exactas con el comprador y verifique que el peso combinado del cartón cumpla con el valor requerido de la prueba de aplastamiento del borde (ECT). Pregunte al proveedor: ‘¿Cuál es la clasificación ECT para la construcción de doble pared propuesta?’ y solicite una confirmación por escrito de la combinación de canales (p. ej., BC o EB).
Detalles de especificación a confirmar
Antes de realizar el pedido, verifique el estilo de la caja (contenedor regular ranurado, contenedor de ranura parcial, etc.), la calidad del cartón y la especificación de impresión. Utilice la RFQ del comprador para verificar de forma cruzada el largo, ancho y profundidad internos. No acepte una dimensión que se desvíe más de la tolerancia aprobada del requisito sin una nota de desviación firmada. Confirme la dirección del canal en relación con la abertura de la caja para evitar fallas de apilamiento.
Registro de aprobación de muestras
Después de recibir la muestra de preproducción, mida las dimensiones reales y registre el valor ECT del informe de prueba del proveedor. Compare la muestra con el arte aprobado y el dibujo estructural. Si la muestra pasa, firme y feche el registro de aprobación. Si falla, documente la no conformidad y solicite una muestra revisada. Utilice el muestreo de inspección ISO 2859-1 para el lote de producción.
Notas de traspaso de producción
Al realizar la transferencia a producción, incluya la muestra aprobada, la hoja de especificaciones firmada y el plan de inspección. Anote cualquier instrucción especial de manejo (p. ej., ‘no apilar más de 5 palets de altura’). Pida a la fábrica que confirme que la configuración de la corrugadora coincide con la combinación de canales aprobada y que las planchas de impresión estén alineadas antes de liberar la tirada. Una inspección final previa al envío debe verificar la cantidad, las dimensiones y la calidad de impresión contra la RFQ.
Verificación de fuente: Norma de inspección por muestreo ISO 2859-1. Estas referencias respaldan los controles; registre la norma de aceptación específica del proyecto, el responsable de la evidencia y la fase de aprobación en la solicitud de cotización (RFQ) o el expediente de calidad.
En conclusión
La aprobación final para cajas de cartón corrugado de doble pared requiere que compare la muestra del proveedor con la especificación aprobada, verifique la calidad del cartón, el tipo de canal y la clasificación ECT, y documente cada factor de costo y el MOQ en la RFQ firmada. Preseleccione solo aquellos proveedores cuya evidencia (mediciones de muestras, certificado de material y capacidad de fábrica) coincida con la revisión acordada antes de la liberación de producción.
Para aprobar una muestra, visite cajas de cartón corrugado y confirmar la especificación final, los supuestos del presupuesto, la aprobación de la muestra, la evidencia de control de calidad, el riesgo de aprobación y el seguimiento del proveedor antes del pedido al por mayor.
Preguntas frecuentes sobre cajas de doble pared
¿Qué deben confirmar los compradores antes de pedir cajas de cartón corrugado de doble pared?
Sí, cuando las dimensiones internas, el peso y el canal de distribución del producto se documentan primero. Confirme las dimensiones internas exactas, la calidad del cartón, el tipo de canal (p. ej., BC o EB) y el método de impresión en la RFQ. Solicite un certificado de material que confirme la clasificación de la prueba de aplastamiento del borde (ECT) y el peso base, y pida una muestra física hecha del material de producción previsto antes de la producción en masa. Confirme el plazo de producción después de que las especificaciones y la aprobación de la muestra estén fijas. Separe los factores de costo de material, configuración, empaque, flete y reorden en la RFQ. Pida al proveedor que confirme la capacidad de la fábrica y quién es responsable del seguimiento.
¿Cómo deben los compradores comparar MOQ, plazo de entrega y términos del presupuesto?
Compare el pedido mínimo (MOQ), el tiempo de entrega y las condiciones de cotización solicitando una cotización desglosada por partida para su cantidad exacta y confirmando el MOQ por SKU en la RFQ. El tiempo estándar de producción es de 15 a 30 días hábiles después de confirmar las especificaciones, el arte final y los requisitos de muestra. Solicite al proveedor un desglose de costos por escrito que incluya cualquier tarifa por herramientas personalizadas, y seleccione solo a los proveedores que confirmen estos términos por escrito.
¿Qué controles de muestra, calidad o proveedor reducen el riesgo?
Antes de aprobar la muestra, realice una prueba de caída con su producto real dentro de la caja de cartón corrugado de doble pared para verificar la protección. Compare la muestra física con las dimensiones aprobadas, la calidad del cartón, el tipo de canal y el registro de impresión, y registre cualquier desviación de tolerancia por escrito. Utilice el muestreo de inspección ISO 2859-1 para verificar el aplastamiento del borde y la resistencia a la perforación, y apruebe la muestra solo después de que todas las verificaciones pasen para garantizar que la tirada de producción coincida con la línea base aprobada. Confirme el MOQ y la cantidad del pedido por color, ancho, arte y ruta de empaque. Confirme el plazo de producción después de que las especificaciones y la aprobación de la muestra estén fijas. Separe los factores de costo de material, configuración, empaque, flete y reorden en la RFQ. Pida al proveedor que confirme la capacidad de la fábrica y quién es responsable del seguimiento.
Para las verificaciones de las preguntas frecuentes, consulte control de calidad de embalaje de papel.
Traspaso de solicitud de cotización (RFQ): Comparta el tamaño del producto, el material, el diseño gráfico, la cantidad, la necesidad de muestras, el método de embalaje y la fecha límite para que el RFQ pueda revisarse antes de la aprobación de la muestra. Envíe las especificaciones para revisión.
Hacer una pregunta sobre empaques