
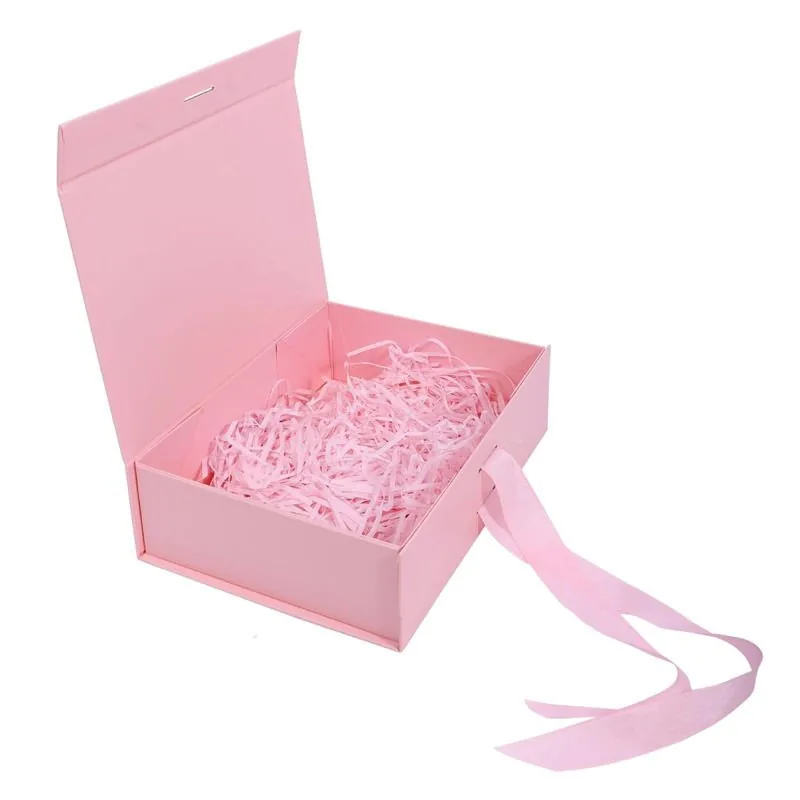
Planificar cajas magnéticas personalizadas comienza con las dimensiones del producto y la ruta de distribución, ya que ambos factores afectan el cartón, la estructura, la impresión, el espacio para inserts, el embalaje y la muestra utilizada para liberar la producción.
Esta guía de empaque convierte esas decisiones en un resumen de dieline, un registro de aprobación de muestras y una lista de verificación de cotización para comparar proveedores bajo la misma especificación.
Respuesta directa: Para las cajas magnéticas personalizadas, comience con las condiciones de uso y el rendimiento requerido, luego conviértalas en especificaciones medibles, evidencia del proveedor, verificaciones de muestra, y exclusiones de solicitud de cotización.
Definir el requisito del comprador
| Aplicación | Condición de ajuste | Riesgo a evitar. | Especificación o prueba | Seguimiento |
|---|---|---|---|---|
| Caja de regalo de lujo para un set de perfume de 300 gramos | Cartón rígido con el grosor confirmado por el comprador, envuelto en papel de arte de 157 g/m² con laminado soft-touch. | La profundidad incorrecta del bolsillo del imán provoca que la tapa se abombe o no cierre después del número de ciclos aprobado por el comprador | Envíe una muestra de preproducción con el informe de prueba de fuerza de tracción del imán | Apruebe la muestra según el peso de su producto y la tolerancia de la bisagra |
| Caja de suscripción para 6 artículos frágiles de cerámica | Inserto de cartón corrugado de doble pared con ranuras troqueladas personalizadas e imanes de neodimio | Una densidad de espuma del inserto demasiado baja provoca el desplazamiento de los artículos y su rotura durante el tránsito | Solicite el valor ECT (prueba de aplastamiento del borde) del inserto y un video de prueba de caída | Verifique que el ECT cumpla con el estándar de paquetería de su transportista antes del pedido al por mayor |
| Kit de unboxing para comercio electrónico para un accesorio electrónico premium | Cierre de solapa magnética con cartulina gris, grosores confirmados por el comprador, laminado mate y cordón para abrir. | Una desalineación del imán que supere la tolerancia acordada provoca que la solapa se quede abierta, reduciendo el valor percibido. | Proporcione un diagrama de posición del imán con la indicación de tolerancia aprobada por el comprador | Inspeccione la primera muestra de artículo con un calibre pasa/no pasa para la colocación del imán |
| Caja de regalo corporativa para 500 artículos promocionales idénticos | Caja rígida estándar con el cartón especificado, estampado enfoil de un color y el imán especificado. | El registro de estampado en caliente se desvía durante la tirada, lo que genera inconsistencia de marca. | Solicite una prueba de estampado en caliente sobre el cartón real antes de la producción. | Apruebe la prueba y establezca una inspección aleatoria acordada durante el empaque. |
Utilice esta tabla de adecuación de aplicación como una secuencia de aprobación. Para una caja de regalo de lujo minorista destinada a un set de perfume de 300 gramos, una mala decisión puede significar que una incompatibilidad en la profundidad del bolsillo del imán cause abombamiento de la tapa o fallo en el cierre después del número de ciclos de cierre aprobado por el comprador. Solicite prueba por escrito y compárela con la muestra o especificación aprobada. Use el resultado para decidir si este punto de control puede avanzar o debe quedarse en espera.
Mantenga la decisión de la caja de regalo de lujo para el set de perfume de 300 gramos bajo un solo número de revisión: conserve la respuesta del proveedor, la muestra marcada, la especificación aprobada, la cotización y el responsable de la aprobación juntos. Si la evidencia contradice el registro aprobado, retenga la cotización, la muestra o la liberación de producción hasta que la desviación se explique por escrito. Una vez que el comprador y la autoridad técnica designada hayan aceptado la evidencia, traslade el registro de aprobación firmado a la orden de compra, la transferencia de producción, la liberación de envío y la revisión de reorden posterior para que todos los equipos trabajen desde la misma base.
- El grosor del cartón y la fuerza de tracción del imán cumplen con el peso del producto y la secuencia de desempaque. Informe de prueba de fábrica para el calibre del cartón y la lectura de gauss del imán por tamaño de caja. Gerente de calidad o producción del proveedor. La caja no permanece cerrada o la bisagra se agrieta durante el primer uso. Solicite el informe de prueba antes de la aprobación de la muestra.
- La profundidad del bolsillo magnético y la unión adhesiva superan una prueba de pelado de 24 horas. Video de la prueba de pelado en tres muestras de producción de la misma tirada. Equipo de control de calidad del proveedor. Los imanes se desprenden después de unos ciclos, lo que causa devoluciones. Agregue el video de la prueba de pelado a la lista de verificación de aprobación de muestras.
- Las dimensiones finales de la caja se mantienen dentro de la tolerancia aprobada por el comprador según la hoja de especificaciones. Informe de inspección de las primeras muestras de producción de la línea de producción. Control de calidad del proveedor o inspector externo. Las cajas no se ajustan al producto o al estante minorista, lo que causa retrabajo. Exija el informe de inspección de la primera pieza antes de la producción en masa.
- El proveedor ha ejecutado pedidos similares de cajas magnéticas recientemente. Historial de pedidos o referencia de clientes para tamaños de caja y tipos de imán comparables. Ventas o gerente de cuenta del proveedor. El proveedor carece de experiencia, lo que genera retrasos o problemas de calidad. Solicite dos referencias de clientes y confírmelas por teléfono o correo electrónico.
Compare el historial del proveedor con el Norma de inspección por muestreo ISO 2859-1 antes de aceptar el requisito.
Comparar las rutas disponibles
Antes de ordenar, verifique que la fábrica pueda producir una caja que coincida con el peso y las dimensiones de su producto. Pregunte: ¿Cuál es el gramaje máximo de cartulina que puede envolver alrededor del imán especificado? Una muestra confirmada con un informe de prueba de tracción del imán elimina las conjeturas.
Use este checklist para comparar opciones de proveedores:
- Especificaciones: Confirme que el tamaño estándar del imán de la fábrica se alinee con su requisito de fuerza de cierre de la caja.
- Riesgo de producción: Pregunte: ¿Cómo evitan la desalineación del imán durante el laminado? Busque un proceso de ensamblaje basado en plantillas.
- Ejecución de fábrica: Solicite un video de la caja abriéndose y cerrándose 50 veces para verificar la durabilidad de las bisagras.
- Solicitud de cotización/entrega de muestra: Exija una muestra con una hoja de especificaciones firmada antes de aprobar la producción en masa.
Para cajas magnéticas rígidas, la tabla siguiente compara las rutas comunes:
| Ruta | Verificación clave | Pregunta del comprador |
|---|---|---|
| Caja en stock + impresión personalizada | Fuerza del imán | ¿El imán de stock soporta el peso de mi producto? |
| Tamaño personalizado + imán estándar | Grosor del cartón | ¿Cuál es el peso mínimo de cartón para mis dimensiones? |
| Totalmente personalizado (tamaño, imán, forro) | Aprobación de muestra | ¿Cuál es el plazo de entrega de una muestra preproducción? |
Después de comparar rutas, pase a la etapa de solicitud de cotización solo cuando tenga una muestra verificada que supere sus pruebas de cierre y bisagra.
punto de control de la solicitud de cotización
Revisar la prueba requerida
- Las cajas magnéticas personalizadas para sets de regalo minoristas o productos de suscripción requieren especificaciones dimensionales y de material más estrictas que los cartones plegadizos estándar. Verifique el grosor del cartón gris, la fuerza de tracción del imán y los gramos del papel de envoltura según el peso de su producto y la prueba de caída de la tapa. Un cartón por debajo de la especificación causa flexión de la tapa; los imanes débiles pueden fallar tras aperturas repetidas. Ambos defectos pueden elevar las tasas de devolución y dañar la percepción de marca. Solicite una ficha técnica con rangos de tolerancia y pida un video de la prueba de caída realizado en la sala de muestras de la fábrica.
- Las cajas con cierre magnético requieren controles de calidad que las líneas de cartón estándar omiten, especialmente la alineación del imán y la resistencia de la unión adhesiva. Asegúrese de que la fábrica realiza una prueba de atracción magnética en cada lote de producción y documenta el tiempo de curado del adhesivo antes del embalaje. Los imanes desalineados o las uniones de cola fría provocan fallos en campo que son invisibles hasta que la caja llega al usuario final. Seleccione solo a los proveedores que compartan una lista de control de garantía de calidad por escrito con tolerancias de colocación del imán y resultados de prueba de cizalladura del adhesivo.
- Personalización de empaques personalizados para cajas magnéticas a menudo requiere una cantidad mínima de pedido que cubra la preparación del troquel y el desperdicio de corte del material. Confirme si el MOQ (cantidad mínima de pedido) a nivel de proyecto es aplicable, o verifique si el tamaño o la construcción seleccionada activan un mínimo más alto. Pedir por debajo del MOQ puede retrasar la producción o obligar a un recargo que reduce el margen. Una comprobación clara del MOQ evita sorpresas de última hora en la cotización. Compare su volumen de pronóstico frente al umbral del MOQ y solicite una confirmación por escrito del pedido mínimo antes de aprobar la muestra.
- Los compradores a menudo aprueban una muestra de caja magnética sin revisar la prueba de producción, y luego enfrentan desviaciones de color o ajuste en el volumen. Exija una prueba de producción firmada que muestre el arte final, las dimensiones, la posición del imán y la especificación de empaque antes de que la fábrica corte el material. Una muestra puede usar cartón cortado a mano e impresión de hoja única; las tiradas de producción usan troquelado e impresión offset. Sin una prueba, usted aprueba un proceso que difiere de la muestra. Agregue un paso de aprobación de prueba a su cronograma y no libere el depósito de producción hasta que la prueba coincida con la especificación firmada.
- El riesgo de aprobación aumenta cuando el comprador y la fábrica usan diferentes unidades de medida o ignoran la tolerancia acumulativa en múltiples componentes de la caja. Documente la tolerancia aceptable para la holgura entre tapa y base, la profundidad del rebaje del imán y el solapamiento del papel envolvente, en milímetros. Una pequeña holgura por lado se acumula y provoca un desajuste mayor que hace tambalear la tapa. Sin tolerancias por escrito, la fábrica enviará lo que pase su control interno, no el suyo. Incluya su tabla de tolerancias en la orden de compra y solicite al equipo de QC que mida tres muestras aleatorias del primer cartón de producción.
Construir el activo de decisión
Cuando una caja magnética falla en la bisagra o en la alineación del imán, el comprador absorbe el coste de las devoluciones y la pérdida de atractivo en estantería. El modo de fallo concreto es una colocación inconsistente del imán que causa caída o desalineación de la tapa. El control es un activo de decisión en tres pasos: verificación de pruebas del proveedor, comprobación de aprobación de muestras y control de reposición.
Evidencia del proveedor a solicitar
Solicite un informe de capacidad de proceso que documente la tolerancia de inserción del imán y la consistencia del grosor del cartón. Verifique que la fábrica utiliza una línea de montaje con guías (plantillas/jigs) en lugar de colocación manual. Esto elimina la ambigüedad sobre si el proveedor puede mantener especificaciones ajustadas a escala.
Evidencia de aprobación de muestras
Inspeccione las muestras preproducción para verificar la fuerza de tracción del imán (igual o superior al umbral de fuerza aprobado por el comprador) y el ciclo de flexión de la bisagra (el número acordado de aperturas sin deformación). Rechace cualquier muestra con reventón visible del adhesivo o cierre desigual. Esta comprobación confirma que la ejecución de la fábrica coincide con la solicitud de cotización.
Registros de control de reorden
Establezca un protocolo de inspección de primera pieza para cada reorden. Compare el nuevo lote con la muestra aprobada utilizando un calibre pasa/no pasa para la posición del imán. Esto evita la deriva de producción y garantiza que se respeten los términos de costo de reorden o cantidad mínima de pedido sin cambios sorpresa en las especificaciones.
Utilice esta tabla para realizar el seguimiento de la transición desde la solicitud de cotización hasta la aprobación de la muestra:
| Punto de control | Especificación | Criterios de aprobación |
|---|---|---|
| Prueba del proveedor | Tolerancia del imán dentro de la tolerancia aprobada por el comprador | Ensamblaje con plantilla documentado |
| Aprobación de muestra | Fuerza de tracción ≥ el umbral de fuerza aprobado por el comprador | Ciclos de bisagra acordados sin fallos |
| Control de reorden | Inspección de primera pieza | Coincide con la muestra aprobada pasa/no pasa |
Al construir este activo de decisión, el comprador pasa de la resolución reactiva de problemas a la aplicación proactiva de especificaciones, reduciendo el riesgo de producción y garantizando que cada transición de solicitud de cotización/muestra sea repetible.
Preparar insumos de RFQ comparables
En este punto de control del proceso, debe tener una hoja de especificaciones del producto finalizada y un rango de precio unitario objetivo antes de solicitar cotizaciones. Sin estos, las respuestas de las fábricas serán inconsistentes y difíciles de comparar.
Utilice la siguiente lista de verificación para estandarizar sus entradas de solicitud de cotización entre proveedores:
- Especificaciones.: Indique las dimensiones exactas (mm), el grosor del cartón (p. ej., grosor del cartón gris en mm), el tipo de imán (p. ej., neodimio o ferrita) y el estilo de cierre (p. ej., tapa articulada con cordón para tirar).
- Coste o pedido mínimo: Indique su costo unitario objetivo y la cantidad de pedido preferida. Tenga en cuenta que los costos de herramientas de la caja magnética varían según la cantidad de imanes y la complejidad de la bisagra.
- Riesgo de producción: Identifique los puntos críticos de calidad: tolerancia de alineación del imán, ciclos de durabilidad de la bisagra y resistencia al alabeo bajo alta humedad.
- Ejecución de la fábrica: Solicite un lote de muestras para pruebas dimensionales y de cierre antes de iniciar la producción completa.
- Solicitud de cotización/Entrega de muestra: Envíe un único PDF con todas las especificaciones, un render 3D o referencia de muestra física, y un cronograma claro para la aprobación de la muestra.
Para obtener más información sobre cómo alinearse con las capacidades de la fábrica, consulte nuestra control de calidad de embalaje de papel.
En conclusión
La aprobación final para productos de cajas magnéticas personalizadas se basa en verificar que el precio unitario cotizado se alinee con el grosor del cartón elegido y la calidad del imán, ya que estas dos variables son el principal factor de costo en la producción de cajas rígidas. Antes de reducir la lista de proveedores, documente la fuerza de sujeción magnética específica y la tolerancia de la bisagra requeridas para su producto, luego compare estos requisitos contra las especificaciones estándar de la fábrica para identificar cualquier riesgo de aprobación por expectativas de rendimiento desalineadas. Valide la especificación solicitando una muestra que coincida con sus dimensiones finalizadas y fuerza de cierre, y utilice dicha muestra para confirmar que el proveedor puede ofrecer un alineamiento magnético consistente durante toda la producción.
Preguntas frecuentes
¿Cómo debería un comprador B2B hacer coincidir el caso de uso de la industria?
Comience por mapear las dimensiones, el peso y la secuencia de desempaquetado de su producto con el estilo de caja: las cajas rígidas magnéticas son adecuadas para artículos más pesados, mientras que los cartones plegables funcionan para productos más ligeros. Revise los pedidos anteriores del proveedor para industrias similares a fin de confirmar que comprenden las exigencias estructurales de su aplicación, y solicite una ficha de especificaciones que indique el grosor del cartón, el tamaño del imán y la tolerancia del ángulo de cierre antes de comparar cotizaciones.
¿Qué prueba del proveedor deben solicitar los compradores para cajas magnéticas personalizadas?
Antes de aprobar cajas magnéticas personalizadas, solicite una muestra o prueba escrita que coincida con el material final, la estructura, la impresión, el acabado y el requisito de embalaje. Pregunte qué evidencia de QC puede presentar el proveedor y quién es el responsable de la aprobación si la muestra sufre cambios. El riesgo consiste en pasar a la producción en serie sin un referente compartido para defectos, color, ajuste o consistencia en reposiciones.
¿Qué deberían fijar los compradores antes de aprobar la lista de verificación de ajuste del caso de uso del comprador?
Fije la hoja final de especificaciones que detalle el tipo de cartón, el tamaño y la colocación del imán, el requisito de fuerza de cierre y el acabado de impresión, luego confirme el plazo de producción de 15 a 30 días laborables después de la aprobación de la muestra. Requiera un informe de inspección de primera pieza firmado para el pedido inicial y cada reorden, y verifique los pasos de mitigación de riesgos del proveedor para el abastecimiento de imanes o falla de bisagras, garantizando así una calidad consistente a nivel de volumen.
transferencia de solicitud de cotización: Envíe las especificaciones para revisión.
Hacer una pregunta sobre empaques