
ウィンドウボックス見積もりは、抜き型、フィルム材質と厚み、貼付面積、製品クリアランス、板紙、印刷見当、仕上げ、梱包がすべて同時に定義されていない場合に変動します。.
以下のセクションは、これらの入力をバイヤー確認項目、サンプル証拠、コスト項目、および承認記録1件に変換します。.
直接回答: ウィンドウ抜き形状とコーナー形状、フィルム材質と公称厚み、重なりと貼付経路、製品クリアランス、板紙、印刷と抜きの見当、仕上げ、数量、梱包、サンプル検査を指定してください。生産前に、実際の梱包済み製品、フィルム接着、成形済みカートン、アートワーク改訂版を承認してください。.
価格交渉前の見積もり入力項目
| コスト要因 | 何がそれを変えるか | 見積もりのシグナル | 回避すべきリスク | 購入者の行動 |
|---|---|---|---|---|
| ウィンドウフィルムの素材と厚さ | PET、PVC、またはPLAフィルムのグレードとゲージの選択 | フィルムの種類と厚さのラインアイテム(単価含む) | 薄いフィルムは破れやすく、厚いフィルムはコストとリードタイムを増加させる | サプライヤーにフィルム仕様書を要求し、ゲージ許容差を確認する |
| ウィンドウの切り抜き形状とサイズ | ダイカットの複雑さ、ウィンドウの数、およびエッジ仕上げ | 非標準形状に対する別途工具費または1個あたりの追加料金 | 複雑な切り抜きは位置ずれやフィルム剥離を引き起こす可能性がある | 生産前にダイカット寸法を製品適合サンプルと照合して確認する |
| 箱の基材と印刷仕上げ | 板紙の厚さ、コーティング、印刷色数、仕上げタイプ | 材料グレードと印刷工程を記載し、千枚あたりのコストを明記 | 薄い板は反りやすく、印刷面積が多いと廃棄率とコストが増加 | 見積もり間で基材と印刷仕様を比較し、実物見本を請求する |
| 最小注文数量(MOQ)と生産リードタイム | 発注数量と仕様確定が15〜30営業日の生産開始トリガーとなります | MOQはプロジェクト単位で200個と明記、リードタイムはサンプル確認を除く | MOQ未確定や開始条件の未確認は納期を遅らせ、単価を上昇させる | ラインごとにMOQを確認し、リードタイムの開始条件を書面で要求する |
| サンプルと承認プロセス | サンプルラウンド数、アートワーク修正回数、承認サインオフ | サンプル1ラウンドあたりのコストと修正費用を見積もりに記載 | サンプルラウンドの多さは生産を遅らせ、隠れたコストを追加する | RFQでサンプルラウンド数を制限し、生産サンプル前に仕様とアートワークを承認する |
ボードグレード、構造、製品と閉じる適合性、印刷または仕上げの見本、梱包方法、サプライヤーの回答、サンプル結果、承認責任者を1回の改訂にまとめる。記録に相違がある場合は、支配的な記録を特定し、見積もり、生産、または出荷放出の前に書面で逸脱を解決する。.
- 仕様、アートワーク、サンプルの承認後に標準生産リードタイム(15〜30営業日)を確認してください。. リードタイムは必要日時のバッファーを定義し、発注スケジュールや在庫計画に影響する。入力準備前に生産が始まると、遅延や急制増 Charges が発生し、バッファーが失われる。見積もりにリードタイム開始のトリガーを明記させ、サンプルレビューと出荷を生産期間外に保つようサプライヤーに求める。.
- プロジェクトレベルの最小注文数量(MOQ)200個を確認し、フィルム切り抜き、窓パッチ、または包装が別個の最小数量を発生させるかどうかを確認してください。. MOQは単価と発注の実現可能性に影響し、別個の最小数量は総数量を膨らませる可能性があります。PETフィルムパッチ付き窓箱の場合、MOQが箱本体のみに適用されるか、フィルムラミネーション工程にも適用されるかを確認してください。サプライヤーは無関係なラインにサイトレベルのMOQを適用し、より高い実効最小数量を隠し、見積もりの有効性を変更する可能性があります。各コンポーネント(箱、フィルム、包装)がプロジェクトMOQを共有するか、例外を記載した書面による確認を要求してください。.
- 生産前に、印刷とフィルム切り抜きの位置合わせの両方について、アートワークバージョンとサンプル承認の証拠を記録してください。. 承認済みサンプルがQCの基準となります。記録が欠落していると、承認済み設計から逸脱した生産が可能になります。ブランド印刷とダイカット開口部を備えたウィンドウボックスは、意図した生産材料から作られた実物サンプルが必要であり、印刷と抜きの見当およびフィルム接着を示す必要があります。未承認のアートワーク改訂版またはずれたフィルムパッチで生産ロットが進行すると、QCで全数拒否が発生します。アートワーク改訂版、フィルムロット参照、サンプル署名承認者を明記した署名済み承認記録を1件要求してください。.
FSC Chain of Custody認証は、森林由来の材料をサプライチェーン全体で追跡する。繊維原産地の主張については、認証範囲を FSCサプライチェーン管理ガイダンス. Pantoneの物理的なフォーミュラガイドは、スポットカラーの指定と承認のための生産基準です。印刷仕上げの場合、生産色は、記載されている最新の物理的な基準に照らして承認してください。 Pantoneグラフィックス製品.
主要コスト要因
窓付きカートンのコストは、紙板の面積だけでなく、全体的な構造と承認プロセスによって決まります。フィルムの選択、切り抜き形状、接着面積、製品サポート、印刷位置合わせ、包装方法、サンプル改訂はすべて、材料使用または生産処理を変更します。サプライヤーに同じ承認済みコンセプトで価格設定を依頼し、ツーリング、セットアップ、検査、包装の背後にある前提を開示するよう依頼してください。.
| オプション | 最適フィット | 承認リスク | 検証チェック | バイヤーのフォローアップ |
|---|---|---|---|---|
| フィルムなしの開放切り抜き | 直接取り扱いに耐えられ、防塵バリアを必要としない製品 | 露出した製品表面は、取り扱い中に傷がついたり、汚染されたり、剥がれたりする可能性があります | 実際の製品を包装し、流通および小売の取り扱いシナリオを確認してください | 最終見積もりを依頼する前に、露出が許容可能かどうかを確認してください |
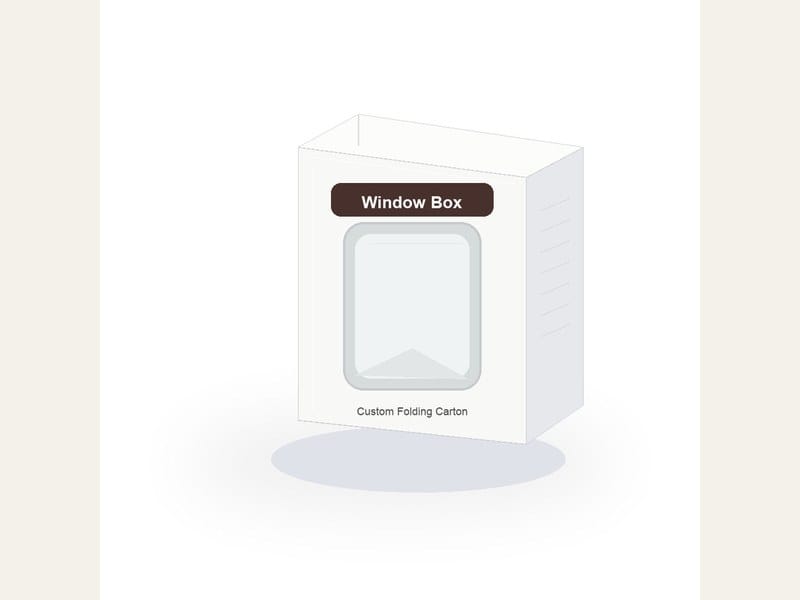
| 透明フィルム付き窓 | 視認性と保護バリアの両方が必要な小売展示 | フィルムは、材料と接着工程が適合していない場合、製品の視認性にしわ、浮き、傷、または歪みを生じる可能性があります。 | フィルム仕様、接着方法、および取り扱い検査に合格した成形サンプルを要求します。 | フィルム、取付エリア、および外観品質基準を1つのサンプル記録として承認します。 |
| インサートまたは製品固定を備えた窓。 | 開口部の背後で位置合わせを維持しなければならない製品。 | 製品が窓からずれたり、切断端面に擦れたり、過剰な梱包工数が発生する可能性があります。 | 完成品と付属品を使用して完全なパックアウト試験を実施します。 | 大量価格設定の前に、インサート、向き、積載順序、検査ポイントを固定します。 |
| 複雑な、または厳密に位置が合わされた切り抜き。 | 開口部がアートワークや製品の特徴と正確に一致しなければならない設計。 | 小さな見当ずれが目に見えるようになり、不良率の増加や手動調整の必要性が生じる可能性があります。 | ダイラインのオーバーレイと複数の生産代表サンプルを確認し、印刷と切断の位置合わせを検証します。 | バイヤー承認の視覚的限界を定義し、生産中にどのように確認されるかを尋ねます。 |
| 代替のボール紙、仕上げ、または梱包方法。 | 店頭での外観、強度、流通要件のバランスを取るプロジェクト。 | より安価な素材や仕上げは、剛性、耐擦傷性、接着、またはカートンの積み重ねに影響を与える可能性があります。 | 同じ製品荷重と輸送用梱包を使用したサンプルを比較します。 | 内訳のある見積もりの違いを要求し、適合性と取り扱いの承認後にのみオプションを選択します。 |
クリーンな比較のために、製品の寸法と重量、意図する向き、窓の目的、バリア要件、アートワークと仕上げファイル、ボール紙の好み、インサートのコンセプト、梱包数量、輸送方法、承認スケジュールを提供します。サプライヤーに、単価に含まれるものと、金型、段取り、サンプル、特殊フィルム、インサート、手動積載、検査、保護梱包に対して別途請求されるものを特定するよう依頼します。.
品質管理計画は、コストの前提条件に直接結びつける必要があります。切り抜き位置、エッジ状態、フィルムの接着と外観、箱の寸法、接着の完全性、製品の適合性、印刷と切断の見当合わせ、パックアウトの向きのチェックを要求します。サプライヤーがこれらの点に関する証拠を説明できない場合、低価格見積もりはまだ決定可能ではありません。ZHY Packing社のものを使用してください。 (この行は8番と10番の間にあり、空行ではありません。原文には9番「packaging dieline and custom packaging specs」の一部が含まれていますが、8番の文の続きです。ただし、指示通り番号ごとに1行ずつ翻訳する必要があります。原文では9番は単独行です。翻訳します:) 承認されたコンセプトとサンプル要件を見積もり用に送信すること。.
最小発注数量と数量割引価格
- サプライヤーがフィルム仕様書またはゲージ公差の文書を提供できない場合: フィルムの種類とゲージが文書化されていないと、薄いフィルムは破れやすく、厚いフィルムはコストとリードタイムが増加し、製品の適合性を確認できません。見積もりまたはサンプリングの前に、サプライヤーにフィルム仕様書を要求し、ゲージ公差を確認してください。サプライヤーからの書面によるフィルム仕様書には、材料の種類(PET、PVC)とゲージ公差(±ミクロン)を含めること。見積もり間でフィルムの種類と厚さを比較し、視覚および触覚チェック用の物理的なサンプルを要求する。.
- 試作サンプルが実際の製品と一緒に梱包されておらず、適合性検証ができない場合: フィルムの接着、抜き位置の合わせ、および製品の適合性を評価できず、量産時に不良品や手直しが発生する可能性があります。サプライヤーに実際の製品を同梱した試作サンプルを製作させ、書面で承認するよう要求する。承認済みサンプル記録には署名を含め、フィルム接着チェック(剥離テスト)および抜き寸法検証を含むこと。サンプル記録に署名され、逸脱が文書化および解決されるまで、生産リリースを保留する。.
- 生産前に抜き寸法が製品適合サンプルと照合されていない場合: 複雑な抜き形状により、位置合わせの問題、フィルム剥離、または箱内での製品の動きが発生する可能性があります。サプライヤーに抜き寸法測定値を提供させ、製品適合サンプルと比較する。サプライヤーからの測定レポートには、抜き寸法(長さ、幅、コーナー半径)が承認済み適合サンプルと一致していることを示すこと。抜き寸法が許容範囲内で製品適合サンプルと一致する場合のみ承認し、一致しない場合は修正サンプルを要求する。.
- サプライヤーがプロジェクトレベルの最小発注数量200個が各箱ラインに適用されるか、またはアートワークや構造に別個の最小数量が存在するかを確認しない場合: 隠された最小発注数量の分割により、総発注量、セットアップ費用、単価が増加し、数量割引が損なわれる可能性があります。サプライヤーに書面で箱ラインごとの最小発注数量、およびアートワーク、構造、または仕上げの変更が別途最小数量を発生させるかを明記するよう要求する。ラインごとの最小発注数量に関するサプライヤーの書面による確認書には、工具、セットアップ、または特別仕上げに関する追加の最小数量を含めること。見積もり間で最小発注数量条件を比較し、総発注数量がプロジェクトの最小200個を満たしていることを確認し、隠れた最小数量を候補から除外する。.
確認 カスタム紙包装 これらの数量確認のため。.
チェックすべき隠れたコスト
バイヤーがフィルム仕様、抜き公差、またはセットアップ費用を文書化せずにウィンドウボックスの見積もりを承認すると、再発注のリスクが高まります。不明確な仕様はサンプル承認後にコストを変動させます。以下のチェックにより、各隠れ費用を検証可能なRFQ入力項目に変換します。.
材料と仕様のコスト要因
書面によるフィルムゲージと基材グレードがないと、サプライヤーは破れやすい薄いフィルムや反りやすいボール紙を見積もる可能性があります。見積もり間でフィルムの種類、厚さ、接着剤を比較する。フィルム仕様書と物理的なサンプルを要求し、生産前に承認済みサンプルに対してゲージ公差を確認する。.
カスタマイズ、セットアップ、最小ロット数の影響
抜き加工、箔押し版、サンプリングに関するセットアップ費用は、しばしば単価に含まれています。サプライヤーに工具、セットアップ、サンプリングを個別に項目化するよう要求する。200個のプロジェクトレベルの最小発注数量が各箱デザインに適用されるか、または各アートワーク、構造、仕上げのバリエーションが独自の最小数量を発生させるかを確認する。.
見積もりと納品に潜むリスク
輸出用カートン数、保護梱包、パレット要件、運賃基準を個別の商用明細として確認します。受注後に配送コスト比較が変わらないよう、通過テストや追加保護材の費用をどちらが負担するかを記録します。.
生産前にこれらのコストを表面化するサプライヤーの場合、見直します。 電子商取引用の包装ソリューション.
正確な見積もりを得る方法
サンプリング前に、ウィンドウ構造、製品適合要件、必要な証拠、承認責任者を定義してください。.
- フィルム材質、公称厚み、貼付経路、抜き形状を文書化してください。.
- 板紙、印刷、仕上げ、製品クリアランス、梱包を指定してください。.
- サンプルがどの工程とテストを代表するかをサプライヤーに確認してください。.
- 数量、段取り費用、サンプル範囲、リードタイム開始条件を確認してください。.
要件と成功基準を定義する
フィルム、抜きと重なり、板紙、印刷、仕上げ、製品適合性、視認エリア、承認された接着方法を明記してください。価格提示前に代替案をサプライヤーにマークさせるよう依頼してください。.
工場と実行詳細を確認する
ダイカット、フィルム貼付、印刷、仕上げ、梱包、検査を誰が管理するかを確認してください。サンプルが代表する生産材料と適用方法を要求し、別途最小数量が適用されるかどうかを確認してください。.
サンプルを承認し、再発注リスクを管理する
実際の製品を梱包した実物サンプルを承認してください。合意された接着方法を使用し、抜き寸法、製品クリアランス、成形カートン、印刷と抜きの見当を検証してください。フィルム仕様と受入結果を記載した署名済み承認記録を保管してください。 生産工程概要 承認済み仕様を引き継ぎに整合させるため。.
結論として
ソースチェック: 紙板に森林由来の表示がある場合、現在の認証範囲を以下で確認してください。 FSC検索. 。印刷色については、Pantoneの 印刷・パッケージングガイド が関連する物理的参照の選択に役立ちます。どちらの資料もフィルムの密着性、抜型の適合性、または加工済み箱を証明するものではありません。これらは実際のサンプルで承認してください。.
最終承認は ウィンドウボックス梱包 RFQの入力値(フィルムタイプとゲージ、カットアウト寸法、基材と仕上げ)が承認済みサンプルおよびサプライヤーのドキュメントと一致していることを確認します。各見積もりを仕様書と照合し、製品固有の例外が確認されない限り200個というプロジェクトレベルでのMOQ(最小発注数量)と、仕様・アートワーク・サンプル要件の確定後の15〜30営業日のリードタイムを確認し、生産前にフィルムの仕様書、ピールテスト結果、ダイカット寸法を記録します。本番生産に使用する素材で製作され、実際の製品と共に梱包された物理サンプルを提供できるサプライヤーのみを候補に残し、フィルム密着性と製品適合性を検証します。このRFQからサンプル承認に至る構造化された引き継ぎにより、商業条件と品質基準が確定し、量産へのスムーズな移行が可能になります。.
サンプルを承認するには、こちらをご覧ください。 紙箱製品 そして、大量発注前に最終仕様、見積もりの前提条件、サンプル承認、QC証拠、承認リスク、サプライヤーへのフォローアップを確認する。.
この工程がその検査に繋がる場合は、以下の基準と比較してください。 石鹸箱:素材、ウィンドウ、プリントチェック.
よくある質問
ウィンドウボックス包装を注文する前に、バイヤーはどのような点を確認する必要がありますか?
Window film type(PETなど)、ゲージ、カットアウト寸法、および製品適合性を確認するには、実際の商品と梱包された生産前サンプルを承認してください。プロジェクトレベルのMOQは200個ですが、製品固有の例外が確認された場合は除きます。標準的な生産リードタイムは、仕様・アートワーク・サンプルの要件が確定した後、15〜30営業日です。サプライヤーリスクには、フィルムの破損、はがれ、またはカットアウトのずれが含まれます。フィルム仕様書を確認し、ゲージの許容範囲をサプライヤーと調整してから、見積もり間でフィルムタイプと厚みを比較し、物理的な見本を依頼してください。.
バイヤーはMOQ、リードタイム、見積条件をどのように比較すべきですか?
各品目のボックスラインごとに200個のプロジェクト最低発注量が適用されるか、それともアートワーク、構造、仕上げにより別個の最低発注量が設定されるかをサプライヤーに確認し、MOQを比較してください。また、15〜30営業日のリードタイムは、仕様・アートワーク・サンプルの承認が完了してから初めて開始されることを確認してください。-tooling、セッティング、サンプル作成、梱包のコストを単価から分離し、先行コストや再注文時の比較が見えにくい束ねられた費用であることを防ぎましょう。生産前に、合意された構造、プリント、フィルム密着性を検証するために実物サンプルを請求してください。.
どのようなサンプル、品質、またはサプライヤーの検査がリスクを軽減しますか?
実際の生産材料で作られ、実際の製品、フィルム密着性チェック、抜型寸法検証を含む物理サンプルを承認することでリスクを低減してください。サンプルで剥離試験を実施して板紙への接着性能を確認し、サプライヤーの接着剤仕様と塗布方法を要求してください。フィルム厚み、抜型公差、検査方法を記載した署名済み承認記録を保管し、生産引き渡し時にQCが初回ロットを同じ基準と照合できるようにしてください。.
RFQ引き継ぎ: 製品サイズ、材質、アートワーク、数量、サンプル要否、梱包方法、納期をお送りいただき、サンプル承認前にRFQを確認できるようにしてください。. 仕様をレビュー用に送信.

パッケージングに関する質問をする