
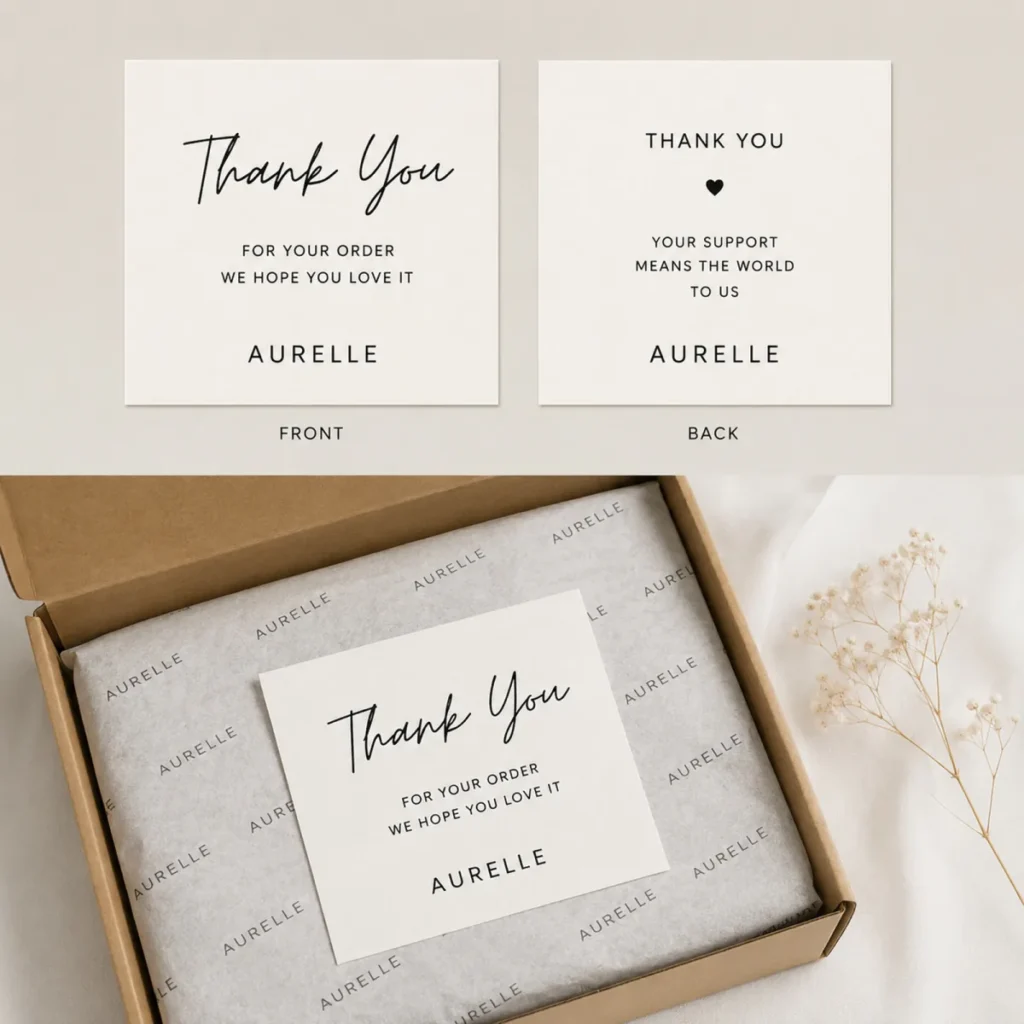
アートワークファイル、印刷目標、素材選定、仕上げ、サンプル承認が別々のメッセージにあると、見積もりがずれてしまいます。.
見積もりのレビューでは、印刷または仕上げが承認される前に、デザインファイルと実サンプルの証拠を関連付ける必要があります。.
このガイドを使用して、量産前に何を送るか、何をサンプルするか、どの証明を保持するかを決定してください。.
直接回答: アートワークの改訂、生産用素材、仕上げサンプル、梱包の証明、商取引条件がすべて同時に承認された後にのみ、このプログラムをリリースしてください。.
ブランドオーナーと輸入業者の方は、カードの注文順序をクォート準備完了の状態に保ってください:送信する仕様書、請求する完成見本、承認するサンプル検査、そして再発注時に保持するメモ。サプライヤーレビューはこれらの要件をカスタムカード印刷に結びつけ、クォート、仕様書、サンプル見本、QC記録が同一の生産目標を記述するようにします。.
カードの用途サイズと梱包方法を定義する
| 仕様 | 品質管理 | 検証方法 | 回避すべきリスク | 購入者の行動 |
|---|---|---|---|---|
| 仕上げまたは表面効果 | 仕上げタイプ(マット、グロス、ソフトタッチ、箔)が均一で欠陥がないことを確認してください。. | 生産想定の用紙サンプルでテープ引きはがし試験と摩擦試験を実施してください。. | 誤った仕上げは、インクのはじき、ペンにじみ、または取り扱い時の剥がれの原因になります。. | 仕上げを施した生産想定サンプルを要求し、テープ試験に合格した後にのみ承認してください。. |
| 包装形式 | 梱包方法(シュリンク包装、紙バンド、ポリ袋)が見積書に明記されていることを確認してください。. | 挿入互換性とパックアウトの完全性を確認するために、サンプル試作を依頼します。. | パックアウトの不一致は、フルフィルメントラインの遅延や輸送中の損傷を引き起こします。. | サプライヤーに、カードのサイズと数量に適した標準パックアウト形式を確認するよう依頼します。. |
| サンプル承認 | 承認済みのアートワーク、仕上げ、サイズに一致する実物サンプルを正式に承認します。. | サンプルを承認済み仕様、ダイライン、仕上げ見本と比較します。. | サンプルなしで承認すると、生産逸脱や手直しコストが発生します。. | テープ剥離試験と摩擦試験の結果を添えた量産前サンプルを提供するサプライヤーを候補に挙げます。. |
| 最小発注量と発注数量 | RFQにおいて、このカード仕様の最小発注数量(MOQ)を確認してください。. | 見積書に最小注文数量(MOQ)の書面での確認を求め、承認済み仕様と比較します。. | 最小注文数量(MOQ)未満での注文は、セットアップ追加料金が発生するか、リードタイムが遅延します。. | RFQでMOQを検証し、大口発注時の価格段階(価格割引区分)を確認してください。. |
サプライヤーの回答、マーク付きサンプル、承認責任者を同じ版番号で管理する。何らかの証明が承認記録と矛盾する場合、サプライヤーが逸脱を書面で説明するまで、見積、サンプル、または生産リリースを保留する。チェックポイントをクローズする前に、最新の図面、サンプル、見積、承認コメントを調整し、不一致がある場合はどの記録が管理しているかを特定し、解決策を文書化する。署名済みの表を購入注文書と生産引継ぎ書に添付し、同じチェックが見積比較、サンプル承認、出荷リリース、および後の再発注をサポートするようにする。.
完成サイズの向きと注文ごとの数量を設定する。
封筒のスロットまたは挿入機の許容範囲に対する、カードの仕上がり幅、高さ、向きを指定します。生産想定の紙に対してテープ剥離試験と摩擦試験を依頼し、手書きメモがにじんだり滲んだりせずに受け付けられるかを確認します。仕様を承認する前に、結果を承認済みの仕上げ見本と比較します。.
発注前に確認すべき質問:
- 生産予定の用紙について、テープ引きはがしテストとラビングテストを依頼し、手書きのメモがにじんだり裏抜けしたりせずに受け付けられるかを検証してください。. ペン圧でにじんだり、取り扱い中に粉落ちする仕上げは、顧客の開封体験を損ない、返品率を高めます。一例として、コーティング加工された用紙はインクの密着を拒否し、手書きメッセージがにじむ可能性があります。一方、無コーティングの用紙は密封処理がなければ裏抜けする可能性があります。これらのテストがなければ、生産ロットで手書きメモに使用できないカードが納品され、コストのかかる再印刷や顧客体験の低下を招く恐れがあります。仕様を承認する前に、サプライヤーに対し、実際に使用する用紙で実施したテープ引きはがしテストとラビングテストの結果を記載した署名入りテストレポートの提出を依頼してください。.
- 梱包方法(シュリンクラップ、紙バンド、ポリ袋)を定義し、それが見積書に別項目として記載されていることを確認してください。. 梱包コストは方法と数量によって異なります。項目別に記載されていない見積書は実際の単価を隠し、フルフィルメント時に予期しない費用が発生する可能性があります。例を挙げると、シュリンクラップは梱包ごとに材料費と人件費が加わりますが、紙バンドはより安価である一方、輸送中にカードを保護できない可能性があります。梱包の内訳項目が別途ないと、購入者はサプライヤー間の総コストを比較したり、方法がフルフィルメントのライン速度に合致しているかを検証したりできません。挿入の互換性を確認するために梱包方法のサンプルランを依頼し、カードサイズと数量に対する標準形式をサプライヤーに確認してください。.
- カード発注のMOQを書面にて確認してください。. 発注数量を上回るMOQは過剰在庫の購入を強制し、資金を拘束するとともに保管コストを増加させます。例として、サプライヤーのMOQが500枚だが初期発注が300枚の場合、発注数を増やすか別のサプライヤーを探すかのいずれかが必要です。MOQを確認しない場合、サプライヤーが発注を拒否したり、低数量に対するプレミアム料金を請求したりし、予算とスケジュールが乱れる可能性があります。購買注文を発行する前に、サプライヤーにMOQを書面で確認させ、それを発注数量と比較してください。.
カードがそのまま同梱されるのか、製品に取り付けられるのか、封筒に入れられるのかといった挿入場所によって、カードサイズ、仕上げの剛性、梱包方法が決まります。サプライヤーに対し、カードの最終的な配置場所と、フルフィルメントラインのスピードに合わせた梱包方法を確認してください。量産前に、挿入の互換性を検証するためサンプルランを依頼してください。.
完成したカードのサイズと向きは、封筒スロットまたは挿入機械の許容範囲と一致させる必要があり、そうしないと詰まりや位置ずれを引き起こします。RFQで確認したMOQに対して、過剰在庫や発注拒否を防ぐために注文数量を確認してください。寸法不一致を防ぐため、サンプル承認前に完成サイズを示すダイライン見本を請求してください。.
用紙の種類と剛性を選択する
| コスト要因 | 何がそれを変えるか | 見積もりのシグナル | 回避すべきリスク | 購入者の行動 |
|---|---|---|---|---|
| 紙の坪量と仕上げタイプ | コート紙はラミネート加工やUV加工のコストが加わり、テクスチャー紙は裁断時のロスが増加します | サプライヤーは1,000枚あたりの紙のグレード、仕上げ、ロス許容量を項目別に記載します | 不適切な仕上げはインクの拒絶やペンによるにじみを引き起こし、手直しが単価を押し上げます | 仕様を承認する前に、生産予定の用紙でテープ剥離テストとラブテストを実施してください |
| 最小発注量または注文数量 | 確認されたMOQを下回る数量では、セットアップ料金または単価割増しが適用される場合があります。 | クォートにはMOQ根拠と再発注時の別個のセットアップ手数料が示されています。 | MOQ未満での注文は生産を遅らせたり、隠れたライン変更費用が発生する | MOQがデザインバリアントごとではなく注文全体に適用されることを確認する |
| リードタイム | フィニッシュの硬化時間(例:ホイル加工やUV加工)が生産スケジュールに影響を与える場合があります。 | サプライヤーはサンプル承認後の生産リードタイムを営業日で提示する | 非現実的なリードタイムは迅速対応費用を強いられるか、発売日を逃すことになる | 仕上げ選択後、サプライヤーに納期を書面で確認させる |
| 梱包方法と挿入手作業 | シュリンク包装 vs ペーパーバンド vs ポリ袋で、1ユニットあたりの梱包コストが変わる | 梱包方法は見積書に単価とともに別途項目として明記される | 梱包方法が未指定の場合、挿入時の詰まりやフルフィルメントラインの停止が発生する | 量産前にサンプルランを実施し、挿入互換性を検証する |
| 品質管理と手直し許容値 | テープ引きはがし試験、摩擦試験、寸法公差は不良率に影響する | サプライヤーは見積条件にQC工程と不良許容値を含める | QCの証拠がない場合、不良カードがフルフィルメントセンターに届くことになる | RFQにQC方法と合格判定基準の書面による確認を要求する |
用紙のグラム重量と仕上げタイプのチェックポイントについては、サプライヤーの回答、マーキングされたサンプル、承認済みの仕様書、クォート、承認責任者を同一の改版番号の下で管理してください。証拠が承認記録と矛盾する場合、偏差が書面で説明されるまで、クォート、サンプル、または生産開始を保留してください。署名済みの決定記録を購買注文、生産引継ぎ、出荷許可、およびその後の再発注レビューに持ち越すことで、すべてのチームが同じ基本データに基づいて作業できるようにします。.
コート紙、未コート紙、テクスチャード紙、再生紙の各オプションを比較してください
コート紙は耐湿性に優れるが、箔押しの密着を拒否したり、手書きメモ時にインクの剥がれを引き起こす可能性がある。非コート紙はペンインクの吸収が良いが、シーリングされていないとにじむ可能性がある。テクスチャー紙は触感を高めるが、型抜き時の廃棄が増える。再生紙は白さと剛性にばらつきがあるため、仕様を承認する前に実際の用紙でサンプルを請求し、筆記性と曲げ挙動を検証する.
筆記性、印刷、曲げ耐性を確認してください
カード表面に一般的なペンで筆記し、インクがにじんだり滲んだりせず乾燥することを確認する。カードを軽く曲げて剛性を評価する。柔軟すぎるカードは自動挿入時に詰まる可能性がある。テストサンプルを印刷し、折り目部分で仕上げが割れないことを検証する。RFQに合格判定基準を明記し、サプライヤーが量産ロットを承認済みサンプルに一致させられるようにする.
確認 カスタム紙袋 このストック選択のため。.
RFQチェックポイント
カスタムお礼カードの見本作成前に、サイズ、構造、素材、仕上げ、RFQの詳細について商品ルーティングを確認してください。.
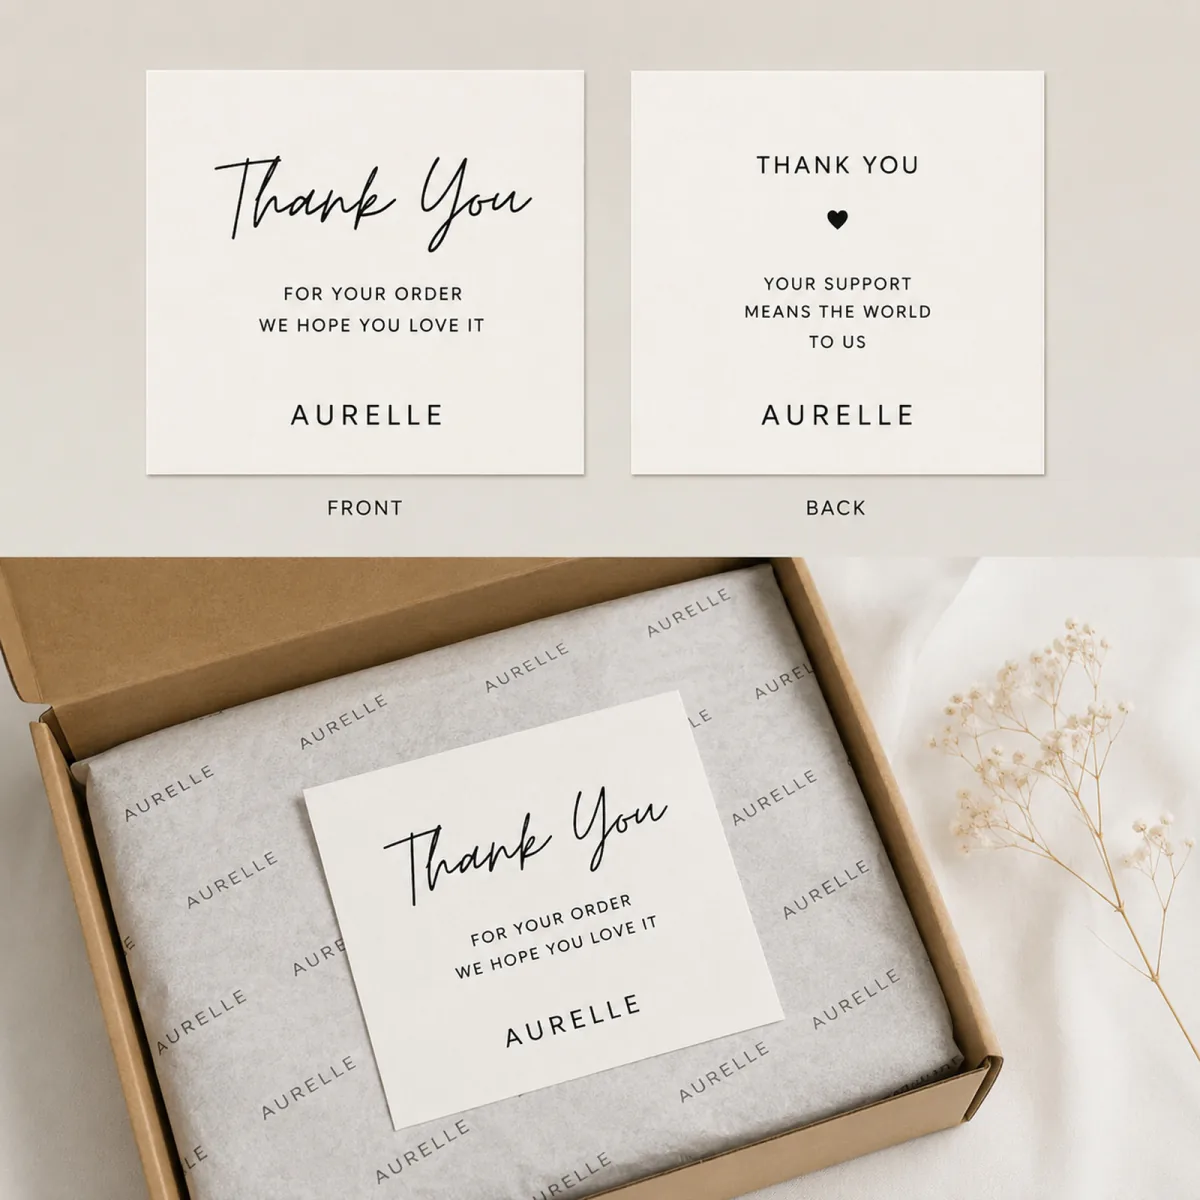
アートワークと仕上げの仕様を準備する
- サプライヤーが塗り足し安全領域を示す型抜き線校正を提供できない:明確な塗り足しが定義されていないと、重要なアートワーク要素が断ち落とされる可能性があり、再印刷や遅延の原因となります。サンプルを承認する前に、塗り足しと安全マージンが記された型抜き線校正を要求してください。.
- サプライヤーが箔押しラミネーションを提供しているが、スポット仕上げの位置合わせ(レジストレーション)を確認できない場合:箔押しやスポット仕上げの位置ずれは、カードの外観を損ない、コストのかかる手直しが必要になる可能性があります。.
- サプライヤーが箔押しまたはスポット加工の縁部要件を明記していない:縁部の仕様が不明確だと、製造中に加工の剥がれ、欠け、または位置ずれが生じる可能性があります。塗り足し、断裁、および必要なオーバーラミネートを含む、加工の縁部仕様書を要求してください。.
- サプライヤーが複数デザイン生産におけるバリアブル版の取り扱いを確認できない:明確なプロセスなしにバリアブル版を混在させると、カードの誤割り当てやフルフィルメントエラーが発生する可能性があります。分離、校正、梱包を含むバリアブル版のワークフローをサプライヤーに説明してもらってください。.
もう一つの警告サイン:サプライヤーが選択された紙のストックでテストされていない仕上げを提案する場合 — 適合しない仕上げとストックは、使用中のインクのはじき、にじみ、仕上げの失敗を引き起こす可能性があります。.
箔ラミネーションのスポット仕上げまたは縁加工の要件を確認する。
正確な加工タイプ(箔押し、ラミネート、スポットUV)とその適用箇所を指定してください。選択した用紙で本番意図のサンプルを要求し、密着性と外観を確認します。サンプルでのテープ剥離テストにより、取り扱い、挿入、輸送中に加工が剥がれたりはがれたりしないことを確認します。.
使用する (この行は8番と10番の間にあり、空行ではありません。原文には9番「packaging dieline and custom packaging specs」の一部が含まれていますが、8番の文の続きです。ただし、指示通り番号ごとに1行ずつ翻訳する必要があります。原文では9番は単独行です。翻訳します:) 関連する仕様とRFQ入力を整合させるため。.
物理的なカードサンプルを承認する
このチェックポイントでは、承認済みのアートワークと加工仕様に一致する実物サンプルが必要です。生産に進む前に、すべての印刷領域で色の見当が正確であること、断裁がきれいで粗いエッジがないことを確認してください。マット、グロス、ソフトタッチのいずれであっても、加工が均一で欠陥がないことを確認します。.
カードの機能性をテストする:含まれている場合はQRコードやバーコードをスキャンし、標準的なペンで表面に書き込み、カードを取り扱って汚れや跡がつかないか確認します。これらの手順により、カードが外観と使用の両方において品質基準を満たしていることを確認します。.
以下の表を使用して、サンプル承認基準を記録してください:
| チェックポイント | 要件 | 検証方法 |
|---|---|---|
| 色の見当(色ズレ) | すべての色が許容範囲内で一致している | 昼光下での目視検査 |
| 断裁 | きれいなエッジ、ほつれがないこと | 目視および触感による確認 |
| 仕上げの均一性 | スジ、気泡、コーティングのむらがないこと | 明るい光の下での目視検査 |
| 機能性 | スキャン、筆記、取り扱いに合格すること | サンプルを用いた機能テスト |
逸脱を文書化し、サプライヤーに修正済みサンプルの再提出を要求する。すべての基準を満たした場合のみ承認する。このサンプルは、生産ロットおよび次工程への引き継ぎのベンチマークとなる。.
使用する カスタムパッケージングソリューション サンプルと生産の引き継ぎを調整するため。.
見積もり準備完了の梱包仕様を構築する
- このカードサイズと数量に対するサプライヤーの標準的な梱包方法は何ですか? 梱包方法(シュリンクラップ、紙バンド、またはポリ袋)が、フルフィルメントラインのスピードと挿入機器に適合することを確認します。.
- サプライヤーは、カードの仕上げ(マット、グロス、コートなし)が手書きインクを受け付け、にじまないことをどのように検証するのか?仕上げが視覚的に承認されるだけでなく、手書きメモに機能することを保証する.
- カードの剛性と曲げ挙動を検証するための、サプライヤーの文書化されたプロセスは何ですか? カードが自動挿入装置に詰まることなく確実に供給されることを確認します。サプライヤーが曲げテスト方法を説明し、結果の書面によるレポートを提供します。.
- サプライヤーは、カード、パックアウト、および任意の付属品(例:リボン)を単一のアセンブリとして含む量産前サンプルを提供しますか? 量産前に、カード、パックアウト、付属品の組み合わせアセンブリが一体として機能することを検証します。.
承認前にこれらの質問を解決してください:サプライヤーは承認済みファイル、サンプル、再注文仕様のバージョン管理をどのように行いますか? 再注文が承認済みのベースラインから逸脱なく一致することを保証します。サプライヤーは仕様書、サンプル、承認記録に単一のリビジョン番号を割り当てます。.
結束、カウント、包装、段ボール箱の必要性を明記してください。
カードが緩く挿入されるのか、製品に取り付けられるのか、別の封筒に入れられるのかを定義します。この決定は、カードのサイズ、仕上げの硬さ、パックアウト方法に影響します。サプライヤーに、カードの最終的な位置と、フルフィルメントラインの速度および空隙充填方法に合わせてどのように梱包されるかを確認するよう依頼します。量産前に挿入互換性を検証するためのサンプルランを要求します。.
承認済みファイル、サンプル、再注文のバージョン管理を維持します。
承認済みの仕様書、サンプル、見積書、および承認責任者に1つのリビジョン番号を割り当てる。いずれかの証明が承認記録と矛盾する場合は、サプライヤーがその逸脱を書面で説明するまで、見積書または生産リリースを保留する。署名済みの決定記録を発注書、生産引き継ぎ、再注文レビューに引き継ぎ、すべてのチームが同じ基準で作業できるようにする。.
使用する 紙包装の品質管理 関連する仕様とRFQ入力を整合させるため。.
結論:カードとフルフィルメント梱包を一緒に見積もる
カスタムお礼カードの最終承認は、一つのルールに集約されます:承認済みの見本と証拠が一致してからのみ発注を出すことです。承認する前に、サプライヤーのパックアウト方法(シュリンクラップ、ペーパーバンド、ポリバッグ)が見積もりで別項目として明記されているか確認し、単価、セッティングコスト、MOQが承認済み仕様と比較一致するか確認し、カードの仕上げ、硬さ、インサート互換性がサンプル生産で確認済みかを検証してください。このアプローチは、手戻りを防ぐことでコストを抑え、承認記録を一括りのリビジョン番号で固定することでサプライヤーリスクを低減し、RFQ引継ぎ時に正確なカードサイズ、紙のストック、仕上げタイプ、パックアウトフォーマットが含まれることで、再注文時に同じ検証済み基準が使用されるようにします。量産前に本番同等のストックでテープ付着テストと摩擦テストを実施したプレプロダクションサンプルを提供できるサプライヤーを候補に絞り込み、包装方法とインサート互換性についての書面による確認を必須とすることで仕様を検証してください。.
見積もりを依頼するには、アクセスしてください。 包装アクセサリー製品 そして、大量発注前に最終仕様、見積もりの前提条件、サンプル承認、QC証拠、承認リスク、サプライヤーへのフォローアップを確認する。.
カスタム感謝カードRFQ FAQ
カスタムお礼カードの見積もりで、業者間で比較すべき条件とは何ですか?
各見積もりの単価、段取り費、最小発注量(MOQ)を比較するだけでなく、各サプライヤーのパックアウト方法(シュリンクラップ、ペーパーバンド、ポリ袋)が個別に項目化されているかも確認してください。各サプライヤーに、お客様のカードサイズと数量に対する標準のパックアウト形式を確認してもらい、総コストを比較する前に挿入互換性を検証するためのサンプルランを依頼してください。.
感謝状をカスタマイズして承認する前に、購入者は何を検証すべきですか?
カードの仕上がり幅、高さ、向きが封筒のスロットまたは挿入機の許容公差に適合していることを確認します。量産想定の用紙に対してテープ引きはがし試験とラブ試験を依頼し、手書きのメモがにじんだり裏抜けしたりせずに受容できることを用紙の特性で確認します。承認済みの仕上がり見本と結果を比較してから、仕様を承認してください。.
カスタムお礼カードのサンプルまたはQC証明は、どのものを購入者に依頼すべきですか?
買手は仕様を承認する前に、実在庫品の物理的なサンプルを要求し、筆記性、印刷性、および曲げ挙動を確認する必要があります。自動挿入の場合は、サンプルランを要求して、カードが詰まることなく送り出されることを確認してください。また、承認前に完成サイズを示す型抜き線校正(ダイライン・プルーフ)を要求し、寸法の不一致を防いでください。.
ありがとうカードの一般的なパックアウトフォーマットは何ですか?
具体例として、一般的なパックアウト形式にはシュリンクラップ、紙バンド、ポリ袋などがあります。サプライヤーは、お客様のカードサイズと数量に対する標準形式を確認できます。量産前にインサート挿入の互換性を検証するためのサンプルランを依頼し、パックアウト方法がカード仕様とともに単一の見積もりにコストとして含まれるようにしてください。.
このルートでの次のステップについては、以下のページをご覧ください カードタグ: 製品選択チェックリスト.
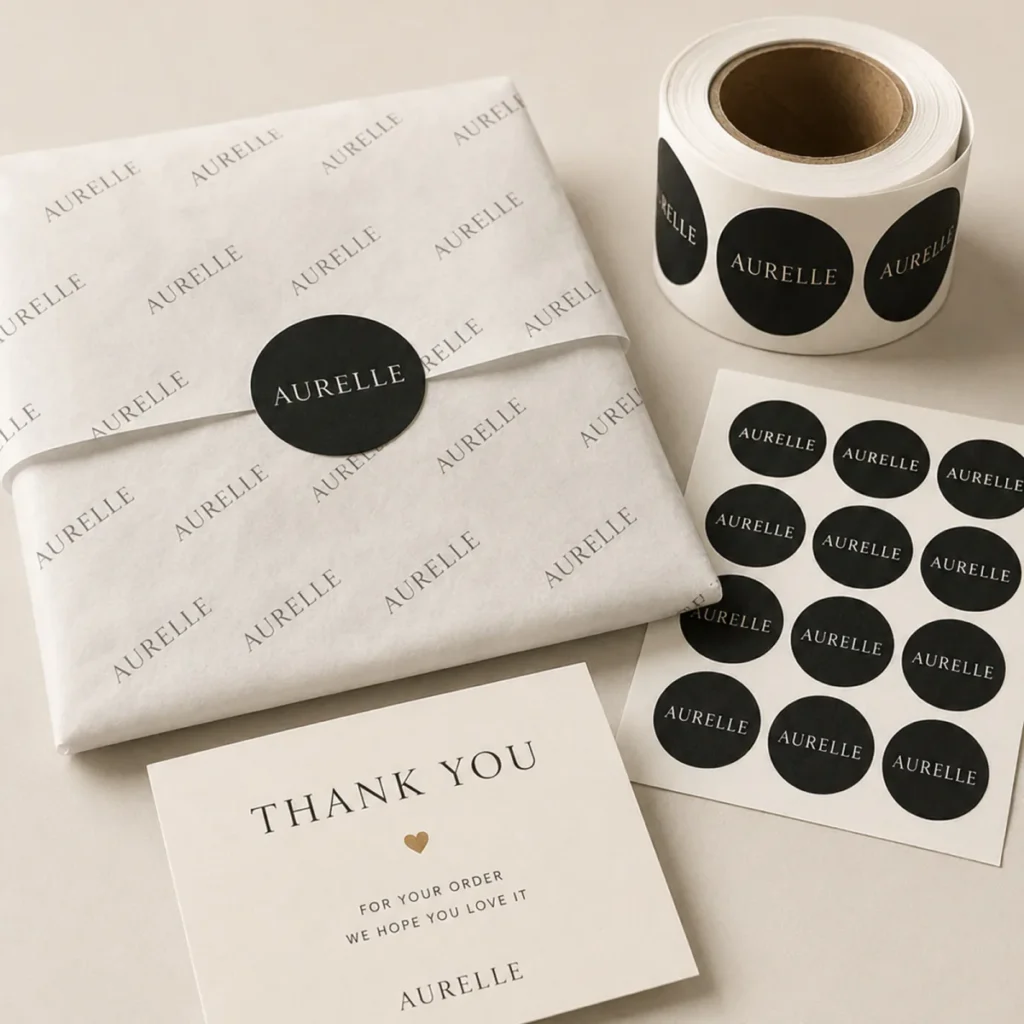
パッケージングに関する質問をする