

ベルリーバンドは、小さくても高くつく失敗をします。棚で滑り落ちたり、輸送中に開いたり、商品を売るはずの印刷面を傷つけたりします。.
このガイドでは、それらの失敗を防ぐ4つの管理ポイント(適用状況、巻き寸法、接着剤と紙目、サンプル承認)を、ロックすべき順序で説明します。.
- 結論: 手作業で適用されるバンドと機械で適用されるバンドでは、異なる接着剤と紙が必要です。.
- 巻き長さ、幅、重なりは、推測ではなく実測値です。.
- バンドの承認は、机の上に平らに置いてではなく、実際の製品に装着して行います。.
- 再注文の際は、接着剤、紙目、幅を1つの署名済みリビジョンにまとめておきます。.
直接回答: 帯が手巻きか機械巻きか先に明記してください。糊の粘着性と紙の剛性はラインによって変化します。梱包済製品の実物で巻き長、幅、重なりを測定し、糊の種類(ホットメルトかコールドシールか)と繊維方向を仕様書に記載してください。バルク生産前に実製品で帯を検収し、輸送用段ボール内での梱包テストを実施してください。.
方法と範囲: TAPPI/ANSI T 409 sp-23 紙および板紙の機械方向を対象とし、 ISO 536:2019 単位面積質量をカバーします。いかなる規格も、腹帯用の接着剤、オープンタイム、重なり、ライン速度を選定するものではありません。これら変数は実製品、適用設備、量産向け紙、承認済サンプルにおいて確認してください。.
バンドを適用ラインに合わせる
下流のすべて(接着剤、紙、公差)は、バンドがどのように適用され、その後何を耐え抜くかに依存します。ベルリーバンドの概要としては、 このベルリーバンド包装ガイド 同じ区別から始める。.
| 適用事例 | 最適な用途 | トレードオフ | 無視した場合の承認リスク | 検証チェック |
|---|---|---|---|---|
| 手巻きの小売陳列 | ブティックやギフト小売、低速の包装ライン | 単位あたりの労働力が高く、一貫性は作業者のスキルに依存する | 不均一な張力による隙間や潰れた端部 | 署名入りサンプルで重なりと張力の基準を定義する |
| 高速で機械適用 | 自動バンディングを備えた大量生産ライン | 糊の粘着性と紙の剛性は機械設定に適合する必要がある | わずかな材料ずれ後のバンドの開きや詰まり | 生産用紙と糊で機械試験を実施する |
| 輸送中にさらされるパック | パックが段ボール内で擦れる電子商取引や流通 | より強力なロックと耐擦傷性のある表面が必要 | 陳列チェックを通過したにもかかわらず、バンドが到着時に剥がれていた | 承認前に出荷用カートン内でパックテストを実施する |
RFQの最初の行に適用方法を明記する。それによって工場が推奨すべき内容と、サンプルテストで証明すべき内容が変わる。.
アプリケーションラインについては、購入者が承認レコードに署名する前にコストドライバーの前提条件を確認してください。.
巻き長さ、幅、重なりを測定する
あるユニットに適合するバンドでも、生産ばらつきには適合しない場合がある。スリーブおよびベリーバンドの印刷ガイドラインは、次のようなものである このパッケージングスリーブおよびベリーバンド印刷の概要 寸法は印刷上重要なものとして扱う。巻き付け長さは、製品の周りのアートワークの位置も動かすからである。.
- 巻き付け長さ 実際に梱包された製品で測定し、ユニット間で許容範囲を設定する。.
- バンド幅 カバー範囲と印刷に利用可能な表面積の両方を考慮して選択する。.
- オーバーラップ 糊ロックに十分な長さを確保しつつ、印刷やスキャナーに影響する箇所で紙が重ならないようにする。.
- 位置 パッケージ上でバンドが位置する場所、およびシームやラベルを横切るかどうか。.
型抜き線とともに値を記録する。口頭で合意した寸法は、アートワークが半センチ中心からずれて回り込んだときに、想定外の問題として表面化する。.
確認 電子商取引用パッケージ ラップ寸法が注文にどのように組み込まれるかについて。.
RFQチェックポイント
この注文をレビューに送る前に、仕様、サンプリング、生産、品質、および見積りの引き渡しを整合させる。.
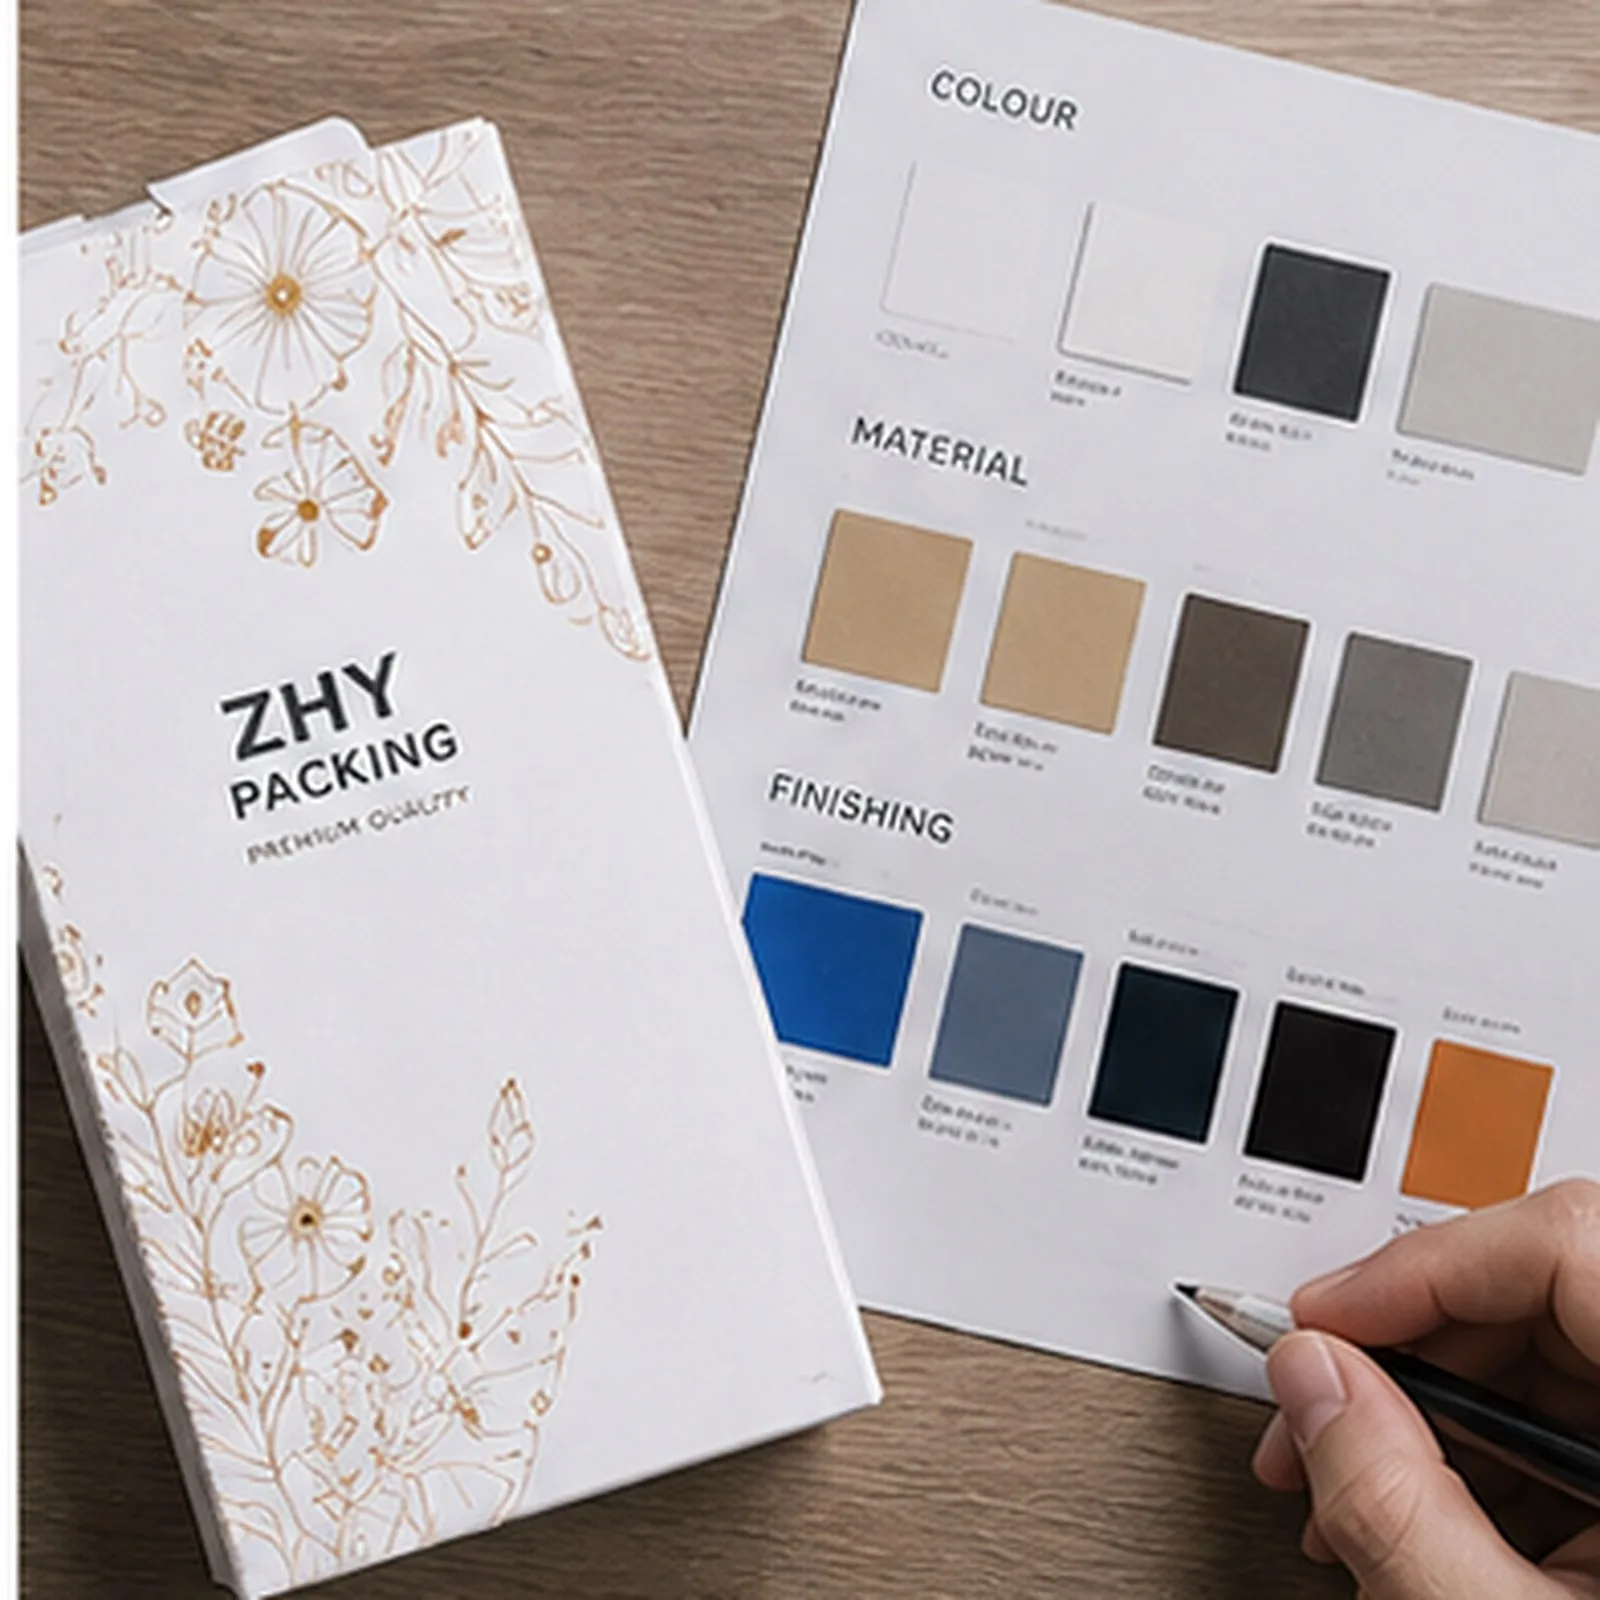
接着剤のロックと紙の方向を選ぶ
- 接着方法 ホットメルトまたはコールドシールで、適用速度と紙の表面に合わせる。.
- 繊維方向 バンドが割れたり跳ね開いたりしないように位置を合わせる。.
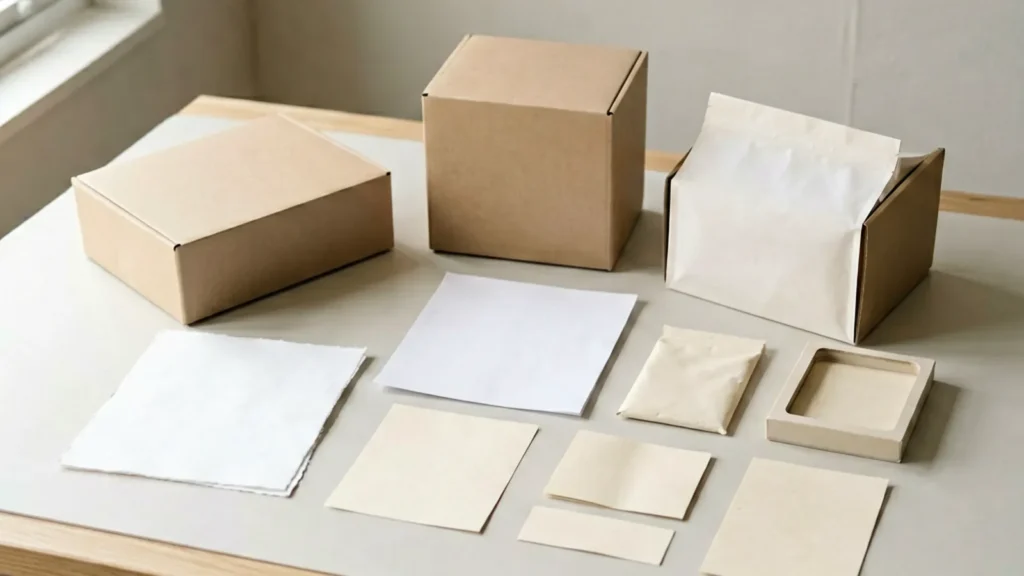
- 表面の組み合わせ コート紙、クラフト紙、テクスチャー紙はそれぞれ接着の仕方が異なる——正確な紙を指定する。.
- 不具合の証拠 生産中に工場が接着保持をどのように確認するかを尋ねる。以下のような品質管理チェックリスト この包装品質管理チェックリスト 同じ理由で接着剤チェックを含める。.
接着方法と紙目(グレイン)の不一致は包装後に現れる——その時点で見つけるコストは全面やり直しだ。接着剤の種類、紙目方向、紙のGSMを名前付きパラメータとして仕様書に入れ、それぞれに許容公差を併記する。.
確認 カスタム小売包装 接着剤と Grain の選択肢が注文にどのように組み込まれるかについて。.
実際のサンプルで印刷、フィット感、組み立てを承認する
- 印刷校正 生産用紙で色と見当(レジストレーション)を確認する。重なり部分も含む。.
- フィットテスト 完璧な1個ではなく、複数ユニットにわたって実際の製品にバンドを適用する。.
- 組立挙動 バンドをライン速度または手作業で繰り返し巻き付けたときの挙動。.
- 署名範囲 承認は、サンプルが証明する内容(接着保持、印刷、寸法、またはそのすべて)を明示する。.
この段階でのサンプリングミスは十分に文書化されている — 以下のようなガイド 一般的な梱包サンプリングのミス 目視のみでの承認を、量産時のトラブルの主因として挙げている。.
使用する パッケージングアクセサリー サンプルと生産の引き継ぎを調整するため。.
梱包と再注文仕様を確定する
- ベースラインファイル 接着方法、木目方向、バンド幅、重なり、およびリビジョンIDを承認サンプルとともに保管する。.
- 再注文ルール 紙または接着剤の変更は、次回生産前に再承認が必要である。.
- 包装方法 バンドが平らで清潔な状態で届くように、どのように梱包・出荷するか。.
- 変更記録 逸脱を記録し、その横に買い手の決定を併記する。.
ベースラインが誰かの記憶の中にある限り、再注文はずれていく。それを仕様ファイルに移すことで、10回目の生産が初回と同一になり、すべての見積もりを比較可能に保てる。工場側にもベースラインファイルを保管してもらい、生産が同じリビジョンから始まるようにする。バンドが他の部品と一緒に出荷される場合は、ロックされた仕様を梱包付属品プログラムを通して回す。.
使用する ジーパッキング 関連する仕様とRFQ入力を整合させるため。.
結論:証拠がサンプルと一致したらリリースする
承認はひとつのルールに帰結する:接着剤、木目、幅、重なりに関する文書化された仕様が、実際の製品上の承認サンプルと一致する場合のみ、注文をリリースする。その規律により、棚での外観、輸送中の耐久性、再注文が同じベースラインに保たれ、ミスのコストをサンプル段階(安価な段階)に留めることができる。.
チェックリストを承認の枠組みとして使い、量産前にご自身のパック試験でリスクポイントを確認させてください。.
ベルリーバンド承認に関するFAQ
RFQとともに送信すべき入力内容は何ですか?
製品または箱の寸法、紙の種類、糊付け方法、印刷色、バンド幅、および重なり許容差。カスタムフィットバンドの場合は、承認済みの型抜き線も必要です。見積もりがアートワークの巻き付けと一致するようにするためです。.
腹帯と袖の違いは何ですか?
バンドは接着剤またはタックで巻き付けて固定し、スリーブはパックの上にスライドさせて被せます。スリーブ形式のガイド(例: ベルリーバンドとスリーブの比較 形式の選択について説明します。これは公差を変えるため、スリーブには滑り嵌め、バンドにはロック強度が必要です。.
輸送中にバンドが開かないようにするにはどうすればよいですか?
紙に糊の粘着性を合わせ、目を包装材に合わせ、出荷用カートン内で梱包試験を行う。修正は品質管理ノートではなく、仕様書に属するものである。.
どの質問がメーカーとトレーダーを区別するのでしょうか?
誰が接着剤の塗布と目地の選定を管理しているかを尋ね、ランレベルの試験記録を要求してください。サプライヤー向け質問リスト(例: このベルリーバンド購入ガイド 同じテストを使用します。生産者はプロセスの詳細で回答します。.
RFQ引き継ぎ: 包装用ベルリーバンドのフィット、接着、印刷については、アートワークファイル、ロゴ配置、材料、仕上げ目標、数量、サンプル時期を送ってください。そうすれば、印刷と構造を一緒にレビューできます。. 仕様をレビュー用に送信.
パッケージングに関する質問をする